اتساق المكثف الصناعي من دفعة إلى أخرى: ما هي معايير مراقبة الجودة التي تتنبأ بأداء الطباعة على أفضل وجه؟
تؤكد المعلمات الأساسية لمؤشر الأداء (COA) اتساق عملية التصنيع، ولكن استجابة التنشيط، والحفاظ على لزوجة المعجون الكامل، وخصائص الريولوجيا، والتوافق، و...
Batch-to-batch consistency in synthetic textile printing thickener cannot be judged from one COA value. Appearance, solids, as-supplied pH and product viscosity are useful release parameters because they monitor agreed supply-form parameters, but they do not fully predict how an acrylic thickener will activate, respond to electrolytes, interact with pigment and binder, shear through a screen, recover after transfer or remain stable during holding. A practical QC program therefore uses three levels: basic identity and supply-form checks for every batch, functional rheology and compatibility tests that directly challenge the approved grade, and periodic application printing against a retained reference batch. The parameters that best predict printing performance are those measured under controlled conditions closest to the real pigment paste—not the properties of the unopened thickener alone.
ما هي معايير مراقبة الجودة التي تُعد الأفضل في التنبؤ بأداء الطباعة؟
Tests that reproduce a known production failure mode are useful candidates for a QC program. Their predictive value must be established against actual results for the approved grade and process.
ومن الأمثلة على التسلسل الهرمي العملي ما يلي:
مراقبة الجودة لنماذج التوريد الأساسية
→ المظهر، المواد الصلبة، درجة الحموضة عند التسليم، لزوجة المنتج، الكثافة
مراقبة جودة المكثفات الوظيفية
→ استجابة التنشيط، وكفاءة الجرعة، واستجابة الرقم الهيدروجيني، وتحمل الإلكتروليتات، وتوافق المادة الرابطة، والحفاظ على لزوجة العجينة الكاملة، وخصائص التخفيف بالقص، والانتعاش، والتشكيل بالخيوط، واستقرار الثبات
التحقق من التطبيق
→ مرور الشاشة، إخراج الشاشة، الاختراق، التعريف، اللون/العتامة، الفرك الجاف/الرطب، وملمس القماش
أقوى مؤشر تنبؤي ليس رقمًا واحدًا.
وهي مجموعة صغيرة من الاختبارات الوظيفية الخاضعة للرقابة التي تحاكي بيئة الطباعة بالصبغة المعتمدة.
بالنسبة للإفراج الروتيني عن الدُفعات، عادةً ما يكون التوازن الأمثل هو:
مراقبة الجودة الأساسية للدفعة + اختبار تنشيط/معجون مرجعي موحد واحد + التحقق الدوري الكامل من التطبيق.
نظام مراقبة الجودة ثلاثي المستويات للمكثف الصناعي
مستوى مراقبة الجودة
المعلمات الرئيسية
الغرض الرئيسي
المستوى 1: مراقبة الجودة على مستوى الإمدادات
المظهر، المواد الصلبة، الرقم الهيدروجيني، لزوجة المنتج، الكثافة
Check declared identity and agreed supply-form consistency
المستوى 2: مراقبة الجودة الوظيفية
التنشيط، الاستجابة للجرعة، التوافق بين الإلكتروليتات والمواد الرابطة، علم الريولوجيا، الاستقرار
التنبؤ بسلوك التركيبة
المستوى 3: مراقبة جودة التطبيقات
تشغيل الشاشة، الوضوح، قوة الاختراق، الثبات، الملمس
التحقق من الأداء الفعلي للطباعة
لا يوجد مستوى واحد يحل محل المستويات الأخرى.
المستوى 1 سريع وعملي لكل دفعة.
يقدم المستوى 2 أدلة أقوى بكثير على أن النوع التجاري لا يزال مكافئًا من الناحية الوظيفية.
يُعد المستوى 3 المرجع النهائي للتطبيق، ولكنه عادةً ما يكون أكثر ملاءمةً لـ:
المؤهلات الأولية
التغييرات في الموردين
التغييرات الرئيسية في المواد الخام
التحقق الدوري
التحقيق في الشكوى
بدلاً من إعادة إجراء اختبار طباعة كامل لكل حاوية.
معلمات الهوية مقابل معلمات الأداء
تحتوي العديد من أوامر الطباعة (COA) على معلمات ضرورية، لكنها لا تُعد مؤشرات قوية على سلوك الطباعة.
على سبيل المثال، يمكن أن تحتوي دفعتان على:
مواد صلبة مشابهة
قيمة pH مشابهة
اللزوجة المماثلة عند التسليم
ولكنها لا تزال تختلف بعد:
التحييد
إضافة الإلكتروليت
إضافة المادة الرابطة
ممر غربال عالي القص
وهذا لا يعني أن مراقبة الجودة الأساسية غير مهمة.
وهذا يعني:
اتساق الهوية ≠ اتساق التطبيق الكامل.
ينبغي أن يعمل نظام مراقبة الجودة القوي على الربط بين الاثنين.
1. المظهر: مفيد ولكنه محدود
يُعد المظهر وسيلة فعالة للفحص الأولي.
بالنسبة لمكثف الأكريليك السائل، قارنه بالمعيار المرجعي المعتمد من حيث:
اللون
التجانس
الفصل
البشرة
جزيئات الهلام
المواد الغريبة
Appearance can flag signs consistent with:
الأضرار الناجمة عن التخزين
الأضرار الناتجة عن الصقيع / الحرارة
التلوث
الفصل
لكن حتى الدفعة التي تبدو عادية قد تعاني من ضعف في التنشيط أو التوافق.
استخدم المظهر كشاشة فحص أولي، وليس كمؤشر بحد ذاته لتوقع أداء الطباعة.
2. محتوى المواد الصلبة: أحد أهم عوامل التحكم الأساسية في الدُفعات
A specified nonvolatile-solids test measures the residue left under its defined drying conditions. That residue can include polymer and other nonvolatile formulation components; it is not automatically the active thickening polymer content.
إذا كانت جرعة المنتج ثابتة:
Nonvolatile Material Added (kg) = Product Added (kg) × Measured Nonvolatile Mass Fraction
Investigate whether the observed nonvolatile change is associated with differences in:
كفاءة التكثيف
الجرعة المطلوبة
Deposited nonvolatile material, and polymer deposit only where its composition is known
التكلفة الإجمالية أثناء الاستخدام
For example, Dow lists solids and pH as typical properties for one commercial HASE modifier and says those values are not intended as specifications. This illustrates a document distinction; it is not an FSX grade specification or proof of textile-printing suitability.
فيما يتعلق بفحص الجودة عند الاستلام، تُعد المواد الصلبة إحدى أقوى المعلمات الأساسية التي تحدد مدى اتساق عملية التصنيع.
لكنها لا تصف حتى الآن بنية البوليمر أو التوافق التام بين المعاجين.
3. درجة الحموضة عند التسليم: مؤشر للتصنيع والتخزين
يتم توفير العديد من مكثفات الأكريليك القابلة للانتفاخ بالقلويات في شكل حمضي.
يمكن أن يساعد قياس درجة الحموضة (pH) عند التسليم في تحديد ما يلي:
اتساق الدُفعات
تحييد غير متوقع
التلوث
تغييرات في التخزين
ومع ذلك، فإن درجة الحموضة (pH) للمادة عند توريدها تختلف عن درجة الحموضة (pH) عند الاستخدام.
والسؤال الأكثر دلالةً هو:
كيف تتشكل لزوجة الدفعة بعد التنشيط المتحكم فيه؟
لا تقم برفض أو الموافقة على دفعة ما استنادًا إلى قيمة الرقم الهيدروجيني (pH) عند التسليم فحسب، ما لم تكن تلك القيمة جزءًا من المواصفات التجارية المعتمدة.
تعد استجابة التنشيط أحد أكثر اختبارات مراقبة الجودة الوظيفية فائدةً لدرجات ASE/HASE.
يمكن أن يستخدم الاختبار البسيط الخاضع للرقابة ما يلي:
المياه المرجعية
جرعة مادة المكثف الثابتة
معادل محدد
القيمة النهائية المحددة لدرجة الحموضة (pH)
طريقة الخلط الثابتة
وقت التوازن الثابت
درجة حرارة القياس الثابتة
القياس:
اللزوجة النهائية
المظهر
الوقت المستغرق لتطور اللزوجة
يُشكل هذا الاختبار تحديًا مباشرًا للخاصية التي تجعل المُكثِّف ذا فائدة تجارية.
وهي عمومًا أكثر دقة في التنبؤ من اللزوجة عند التسليم.
7. منحنى استجابة اللزوجة لدرجة الحموضة (pH)
يعتمد أداء المكثف الأكريليكي بشكل كبير على ظروف التنشيط.
يمكن لمنحنى الأس الهيدروجيني واللزوجة أن يكشف عما إذا كانت دفعتان تتمتعان بـ:
بداية التنشيط
تطور اللزوجة
نطاق التشغيل الفعال
لأغراض التحقق الدوري أو تأهيل الموردين، قم بإعداد عدة نقاط محددة لدرجة الحموضة بدلاً من نقطة نهاية واحدة فقط.
القصة:
الرقم الهيدروجيني (pH) → اللزوجة المنشطة
لا تقم بإنشاء منحنى مستهدف موحد واحد لجميع المُكثِّفات الاصطناعية.
قارن كل فئة تجارية مع المرجع المعتمد الخاص بها.
8. كفاءة التكثيف عند الجرعة الثابتة
إحدى المقارنات الوظيفية البسيطة هي:
Defined Product-Mass Basis, or Independently Declared Active-Polymer Basis → Controlled Activation Conditions → Compare Viscosity
ويمكن أن يكشف ذلك عن اختلافات ملموسة في كفاءة التثخين.
ولكن يجب أن يضمن الاختبار التحكم في المواد الصلبة.
Equal product weight can deliver different nonvolatile residue when the measured solids differ. To compare active-polymer efficiency, obtain an independently defined active-polymer fraction; do not derive it from total nonvolatiles alone.
لإجراء مقارنة تقنية أكثر تعمقًا، قم بالتوحيد وفقًا لما يلي:
جرعة المنتج
Independently declared active-polymer content, with its definition
حسبما يقتضيه الغرض.
9. منحنى الجرعة-اللزوجة
قد تخفي نقطة قياس واحدة اختلافات مهمة.
يقارن منحنى الجرعة بين عدة مستويات من المُكثِّف في إطار طريقة تنشيط واحدة خاضعة للرقابة.
القصة:
جرعة المُكثِّف → اللزوجة النشطة
وهذا يوضح ما يلي:
كفاءة التكثيف
شكل المنحنى
الحساسية تجاه التباين في الجرعة
منطقة العمل المفيدة
فيما يتعلق بتأهيل الموردين، غالبًا ما يكون هذا أكثر إفادة من مجرد نقطة واحدة تشير إلى اللزوجة العالية.
10. تحمل الإلكتروليتات
يُعد تحمل الإلكتروليت أحد أهم المؤشرات الوظيفية للتنبؤ بفعالية المُكثِّف في الطباعة الصبغية.
يتلقى معجون الصبغة الفعلي شحنة أيونية من:
مشتتات الصبغات
مجلد
المُصلح
صلابة الماء
الأيونات المضادة المُعادلة
يمكن لإجراء اختبار داخلي مفيد أن يحسب:
معدل الحفاظ على اللزوجة (%) = اللزوجة بعد إضافة الإلكتروليت ÷ اللزوجة الأساسية × 100
احتفظ بـ:
نوع الملح
على أساس تركيز الملح
الرقم الهيدروجيني
درجة الحرارة
الخلط
مدة الانتظار
ثابت.
عادةً ما يُعدّ تحمل الإلكتروليت مؤشراً أفضل على الاستقرار الفعلي لمعجون الصبغة مقارنةً بلزوجة الماء وحدها.
11. توافق المجلدات
يُعد توافق المادة الرابطة مؤشراً تنبؤياً قوياً، لأن المادة الرابطة تُعد أحد المكونات الرئيسية للتركيبة.
قد تتغير مكونات المادة الرابطة:
اللزوجة
الرقم الهيدروجيني
كمية الإلكتروليتات
توازن المواد الخافضة للتوتر السطحي
هيكل HASE الترابطي
يمكن أن يتضمن أحد التحديات العملية في مجال مراقبة الجودة مقارنة بين:
قاعدة مكثف نشط
القاعدة + كمية الماء المكافئة
القاعدة + ملف المراجع المعتمد
القياس:
الحفاظ على اللزوجة
الرقم الهيدروجيني
جل / تكتلات
سلوك الاحتفاظ
يُعد اختبار التحدي باستخدام مادة ربط موحدة أحد أكثر الاختبارات الوظيفية الدورية فائدةً لدرجات الورق المخصصة للطباعة بالصبغة.
12. توافق الأصباغ
تُضاف مشتقات الأصباغ التجارية:
جزيئات الصبغة
الماء
مواد التشتت
المواد الخافضة للتوتر السطحي
الشوارد
وبالتالي، يمكن استخدام صبغة مرجعية موحدة كاختبار تحدي آخر خاضع للرقابة.
بالنسبة لمراقبة الجودة عند الاستلام أو المراقبة الدورية، استخدم نفس الإجراء:
منتج صبغي
جرعة الصبغة
مجلد
الماء
تسلسل الخلط
بحيث لا يتم الخلط بين الاختلافات في دفعات المُكثِّف والاختلافات في دفعات الصبغ.
13. الاحتفاظ باللزوجة عند اللصق الكامل
تُعد لزوجة المعجون النهائي واحدة من أكثر الروابط فائدة بين قسم مراقبة الجودة وقسم الإنتاج.
قم بإعداد صيغة مرجعية موحدة:
ماء + مادة مثخنة + صبغة + مادة رابطة + مواد مساعدة معتمدة
وتسجيل:
اللزوجة الأولية
الرقم الهيدروجيني
اللزوجة بعد فترة الانتظار
المظهر
الرغوة
يضم هذا الاختبار ما يلي:
التفعيل
استجابة الشوارد
توافق المجلدات
توافق الأصباغ
في تحدٍ عملي واحد يتعلق بمراقبة الجودة.
إذا كان من الممكن إضافة اختبار وارد واحد فقط فعال إلى جانب الفحوصات الأساسية لـ«COA»، فإن معجونًا مرجعيًّا كاملًا وموحدًا يمكن أن يوفر قيمة عملية عالية.
14. خصائص الريولوجيا متعددة السرعات / منحنى التخفيف بالقص
لا يمكن لقراءة واحدة في «بروكفيلد» أن تصف بشكل كامل ريولوجيا الطباعة.
تُقيّم الأبحاث المتعلقة بمكثفات الطباعة المصنوعة من البولي أكريلات العديد من الخصائص الريولوجية، لأن عملية الطباعة تتطلب:
الحالة الساكنة للهيكل → التدفق تحت تأثير القص → التعافي بعد القص
A practical mill test can compare apparent viscosity at defined instrument speeds; this is a method-specific profile, not a complete flow curve or an elasticity measurement. Compare viscosity at:
السرعة المنخفضة
سرعة متوسطة
سرعة أعلى
في إطار طريقة قياس موحدة واحدة.
هذا لا يحل محل مقياس اللزوجة، ولكنه قادر على الكشف عن التغيرات الملموسة في سلوك التخفيف بالقص من دفعة إلى أخرى.
غالبًا ما تكون القوام متعدد السرعات مؤشرًا أكثر دقة على سلوك الشاشة مقارنة بنقطة لزوجة واحدة.
15. الانتعاش الهيكلي / التكسيوتروبيا
بعد التعرض لقص شديد، يجب أن يستعيد معجون الطباعة بنيته بما يكفي من أجل:
حواف نمط الانتظار
الحد من الاختراق
الحفاظ على الوديعة
Recovery and elasticity are distinct properties. Compare post-shear recovery and screen release separately; visible stringing does not measure an elastic modulus.
يمكن لاختبار الاسترداد الخاضع للرقابة أن يسجل ما يلي:
اللزوجة الأولية
اللزوجة بعد القص
اللزوجة عند فترة الراحة القصيرة
اللزوجة عند فترة راحة أطول
استخدم معدل الاسترداد كمقارنة داخلية مع الدفعة المرجعية المعتمدة.
لا تحدد نسبة استرداد موحدة واحدة لجميع الصفوف الدراسية.
16. الميل إلى تشابك الخيوط / سحب الخيوط
A nylon-carpet digital-printing thickener study considered filament dragging separately from other rheological tests. Its application differs from pigment screen printing, so it supports asking a separate test question rather than transferring a grade or acceptance limit.
وهذا أمر مهم لأن دفعتين قد تظهران لزوجة قص متشابهة، لكنهما مختلفتان:
المرونة
طول الخيط
إصدار الشاشة
إذا كان التطبيق حساسًا لظاهرة تشابك الخيوط، فاستخدم اختبارًا داخليًّا موحدًا للرفع/الخيوط أو اختبارًا تمثيليًّا لفك التشابك.
لا ينبغي أن يحل التوتير محل اختبار اللزوجة.
وهي تضيف معلومات لا تعكسها اللزوجة.
17. ثبات وقت الاحتفاظ
قد يتم قبول الدفعة فور إعدادها، ثم تتغير نتائجها لاحقًا.
ينبغي أن تراعي استقرار الحيّات ما يلي:
اللزوجة
الرقم الهيدروجيني
المظهر
الرغوة
الفصل
جل / تكتلات
في الأوقات ذات الصلة بالإنتاج.
تُعد هذه المعلمة مفيدة بشكل خاص عندما يبلغ العملاء عن:
تغير اللزوجة من الصباح إلى بعد الظهر
التخفيف الجانبي
هلام متأخر المفعول
وبالتالي، فإن ثبات التركيبة يُعد مؤشراً أقوى من اللزوجة الأولية في توقع أوقات البقاء الطويلة في غرفة الألوان أو في الآلة.
18. فحص الترشيح والهلام والكتل العالقة
قد تكون اللزوجة مقبولة بينما تفشل قابلية الغربلة بسبب وجود جزيئات صغيرة من الهلام أو التكتلات.
يمكن أن يسجل فحص الترشيح المعياري ما يلي:
كتلة العينة
مرشح / شبكة
مدة الترشيح
كمية المخلفات
مظهر المخلفات
وهذا مفيد في الكشف عن:
تفعيل ضعيف
عدم توافق المجلدات
التفاعل الكاتيوني
الأضرار الناجمة عن التخزين
بالنسبة لدرجات الطباعة الحريرية، يمكن أن تكون مراقبة البقايا مؤشراً أكثر دقة على خطر الانسداد مقارنة باللزوجة وحدها.
19. سلوك الرغوة / إدخال الهواء
عادةً ما تكون الرغوة خاصيةً للنظام بحد ذاته، وليست مجرد خاصيةٍ للمكثف وحده.
ولكن التغييرات الجماعية في:
توازن المواد الخافضة للتوتر السطحي
علم الريولوجيا الترابطي
اللزوجة
يمكن أن يؤثر على قدرة الرغوة على الاحتفاظ بالسوائل.
أثناء مراقبة الجودة لعملية لصق المراجع، قم بتسجيل ما يلي:
الرغوة المتولدة أثناء الخلط الثابت
تحلل الرغوة
أدخل الكثافة إذا كان ذلك مفيدًا
لا تستخدم الرغوة كمعامل تحرير أساسي ما لم تكن تشكل خطرًا معروفًا في عملية الإنتاج بالنسبة للدرجة المعتمدة.
20. طباعة التطبيقات: التحقق على أعلى مستوى
تختبر عملية طباعة التطبيق النتيجة الإجمالية لجميع معايير مراقبة الجودة السابقة.
تقييم:
مقطع من الشاشة
إصدار الشاشة
تحديد الخطوط الدقيقة
تجانس المساحة الصلبة
الاختراق
اللون / الشفافية
الاتساق من البداية إلى النهاية
الفرك الجاف / الرطب
نسيج يدوي
هذا هو أقوى دليل على التكافؤ في الطباعة.
لكن إجراء تجربة تطبيق كاملة يستغرق وقتًا أطول ويكلف أكثر.
لذلك، فهي مفيدة للغاية في:
الموافقة المبدئية
التحقق الدوري
التحكم في التغييرات
التحقيق في الشكوى
بدلاً من أن يكون الاختبار الوحيد الذي يتم إجراؤه عند استلام كل دفعة.
ما هي المعلمات الأكثر قدرة على التنبؤ؟
المعلمة
Indicative Value for Supply-Form QC
Indicative Value for Application Screening
المظهر
مرتفع
منخفض
المواد الصلبة
مرتفع
منخفض – متوسط
قيمة الرقم الهيدروجيني عند التسليم
متوسط – مرتفع
منخفض
اللزوجة عند التسليم
متوسط – مرتفع
منخفض
لزوجة التنشيط الخاضعة للتحكم
مرتفع
متوسط – مرتفع
منحنى الجرعة-اللزوجة
مرتفع
متوسط – مرتفع
تحمل الإلكتروليتات
متوسط
مرتفع
توافق المجلدات
متوسط
مرتفع
الاحتفاظ الكامل باللصق
مرتفع
مرتفع
الريولوجيا متعددة السرعات
مرتفع
مرتفع
الترميم / التوتير
متوسط – مرتفع
مستوى عالٍ للعمليات الحساسة
تجربة طباعة التطبيق
مرتفع
أعلى مستوى من التحقق العملي
This table is a qualitative shortlist for test selection, not a validated prediction model or universal scoring standard. Check which results actually track printing failures in the mill before using them as release gates.
يعتمد الاختبار الأكثر دقة في التنبؤ على نمط العطل المعروف للمطحنة.
على سبيل المثال:
إذا انخفضت اللزوجة بعد إضافة المادة الرابطة، فيجب إيلاء مزيد من الاهتمام لتوافق المادة الرابطة.
في حالة حدوث انحرافات في تشغيل الغربال الدوار، ينبغي إيلاء مزيد من الاهتمام لخصائص الريولوجيا متعددة السرعات واستقرار الثبات.
إذا كانت المشكلة تكمن في تحرير الشاشة، فيجب إيلاء مزيد من الاهتمام للمرونة / التوتير.
ما الذي يجب اختباره في كل دفعة واردة؟
يمكن أن يتضمن برنامج معالجة الواردات العملي لكل دفعة ما يلي:
رقم الدفعة الخاصة بالمورد / هوية شهادة تحليل المنتج (COA)
المظهر
محتوى المواد الصلبة
قيمة الرقم الهيدروجيني عند التسليم
اللزوجة عند التسليم، حيثما تم تحديد ذلك
اختبار تنشيط واحد خاضع للرقابة أو اختبار معجون مرجعي
وتتوقف القائمة الدقيقة على الاتفاق التجاري ومخاطر العملية.
بالنسبة للمكثف الحرج الذي له تاريخ من الحساسية تجاه التركيبات، فإن إضافة فحص واحد لمعايرة لزوجة معجون مرجعي موحد يمكن أن يوفر حماية أكبر بكثير من الاعتماد فقط على شهادة تحليل المنتج (COA) الصادرة عن المورد.
ما الذي ينبغي فحصه بشكل دوري؟
يمكن أن يشمل التحقق الدوري من التطبيقات ما يلي:
منحنى الأس الهيدروجيني واللزوجة
منحنى الجرعة-اللزوجة
تحمل الإلكتروليتات
توافق المجلدات
الريولوجيا متعددة السرعات
الترميم / التوتير
استقرار الحيازة
الترشيح
الطباعة بالشاشة الحريرية
ينبغي أن تستند وتيرة المراجعة الدورية إلى ما يلي:
سجل المورد
أهمية العملية من حيث الإنتاج
حجم الدفعة
سجل الشكاوى
إشعارات التغيير
لا تبتكر تردد اختبارًا واحدًا موحدًا يناسب جميع مصانع النسيج.
ما الذي ينبغي أن يكون سببًا لإعادة التأهيل الكامل؟
ينبغي النظر في إعادة التأهيل الكامل أو الموسع بعد إجراء تغييرات جوهرية مثل:
تغيير المورد
تغيير الدرجة
تغيير جوهري في المواد الخام أو عملية التصنيع أبلغ عنه المورد
الانحراف المستمر في الدُفعات
نظام جديد للمادة الرابطة / الصبغة / المُثبِّت
طريقة جديدة لتطبيق المعجون الأبيض عالي التركيز
شكوى متكررة بشأن الإنتاج
ينبغي أن تعيد عملية إعادة التأهيل إجراء اختبارات الاستخدام ذات الصلة، بدلاً من الاكتفاء بتكرار الاختبارات الأساسية الخاصة بشهادة القبول (COA).
استخدم “الدفعة الذهبية” المعتمدة أو المرجع المحتفظ به
تُعد العينة المحتفظ بها من دفعة تجارية تم التحقق من جودتها واحدة من أكثر أدوات مراقبة الجودة فائدةً.
استخدمه كمرجع في:
اختبار التشغيل
تحدي الملح
تحدي بايندر
اختبار اللصق الكامل
مقارنة في علم الريولوجيا
تقلل المقارنة جنبًا إلى جنب من تأثير:
درجة حرارة المختبر الموسمية
الاختلافات بين الأجهزة
انحراف طفيف في الطريقة
استبدال المراجع المحتفظ بها أو إدارتها وفقًا لسياسة احتفاظ موثقة، حتى لا يُخطئ المرء في تفسير المواد المرجعية القديمة على أنها سلوك تجاري حديث.
توحيد معايير الاختبار قبل مقارنة الدُفعات
بالنسبة لأي طريقة عملية لمراقبة الجودة، يجب توحيد ما يلي:
مصدر المياه
جرعة المُكثِّف
Independently verified active-polymer basis where relevant
مُحايدٌ
القيمة النهائية لدرجة الحموضة (pH)
تسلسل الخلط
مدة الخلط
زمن التوازن
درجة الحرارة
الجهاز / المغزل / السرعة
الوقت اللازم للقراءة
إذا تغيرت الطريقة، فلا يمكن تفسير النتيجة على أنها اختلاف في الدفعة بشكل مؤكد.
تعد قابلية تكرار طريقة مراقبة الجودة جزءًا من عملية مراقبة جودة المنتج.
Use a Paired-Lot QC Record Before Holding or Releasing a Batch
Use the following as a proposed incoming-QC investigation, adapted to the mill’s validated method. It is not an FSX batch record or a universal acceptance standard. A failed reading needs a valid reference comparison before it can be attributed to the incoming thickener.
Identify both materials. Record incoming and approved-reference lot numbers, opening dates, storage history and the reference’s permitted retention period. An aged reference is not automatically a valid control.
Prepare paired pastes. Make independent preparations from each lot using the same qualified water, binder, pigment, auxiliaries, product-mass basis, addition order and final batch mass. Re-reading one cup checks measurement repeatability; it does not check preparation repeatability.
Record the method with the result. Include activation conditions where applicable, pH, preparation and holding times, temperature, instrument, container, spindle, speed, read time, torque and any foam or residue. Select the instrument’s valid measuring range rather than averaging out-of-range readings.
Use pre-agreed gates. Apply the validated incoming-QC and application limits. Preserve the original result before investigating or adjusting a formula; a correction trial is a separate record.
Paired result
Working interpretation
Next action
Reference remains in its validated window; incoming lot repeatedly differs
A lot-specific difference is plausible, but the failed parameter does not identify its chemical cause
Hold the disputed lot for investigation; confirm preparation repeatability and the relevant compatibility or printing challenge
Both reference and incoming paste shift similarly
Method, reagent, temperature or reference-age effects remain possible
Check the common controls before attributing the shift to the incoming product
Independent preparations disagree within either lot
Preparation or sampling variability may exceed the proposed acceptance window
Resolve the method variation before making a lot-release decision
Both pass fresh-paste tests but the incoming lot drifts during holding or printing
The fresh-paste screen misses a production-relevant failure mode
Add the agreed holding or application challenge; do not widen limits simply to pass the lot
Keep the mass definitions separate. As a hypothetical calculation, 2.0 kg of product with 25% measured nonvolatiles adds 0.50 kg of nonvolatile material. It does not establish 0.50 kg of active thickening polymer. If active content is unavailable, report product dose and nonvolatile contribution separately and judge performance from the controlled complete-paste comparison.
استخدم بيانات الاتجاهات، لا نتائج النجاح أو الفشل المنفصلة
تتبع المعلمات المهمة حسب الدفعة.
من بين خطوط الاتجاه المفيدة ما يلي:
المواد الصلبة
قيمة الرقم الهيدروجيني عند التسليم
لزوجة التنشيط
الاحتفاظ بلزوجة معجون المرجع
احتباس الشوارد
يمكن أن تكشف بيانات الاتجاهات ما يلي:
الانحراف التدريجي للموردين
تأثيرات الطريقة الموسمية
تغييرات في الآلات الموسيقية
التغيرات النوعية بعد إجراء تعديلات التصنيع
يمكن أن يظل أحد المؤشرات ضمن نطاق واسع من التوقعات، مع استمرار إظهاره لتغير ذي مغزى على المدى الطويل.
استخدم الاتجاهات لبدء التحقيق قبل أن تتزايد الشكاوى المتعلقة بالإنتاج.
كيف ينبغي تحديد حدود القبول في مراقبة الجودة؟
يجب أن تستمد حدود القبول من:
الدُفعات التجارية المعتمدة
تكرار الطريقة
بيانات الإنتاج الناجحة
الحد الأدنى لمتطلبات التقديم
لا تضع حدًا ضيقًا لا تستطيع الطريقة المختبرية نفسها تكراره.
بالنسبة للاختبارات الوظيفية، قم بتعريف ما يلي:
الهدف / المرجع
النطاق المقبول
نطاق التحقيق المشروط
حالة الفشل
الحد الأكثر فائدة هو ذلك الذي يفصل بين سلوك الطباعة المقبول تجاريًّا ومخاطر الإنتاج.
ليس من الضروري أن تكون مطابقة لمواصفات التصنيع الخاصة بالمورد.
ما الذي يجب أن توضحه شهادة تحليل المكونات (COA) الصادرة عن المورد؟
يجب أن تؤكد شهادة تحليل المورد (COA) معايير الإفراج عن الدفعة المتفق عليها.
اعتمادًا على الدرجة التجارية، قد تشمل هذه العناصر ما يلي:
هوية الدفعة
المظهر
المواد الصلبة
الرقم الهيدروجيني
اللزوجة أو أي خاصية أخرى متفق عليها
عادةً ما تتضمن وثائق بيانات المواد (TDS) الخاصة بمعدِّلات ريولوجيا الأكريليك التجارية معلومات عن المظهر، ونسبة المواد الصلبة، ودرجة الحموضة، واللزوجة عند التسليم، باعتبارها خصائص فيزيائية نموذجية.
ولكن لا ينبغي توقع أن تحل شهادة الأهلية المهنية (COA) محل تقييم أهلية تقديم الطلب.
يجب أن تتضمن عملية مراقبة الجودة للطلبات الواردة/الطلبات المقدمة من العملاء ما يلي:
هل لا تزال هذه الدرجة المعتمدة تتصرف بنفس الطريقة التي تتصرف بها الدرجة التي اجتازت عملية الطباعة لدينا؟
سير العمل الموصى به لمراقبة الجودة عند الاستلام
التأكد من المورد والدرجة والدفعة وشهادة تحليل المنتج (COA).
افحص المظهر وحالة العبوة.
قياس معلمات شكل التوريد المتفق عليها.
قم بإجراء اختبار واحد موحد للتنشيط/لصق المرجع.
قارن مع المرجع المُحتفظ به والمعتمد، حيثما أمكن ذلك.
مراجعة بيانات الاتجاهات.
إصدار الدفعة أو فحصها أو احتجازها وفقًا لفترة مراقبة الجودة المعتمدة.
قم بإجراء اختبار التوافق الموسع / اختبار التطبيق عند تشغيله.
قارن بين الجانب المشتبه فيه والجانب المرجعي المعتمد جنبًا إلى جنب في ظل نفس:
الماء
الجرعة
درجة الحموضة (pH) للتنشيط
مجلد
الصباغ
اختبار التحفيز بالكهرباء
طريقة اللزوجة
ثم قارن بين:
مراقبة الجودة في مرحلة التوريد
منحنى التنشيط
علم الريولوجيا الخاص باللصق الكامل
استقرار الحيازة
طباعة الطلب
وهذا يفصل بين:
الفرق الفعلي بين دفعات المُكثِّف
من:
الاختلاف في الماء / التركيبة / الجهاز / الطريقة.
الأخطاء الشائعة في مراقبة الجودة
1. الموافقة بناءً على قيم لجنة مراجعة الحسابات وحدها
تُعد الخصائص الفيزيائية الأساسية مؤشراً أفضل على هوية الدفعة مقارنةً بأداء الطباعة الكامل.
2. استخدام لزوجة الماء كمواصفة أداء رئيسية
يمكن أن تؤدي المواد الرابطة، والأصباغ، والإلكتروليتات، وقوة القص إلى تغيير قوام المعجون النهائي بشكل كبير.
3. مقارنة جرعة المنتج دون التحقق من نسبة المواد الصلبة
Equal product weight can deliver different nonvolatile residue. Active-polymer mass requires a separate, defined content basis, while application efficiency still needs a complete-paste test.
4. قياس نقطة واحدة فقط من نقاط بروكفيلد
يمكن أن تتغير خصائص التخفيف بالقص، والانتعاش، والمرونة، في حين تظل قيمة اللزوجة واحدة دون تغيير.
5. إعادة إجراء اختبارات الطباعة الكاملة مع تخطي اختبارات مراقبة الجودة الوظيفية السريعة
A reference-paste test can provide faster lot-to-lot control.
6. Changing the QC Method Between Batches
Temperature, pH, spindle, speed and mixing differences can look like batch variation.
7. Using an Old Retained Sample Without Aging Control
The reference itself can change during storage.
8. Setting Limits Without Method Repeatability Data
An unrealistically tight specification creates false failures without improving production control.
A validated batch-consistency QC program can help identify and control costs associated with:
Production corrections
Extra thickener dosage
تنظيف الشاشة
فترة توقف الماكينة
Off-shade fabric
إعادة العمل
Supplier disputes
ومن النماذج المفيدة ما يلي:
Cost in Use (currency/accepted m²) = [Material cost + QC and processing cost + Separately identified loss cost] ÷ Accepted fabric area (m²).
Use one currency and the same production boundary for the approved and incoming lots. Price each material as actual consumption × its unit price, including any documented formula correction. Allocate incoming-QC labor, consumables and equipment charges to the fabric area covered by that release decision; do not charge the full lot test repeatedly to every print run. Convert production, cleaning and rework time with stated labor or machine rates.
Keep machine efficiency, dosage and pass rate as separate measured indicators until their cost consequences are priced. Count a correction or rework material and its operating time once. If a machine rate already includes labor, energy or overhead, do not add those charges again; avoid adding a full rejected-fabric value that repeats costs already included. Divide by the final area meeting the same shade, fastness and hand criteria, and report unrecoverable losses or credits on an explicit basis.
The cheapest QC program is not the program with the fewest tests.
It is the program that uses inexpensive predictive tests to prevent expensive machine failures.
A standardized reference-paste challenge can therefore have high value even if the supplier already provides a COA.
What Information Should You Send to a Supplier?
For useful batch-consistency troubleshooting, provide:
Current synthetic thickener grade
Supplier batch numbers
COAs for approved and suspect batches
Appearance / solids / pH data
Activation test method
Activated viscosity results
Complete reference-paste formula
Binder / pigment / fixer identities
Electrolyte or hard-water data if relevant
Holding-time results
Screen-printing difference observed
Photos / production records where useful
يمكن لشركة FSX Chemical الاستفادة من هذه المعلومات من خلال العينات والمطابقة to structure an approved-vs.-suspect batch comparison.
Basic supply-form QC is necessary for manufacturing consistency but has limited ability to predict full printing performance.
A defined nonvolatile-solids method is a useful batch control; active-polymer delivery cannot be calculated from that result unless the equivalence has been established for the formulation.
Controlled activation and complete reference-paste tests are stronger functional predictors than as-supplied viscosity.
Electrolyte tolerance, binder compatibility, multi-speed rheology, recovery and holding stability help explain why two apparently similar batches can print differently.
A retained approved reference and stable test method are essential for meaningful lot-to-lot comparisons.
The best QC program combines fast incoming tests with periodic application verification and uses production data to define acceptance windows.
الأسئلة الشائعة
1. Which QC parameter is most important for synthetic thickener batch consistency?
No single parameter is sufficient. Solids is one of the most important basic manufacturing controls, while a standardized activation or complete reference-paste test is more predictive of actual thickening performance.
2. Is as-supplied viscosity a good predictor of printing viscosity?
Usually not by itself. Many HASE products are supplied as low-viscosity acidic emulsions and only develop their working viscosity after neutralization and formulation.
3. Why should solids content be checked?
A defined solids test helps detect changes in nonvolatile residue. It does not identify active polymer by itself; compare the measured change with controlled activation, reference-paste response and cost at the validated working dosage.
4. Should every incoming batch be screen-printed before release?
Not necessarily. A practical program can use basic QC plus a standardized activation/reference-paste test for routine incoming control, with full application printing for qualification, periodic verification, change control or complaints.
5. Why can two batches have the same Brookfield viscosity but print differently?
They can differ in shear thinning, recovery, elasticity, electrolyte tolerance or binder compatibility—properties that one viscosity point does not capture.
6. What is the value of an electrolyte-tolerance test?
It shows whether the batch retains useful viscosity after ionic stress, which is closer to the real pigment/binder/fixer environment than clean-water viscosity alone.
7. What is a good functional incoming test?
A standardized reference paste using fixed water, dosage, activation pH, pigment, binder, mixing, holding and viscosity method can provide strong lot-to-lot comparison value.
8. Should incoming QC compare product weight or active solids?
Use the agreed product-mass method for routine incoming QC. Active-polymer normalization is an additional comparison only when that fraction and its analytical or documentary basis are known. Total nonvolatiles alone do not establish it.
9. Why use a retained reference batch?
It allows the new batch and a proven batch to be tested side by side under the same laboratory conditions, reducing the influence of method and seasonal variation.
10. How should QC limits be set?
Use approved batch data, method repeatability and successful production performance. Do not use arbitrary universal limits that are unrelated to the mill’s actual print window.
11. What should trigger a full requalification?
Supplier or grade change, meaningful manufacturing changes, repeated drift, a new critical formulation or a persistent production complaint can justify expanded testing.
12. What should I send FSX Chemical for a batch-consistency comparison?
Send approved and suspect batch COAs, solids/pH/viscosity data, your activation method, reference-paste formula, binder/pigment/fixer details, holding results and the exact printing difference observed.
Build Synthetic Thickener QC Around Printing Performance, Not COA Numbers Alone
If two acrylic thickener batches have similar supplier COAs but behave differently in pigment paste or on the printing machine, FSX Chemical can help structure an approved-vs.-suspect batch comparison using controlled activation, compatibility and application tests.
For a useful technical review, send:
Approved and suspect thickener batch numbers / COAs
Appearance, solids and as-supplied pH data
Your activation and viscosity test method
الجرعة الحالية للمكثف
Reference pigment / binder / fixer system
Electrolyte or process-water data if relevant
Holding-time results
Screen-printing observations
Photos, retained samples or production records if available
The QC parameters that best predict printing performance are the parameters that challenge the thickener under controlled conditions closest to the real printing paste. Basic COA values confirm batch identity; functional rheology, compatibility and reference-paste tests determine whether the batch is still commercially equivalent.
تعرف على السبب الذي يجعل من المستحيل مقارنة قيم لزوجة مكثفات الطباعة النسيجية دون مطابقة كل من التركيز، ودرجة الحرارة، والجهاز المستخدم، والمغزل، والسرعة، وطريقة التحضير، ووقت الاختبار.
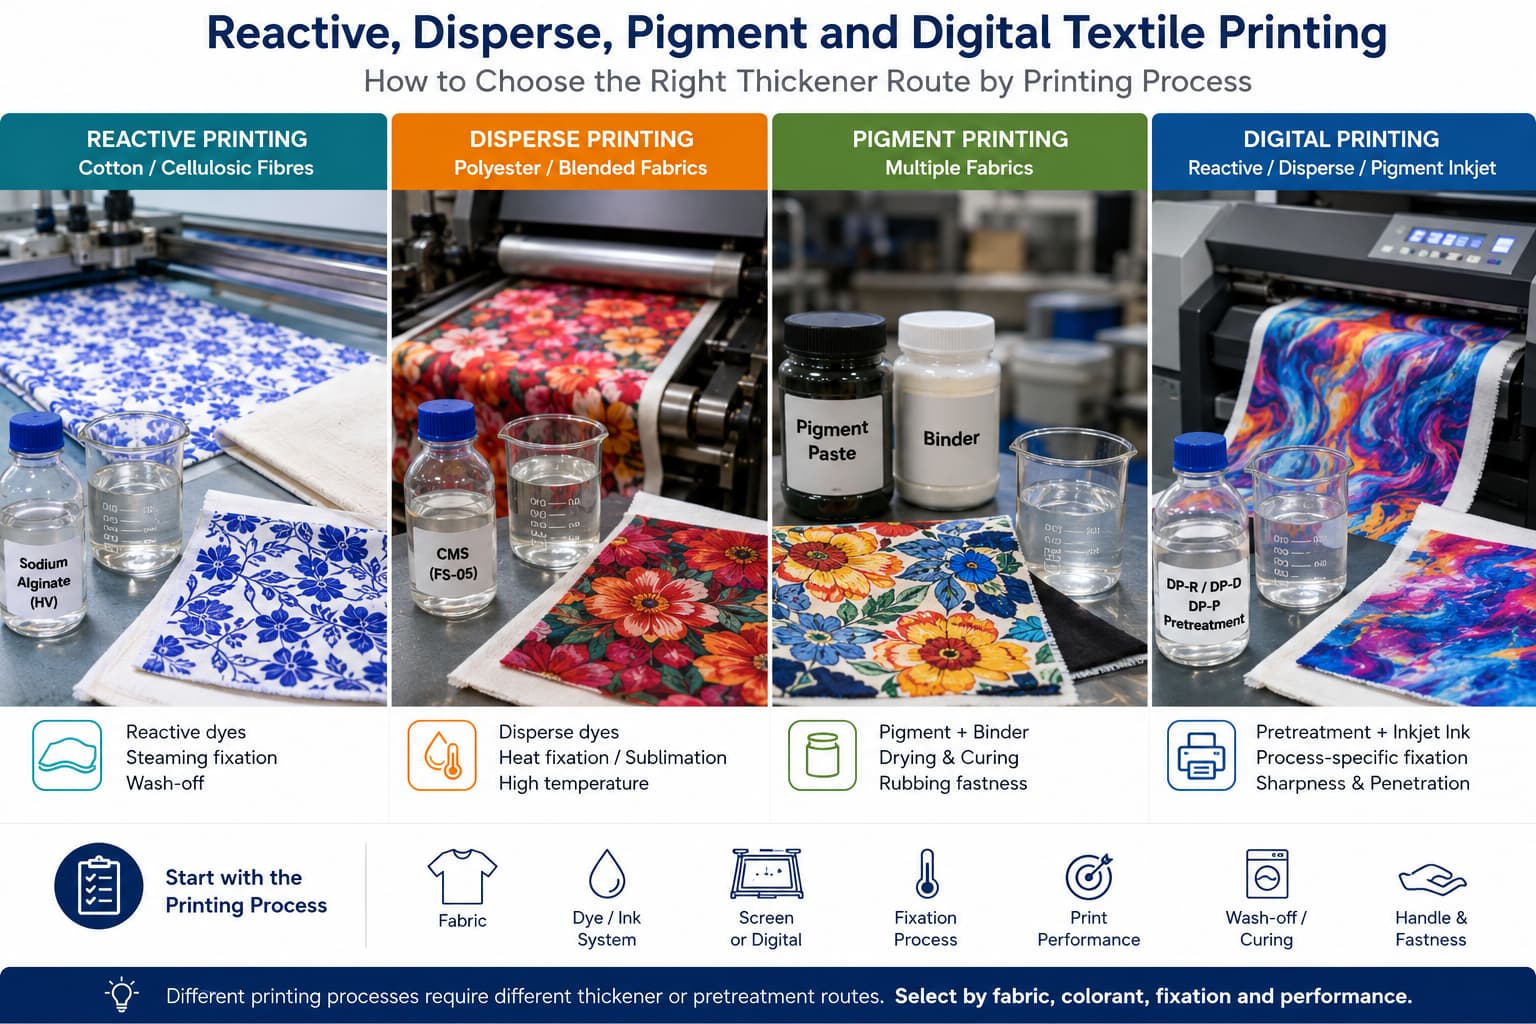
تعرف على كيفية اختيار المُكثِّف وطرق المعالجة المسبقة للطباعة النسيجية التفاعلية، والطباعة بالتشتت، والطباعة بالصبغات، والطباعة الرقمية، بناءً على متطلبات النسيج، والصبغة أو الحبر، والتثبيت، وقابلية الغسل، وجودة الطباعة.
تعرف على كيفية تقييم شركة مصنعة لمكثفات طباعة المنسوجات من خلال التحقق من هوية الشركة، والقدرة الإنتاجية، وطرق الاختبار، وإمكانية تتبع الدُفعات، والوثائق الفنية، ودعم العينات، والقدرة على التوريد للتصدير.
يُستخدم معجون الطباعة الذي يعتمد على مادة CMC في طباعة المنسوجات بالأصباغ، والطباعة التفاعلية، والطباعة الرقمية. يشرح هذا الدليل المعلمات المهمة، وكيفية مقارنة الموردين، وما يجب طلبه قبل تقديم طلب شراء بالجملة.
يُستخدم كل من ألجينات الصوديوم وCMC كمكثفات في طباعة المنسوجات، لكنهما يناسبان أنظمة صبغ وظروف معالجة مختلفة. يشرح هذا الدليل الاختلافات الرئيسية بينهما ومتى يتم استخدام كل منهما.
إن فهم مصدر المادة الخام «ألجينات الصوديوم» وعملية تصنيعها يساعد فرق المشتريات على طرح أسئلة أكثر دقة وتقييم الموردين بشكل أكثر فعالية. يتناول هذا الدليل أنواع الأعشاب البحرية، وخطوات الاستخلاص، ومصادر الشوائب، وكيف تبدو عملية التصنيع المتسقة في وثائق الموردين.
Learn how to store sodium alginate powder and prepared paste, check shelf-life limits, and decide when a textile printing batch needs quarantine or retesting.
تختلف أوراق البيانات الفنية من حيث الشكل ومدى اكتمالها باختلاف الموردين، ولا تحظى جميع الحقول بنفس الأهمية في كل تطبيق. يشرح هذا الدليل ورقة البيانات الفنية النموذجية لمنتج ألجينات الصوديوم قسمًا تلو الآخر، موضحًا معنى كل معلمة وكيفية اكتشاف الثغرات أو العلامات التحذيرية.
Define a sodium alginate customization request by the proposed material or packing change, agreed methods and evidence. Separate grade matching from a verified change, then qualify the sample, application and commercial lot before release.
Diagnose sodium alginate printing defects through controlled checks for bleeding, blockage, viscosity drift, low shade and wash-off. Treat causes as hypotheses, and verify them against the approved paste and process.
لا يقتصر شراء ألجينات الصوديوم بالجملة على مجرد مقارنة السعر للوحدة. يشرح هذا الدليل كيف يمكن لمشتري منتجات طباعة المنسوجات التحقق من اللزوجة، وحجم الشبكة، ودرجة النقاء، والتعبئة، وشهادة التحليل (COA)، واختبار العينات، واتساق الدُفعات قبل تقديم الطلبات بالجملة.
تتفاوت أسعار ألجينات الصوديوم بشكل كبير بين الموردين والدرجات المختلفة، لكن الفروق في الأسعار لا تعكس جميعها اختلافات حقيقية في الجودة. يشرح هذا الدليل العوامل التي تؤثر على التكلفة، وكيفية إجراء مقارنة متكافئة بين عروض الأسعار، والعلامات التحذيرية التي يجب الانتباه إليها عند تقييم عروض الموردين.
يرجى إرسال اسم المنتج، والتطبيق، والكمية، والوجهة، وأي بيانات تقنية (TDS)،
أو صورة عينة أو مستند متوفر لديكم بالفعل. وستقوم شركة FSX Chemical بمراجعة
هذه المعلومات وتقديم توصية بشأن الخطوة التالية سواء كانت تقديم عرض أسعار، أو مطابقة العينة،
أو اختيار المنتج.
معلومات عن المنتجاسم المنتج، الدرجة، الطراز، صورة الملصق أو مرجع المورد.
الوثائق المتاحةTDS، SDS، COA، صورة العينة، قائمة المنتجات أو بيانات الاختبار.
تفاصيل الطلبالكمية التقديرية، والتعبئة، وبلد المقصد، والميناء، أو الشروط التجارية.
الطلب أو المشكلةعملية طباعة المنسوجات، متطلبات التركيبة، المشكلات الحالية أو الأداء المستهدف.