UR
 EN
 BN
 ES
 TR
 FR
 ID
 RU
 AR
 VI
 TL
 HI
 UK
 KK
 KA
 UZ
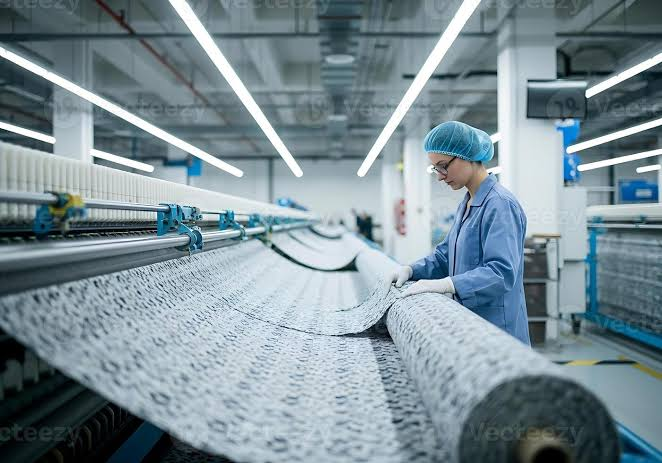
Diagnose sodium alginate printing defects by separating paste preparation, screen or transfer behavior, fixation and wash-off. First compare the failed batch with an approved reference for viscosity, hydration, filtration, pH, additives and holding time; then change one variable at a time to avoid masking the real cause.
\n \nUse the table below for triage, then follow the symptom-specific checks in this guide. If the defect began with a new raw-material lot, retain paste and fabric samples and compare the supplier certificate with incoming QC data for textile-grade sodium alginate.
\n \nSodium Alginate Defect Triage Table
\n\n\n| علامت | First checks | Escalate when |
|---|---|---|
| Bleeding or soft edges | Viscosity, fabric absorbency, screen pressure, paste solids | Reference paste prints correctly under the same conditions |
| Screen blockage or streaks | Hydration, filtration, insolubles, dried paste, mesh condition | Particles recur after controlled preparation and filtration |
| Low color yield | Dye and alkali addition, fixation, penetration, wash-off | Same recipe changes only with the alginate lot or grade |
| Viscosity drift | Water quality, mix order, rest time, temperature, holding time | Drift exceeds the approved time-window specification |
| غیر یکساں سائے | Paste homogeneity, squeegee or screen condition, fabric pretreatment | Defect follows the paste batch across machines or fabric rolls |
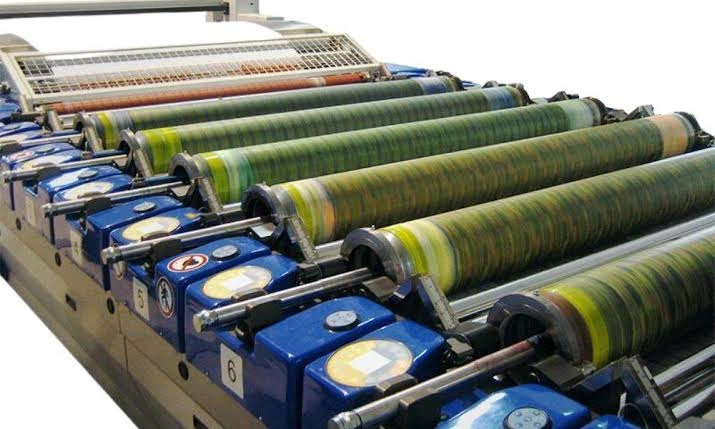
رنگ کا رِساؤ اور پیٹرن کے نرم کنارے
علامت
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- چھپائی کے مقام پر پیسٹ کی چپچپا پن بہت کم ہے۔ — چپکاوٹ کو صرف تیاری کے درجۂ حرارت پر نہیں بلکہ پرنٹنگ فلور کے درجۂ حرارت پر بھی چیک کریں؛ ماحول کی گرمی کام کرنے والی چپکاوٹ کو ہدف سے نیچے لے جا سکتی ہے۔
- پیسٹ ذخیرہ کے دوران خراب ہو گیا ہے۔ — موجودہ ویسکوسٹی کا موازنہ بیچ کی ابتدائی تیاری کی ویسکوسٹی سے کریں؛ ایک نمایاں کمی خرابی کی نشاندہی کرتی ہے۔
- پیٹرن کی باریکی کے لیے اسکرین میش کی گنتی بہت موٹی ہے۔ — باریک لکیروں کے نمونوں کے لیے مناسب پیسٹ کی گاڑھاپن اور کافی باریک جالی دونوں ضروری ہیں؛ موٹی جالی ہر اسٹروک میں پیسٹ کو زیادہ مقدار میں گزرنے دیتی ہے، چاہے گاڑھاپن کچھ بھی ہو۔
- اسکویجی پر ضرورت سے زیادہ دباؤ — اسکرین سے پیٹرن کی ضرورت سے زیادہ پیسٹ گزارتا ہے، جس سے اطراف میں پھیلنے کا امکان بڑھ جاتا ہے۔
ابتدائی چیکس
متوقع سے کم رنگ گہرائی
علامت
معیاری رنگت کی گہرائی حاصل کرنے والی معیاری رنگ کی مقدار اور ترکیب استعمال کرنے کے باوجود، چھپائی شدہ رنگ ہدف شدہ شیڈ کے مقابلے میں واضح طور پر ہلکا ہے۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- رنگ کے جمنے کی شرح میں کمی — الکلی کی مقدار مؤثر حد سے کم ہونا، بھاپ دینے کا وقت یا درجہ حرارت ناکافی ہونا، یا بھاپ دینے کے دوران نمی کو مناسب طریقے سے برقرار نہ رکھنا (جو اکثر یوریا کی مقدار یا پیسٹ کے بھاپ دینے سے پہلے خشک ہو جانے سے منسلک ہوتا ہے)
- پیسٹ کے زوال سے رنگ کے مؤثر دستیاب ہونے کی مقدار میں کمی — خراب یا آلودہ پیسٹ کے بیچز صحیح رنگ کی مقدار پر بھی رنگ کی پیداوار میں کمی دکھا سکتے ہیں۔
- موٹا کرنے والا رنگ کے ساتھ مقابلہ کر رہا ہے — اگر غیر الگنیٹ گاڑھا کرنے والا یا مرکب استعمال ہو رہا ہو تو بعض گاڑھا کرنے والے بنیادی حالات میں ردِ عمل ظاہر کرنے والی رنگ کے ساتھ تعامل کر سکتے ہیں، اور اس رنگ کو استعمال کر ڈالتے ہیں جو ورنہ ریشے پر ٹھہر جاتی۔
- بھاپ کی سیرچگی کے مسائل — غیر سیر شدہ یا فوقِ حرارتی بھاپ، فکسیشن کے لیے درکار نمی کو برقرار رکھنے کے بجائے پیسٹ کی فلم کو خشک کر دیتی ہے۔
ابتدائی چیکس
سب سے پہلے یہ تصدیق کریں کہ بھاپ کے حالات (درجہ حرارت، وقت، بھاپ کی سیر پذیری) وضاحت کے مطابق ہیں، کیونکہ یہ سب سے عام بنیادی وجہ ہے۔ اگر بھاپ کے حالات درست ثابت ہوں تو ایک تازہ پیسٹ بیچ استعمال کریں اور رنگ کے اخراج کا موازنہ کریں — بہتری پیسٹ سے متعلق وجہ کی نشاندہی کرتی ہے۔ مزید تفصیلات کے لیے ہماری رہنما کتاب دیکھیں۔ تفاعلی رنگ بٹھانا.
پروڈکشن رن کے اندر رنگ کی گہرائی میں تبدیلی
علامت
ایک سلسلہ وار پرنٹوں کے ابتدائی نمونوں میں بعد کے پرنٹوں کے مقابلے میں رنگ کی گہرائی مختلف ہوتی ہے، یا سلسلہ کے دوران رنگ کی گہرائی بتدریج بدل جاتی ہے، حالانکہ پیسٹ ابتدا میں درست طریقے سے تیار کی گئی تھی۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- چلنے کے دوران چپچپائی میں تبدیلی — درجہ حرارت میں تبدیلی، مسلسل مکسنگ سسٹمز میں میکانیاتی کٹاؤ، وقت کے ساتھ الکلی کے باعث زوال، یا کھلے پیسٹ سسٹمز میں بخارات کے باعث
- بیچوں کے درمیان پیسٹ کی تیاری میں عدم مطابقت — اگر طویل عمل کے دوران متعدد بیچز استعمال کیے جائیں تو بیچ سے بیچ چپچپا پن میں فرق بیچز کے درمیان گہرائی کے فرق کے طور پر ظاہر ہوگا۔
ابتدائی چیکس
پیسٹ کی چپچپا پن کو پورے عمل کے دوران وقفے وقفے سے — تیاری کے وقت، عمل کے درمیان اور عمل کے اختتام پر — ناپیں تاکہ معلوم ہو سکے کہ چپچپا پن تبدیل ہو رہی ہے یا نہیں اور کتنی تیزی سے تبدیل ہو رہی ہے۔ مزید تفصیلات کے لیے ہماری رہنما کتاب دیکھیں۔ لغویکیت میں استحکام.
کپڑے کی چوڑائی کے پار رنگ کی گہرائی میں تبدیلی
علامت
ایک ہی پرنٹ میں رنگ کی گہرائی کپڑے کے ایک کنارے سے دوسرے کنارے تک مختلف ہوتی ہے، یا یہ وقت کے ساتھ تبدیلی کے بجائے ایک نمونہ دکھاتی ہے، جیسے کنارے گہرے اور مرکز ہلکا (یا اس کے برعکس)۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- پیسٹ کا غیر یکساں لگانا — سکرین کی چوڑائی بھر میں اسکویجی کے دباؤ میں بےقاعدگی، یا سکرین کی کشیدگی میں تبدیلی
- بیچ کے اندر پیسٹ کی چپچپا پن میں عدم مطابقت — پیسٹ ٹروف میں نامکمل تحلیل یا اجزاء کی علیحدگی
- سٹیمر میں بھاپ کی غیر مساوی تقسیم — پیسٹ کے استعمال سے قطع نظر، کپڑے کی چوڑائی بھر میں فکسیشن کی یکسانیت کو متاثر کرتا ہے۔
ابتدائی چیکس
بیچ کی یکسانیت کی تصدیق کے لیے پیسٹ ٹروف کے متعدد مقامات (سامنے، درمیان، پیچھے) سے پیسٹ کی چپچپا پن کا نمونہ لیں۔ اگر پیسٹ یکساں ہے تو اس کی وجہ غالباً میکانی (سکویجی، سکرین) یا بھاپ کی تقسیم سے متعلق ہے، نہ کہ پیسٹ خود۔.
اسکرین کا بند ہونا یا جام ہونا
علامت
پیسٹ سکرین کے جالی کے حصوں سے صاف طور پر منتقل نہیں ہوتا، جس سے نمونے میں خلا یا نامکمل احاطہ پیدا ہوتا ہے؛ پرنٹ کے معیار کو برقرار رکھنے کے لیے سکرین کو معمول سے زیادہ بار صفائی کی ضرورت ہوتی ہے۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- پیسٹ میں غیر حل شدہ ذرات — تیاری کے دوران نامکمل تحلیل، یا ایسا سوڈیم الجنٹ گریڈ جس میں غیر حل پذیر مادّوں کا تناسب آپ کی سکرین میش کی برداشت سے زیادہ ہو۔
- جالی کی سطح پر پیسٹ کا خشک ہونا — استعمال شدہ پیسٹ کی گاڑھاپن کے لیے پرنٹ کی رفتار بہت سست ہے، یا ماحول میں نمی کی کم سطح سطح کے تیزی سے خشک ہونے کا سبب بن رہی ہے۔
- دوروں کے درمیان اسکرین کی ناکافی صفائی — پچھلی چلائی گئی عمل سے بچا ہوا خشک پیسٹ جالی کے سوراخوں کو جزوی طور پر بند کر رہا ہے۔
ابتدائی چیکس
تیار شدہ پیسٹ کے نمونے کو باریک جالی سے چھان لیں اور باقی ماندہ ذرات کی جانچ کریں — اس سے تحلیل سے متعلق وجوہات کا پتہ چلتا ہے۔ اگر پیسٹ صاف چھن جائے تو پیسٹ کی چپچپاہٹ کے مطابق پرنٹ کی رفتار چیک کریں اور رنز کے درمیان اسکرین صاف کرنے کے طریقہ کار کی تصدیق کریں۔ مزید تفصیلات کے لیے ہماری رہنما کتابچے دیکھیں۔ پیسٹ کی تیاری اور میش سائز کا انتخاب.
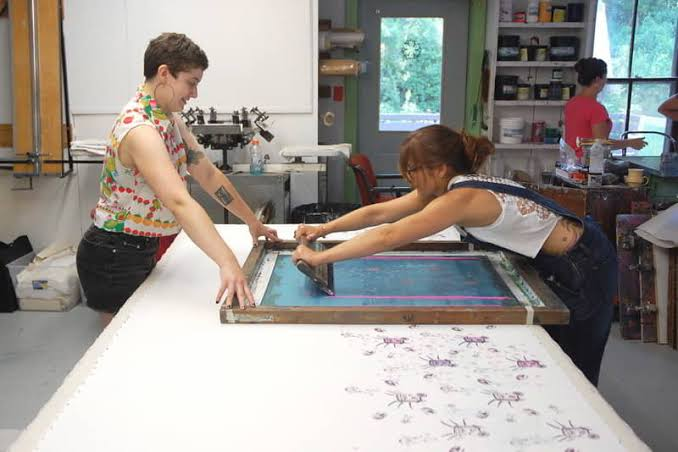
تیار شدہ پیسٹ میں گانٹھیں یا نظر آنے والے ذرات
علامت
تیار شدہ پیسٹ میں نظر آنے والے گانٹھ نما یا دانے دار ذرات ہوتے ہیں جو مسلسل ہلانے پر حل نہیں ہوتے۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- تیاری کے دوران پاؤڈر بہت جلدی شامل کیا گیا۔ — ذرات کے مکمل منتشر ہونے سے پہلے سطحی ہائیڈریشن اور گچھوں کی تشکیل کا سبب بنتا ہے۔
- مکس کرنے کے لیے ناکافی وقت — خاص طور پر موٹے جالی کے گریڈز یا سرد پانی میں تحلیل کے لیے موزوں
- سخت پانی تحلیل میں مداخلت کر رہا ہے — کیلشیم یا میگنیشیم کی زیادہ مقدار جزوی کراس لنکنگ اور جیل ذرات کے بننے کا سبب بن سکتی ہے۔
ابتدائی چیکس
اپنی پاؤڈر کی مقدار ڈالنے کی شرح اور کل مکسنگ کے وقت کا اپنے معیاری طریقہ کار کے مطابق جائزہ لیں۔ اگر صحیح طریقہ کار کے باوجود گانٹھیں برقرار رہیں تو پانی کی سختی جانچیں۔ مزید تفصیلات کے لیے ہماری رہنما کتاب دیکھیں۔ پیسٹ کی تیاری.
خریدار کی وضاحت کے مطابق دھونے کی مضبوطی کم
علامت
چھپائی شدہ کپڑا بصری رنگ کے معیار پر تو پورا اترتا ہے لیکن خریدار کے متعین کردہ معیارات (مثلاً ISO 105-C06 یا AATCC کے مساوی) کے مطابق دھونے کی پائیداری کی جانچ میں ناکام رہتا ہے، دھونے کے ٹیسٹ کے دوران رنگ کا حد سے زیادہ اخراج یا پڑوسی کپڑے پر داغ لگنا ظاہر کرتا ہے۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
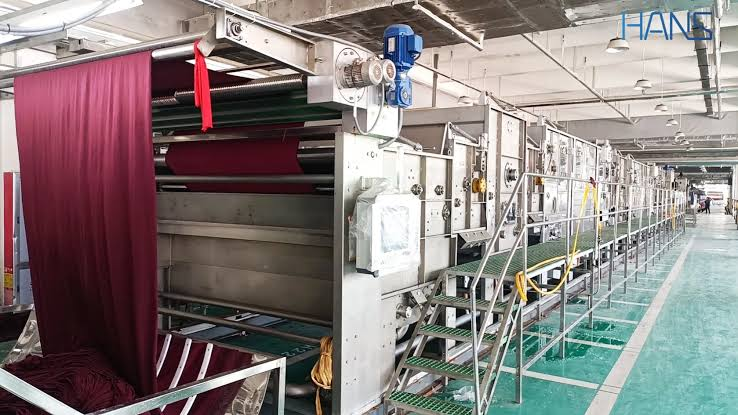
- بھاپ دینے کے بعد مکمل طور پر نہ دھل جانا — کپڑے کی سطح پر باقی ماندہ غیر مستحکم اور ہائیڈرولائزڈ رنگ ابتدائی رنگت کے قابل قبول ظاہری معیار کے باوجود کمزور دھونے کی مضبوطی کی سب سے عام وجہ ہے۔
- کم گرفتاری کی شرح — حتیٰ کہ مکمل طور پر دھونے کے باوجود، اگر فکسیشن کی شرح بنیادی طور پر کم ہو تو واش ٹیسٹ اسے بے نقاب کر دے گا، چاہے دھونے سے پہلے یہ بصری طور پر واضح نہ ہو۔
- باقی ماندہ گاڑھا کرنے والا مادہ غیر منسلک رنگ کو پھنساتا ہے۔ — پوسٹ کی نامکمل ہٹانے سے غیر مستحکم رنگ ریشے کی سطح کے قریب رہ سکتا ہے، جہاں یہ خریدار کے دھونے کے ٹیسٹ کے دوران خارج ہوتا ہے۔
ابتدائی چیکس
سب سے پہلے واش آف کی شرائط (درجہ حرارت، وقت، صابن نما مادے کی مقدار) کو اپنے معیاری طریقہ کار کے مطابق جائزہ لیں، کیونکہ یہ سب سے زیادہ عام اور سب سے زیادہ درست کی جا سکنے والی وجہ ہے۔ اگر واش آف مناسب پایا جائے تو فکسیشن کی شرح کا جائزہ لیں۔ مزید تفصیلات کے لیے ہماری رہنما کتابچے ملاحظہ کریں۔ رنگ کی پائیداری اور تفاعلی رنگ بٹھانا.
ذخیرہ کرنے کے دوران پیسٹ کا گاڑھا ہونا یا جیل بننا
علامت
تیار شدہ پیسٹ ذخیرہ کے دوران اپنی چپچپاہٹ برقرار رکھنے یا کھونے کے بجائے نمایاں طور پر گاڑھا ہو جاتا ہے یا جزوی طور پر جیل بن جاتا ہے۔.
امکانات کے اعتبار سے ترتیب وار ممکنہ اسباب
- کیلشیم یا دیگر دووالینٹ آئن کی آلودگی — پانی کی سختی، آلات کے ذرات، یا تیاری کے علاقے میں موجود کسی دوسرے کیمیکل سے آمیزش کی وجہ سے
- ٹھنڈے ذخیرے کا درجہ حرارت — جزوی جیلی بن سکتی ہے اگر پیسٹ انتہائی سرد درجہ حرارت کے سامنے آئے، خاص طور پر کم ڈی ایس گریڈز کے ساتھ۔
ابتدائی چیکس
تیاری میں استعمال ہونے والے پانی کی سختی جانچیں اور تصدیق کریں کہ ذخیرہ کرنے کے برتن اور مکسنگ کا سامان صاف ہیں اور دیگر کیمیائی مادوں کے باقیات سے پاک ہیں۔ اگر پیسٹ کو فرج میں رکھا گیا تھا تو جائزہ لینے سے پہلے اسے بتدریج کمرے کے درجہ حرارت پر آنے دیں۔.
محفوظ شدہ پیسٹ میں بدبو یا قابلِ دید خوردبینی نمو
علامت
پیسٹ ذخیرہ کے دوران کھٹی، بوسیدہ یا خمیر شدہ بو پیدا کرتا ہے، بعض اوقات اس کے ساتھ رنگ میں واضح تبدیلی یا سطح پر جھلی نما پرت بھی ہوتی ہے۔.
ممکنہ اسباب
- مائیکروبیل انحطاط — جب بدبو موجود ہو تو تقریباً ہمیشہ یہی وجہ ہوتی ہے؛ گرم یا مرطوب ذخیرہ کے حالات، طویل ذخیرہ کے وقت، یا آلودہ ذخیرہ کنٹینرز میں اس کا امکان زیادہ ہوتا ہے۔
ابتدائی چیکس
متاثرہ بیچ کو ضائع کر دیں — غیر معمولی بو والا پیسٹ پیداوار میں استعمال نہ کریں۔ ذخیرہ کرنے کے درجۂ حرارت، برتن کی صفائی، اور آیا آپ کے بیچ کا حجم اور شیلف لائف کے طریقے آپ کے موسم کے مطابق مناسب ہیں یا نہیں، اس کا جائزہ لیں۔ مزید تفصیلات کے لیے ہماری رہنما کتاب دیکھیں۔ ذخیرہ کرنے کے حالات اور میعادِ استعمال.
اس رہنما کا استعمال
چھپائی کے نقائص کی اکثر ایک سے زیادہ ممکنہ وجوہات ہوتی ہیں، اور حل تک پہنچنے کا تیز ترین راستہ عموماً سب سے زیادہ ممکنہ وجہ کو پہلے چیک کرنا ہوتا ہے، نہ کہ ایک ساتھ متعدد متغیرات تبدیل کرنا۔جب خرابی تلاش کر رہے ہوں تو ایک وقت میں ایک متغیر تبدیل کریں اور نتیجہ ریکارڈ کریں — اس سے آپ کو عمومی اصولوں کی بنیاد پر قیاس آرائی کرنے کے مقابلے میں آپ کے مخصوص پیداواری حالات کا زیادہ قابلِ اعتماد منظرنامہ ملے گا۔.
\nاکثر پوچھے جانے والے سوالات
\n\n\nWhat should be checked first when reactive prints start bleeding?
\nCompare viscosity and paste solids with the approved reference, then check fabric absorbency, screen or squeegee settings and whether the paste exceeded its qualified holding time.
\nWhy does sodium alginate paste block a screen?
\nCommon causes include incomplete hydration, agglomerates, insoluble contamination, inadequate filtration or dried paste at the screen. Confirm preparation and filtration before blaming viscosity alone.
\nCan low color yield be caused by the thickener?
\nIt can contribute through penetration, rheology or impurities, but dye concentration, alkali, fixation and wash-off must be checked in parallel. Run a controlled reference-paste comparison.
\nHow can a mill investigate viscosity drift?
\nRecord viscosity with one method at defined intervals and temperature, while controlling water quality, mix order, hydration, additives and storage conditions.
\nWhen should a supplier sample be requested?
\nRequest a retained or replacement sample when the defect correlates with a new lot or grade and continues after machine, fabric and preparation variables have been controlled. Use نمونے اور ملاپ for a side-by-side trial.
\nFSX کیمیکل آپ کے مسئلہ حل کرنے کے عمل میں کیسے مدد کرتا ہے
اگلے اقدامات:
- TDS کی درخواست کریں — اپنی فارمولیشن کی ضروریات کے مطابق فی الحال استعمال ہونے والے گریڈ کی وضاحت کی تصدیق کریں۔
- CoA کی درخواست کریں — خام مال کو سبب قرار دینے سے پہلے اس بات کی تصدیق کریں کہ آپ کا موجودہ بیچ اُس کے بیان کردہ معیار کے مطابق ہے
- نمونہ طلب کریں اگر خرابیوں کی جانچ سے وضاحتوں میں عدم مطابقت ظاہر ہو تو ایک متبادل گریڈ آزمائیں۔
- ہماری تکنیکی ٹیم سے رابطہ کریں — آپ کے مخصوص نقص اور عمل کے حالات کے مطابق عملی ٹربل شوٹنگ سپورٹ کے لیےتشریحات 📧 ای میل: Service@fsxchemical.com