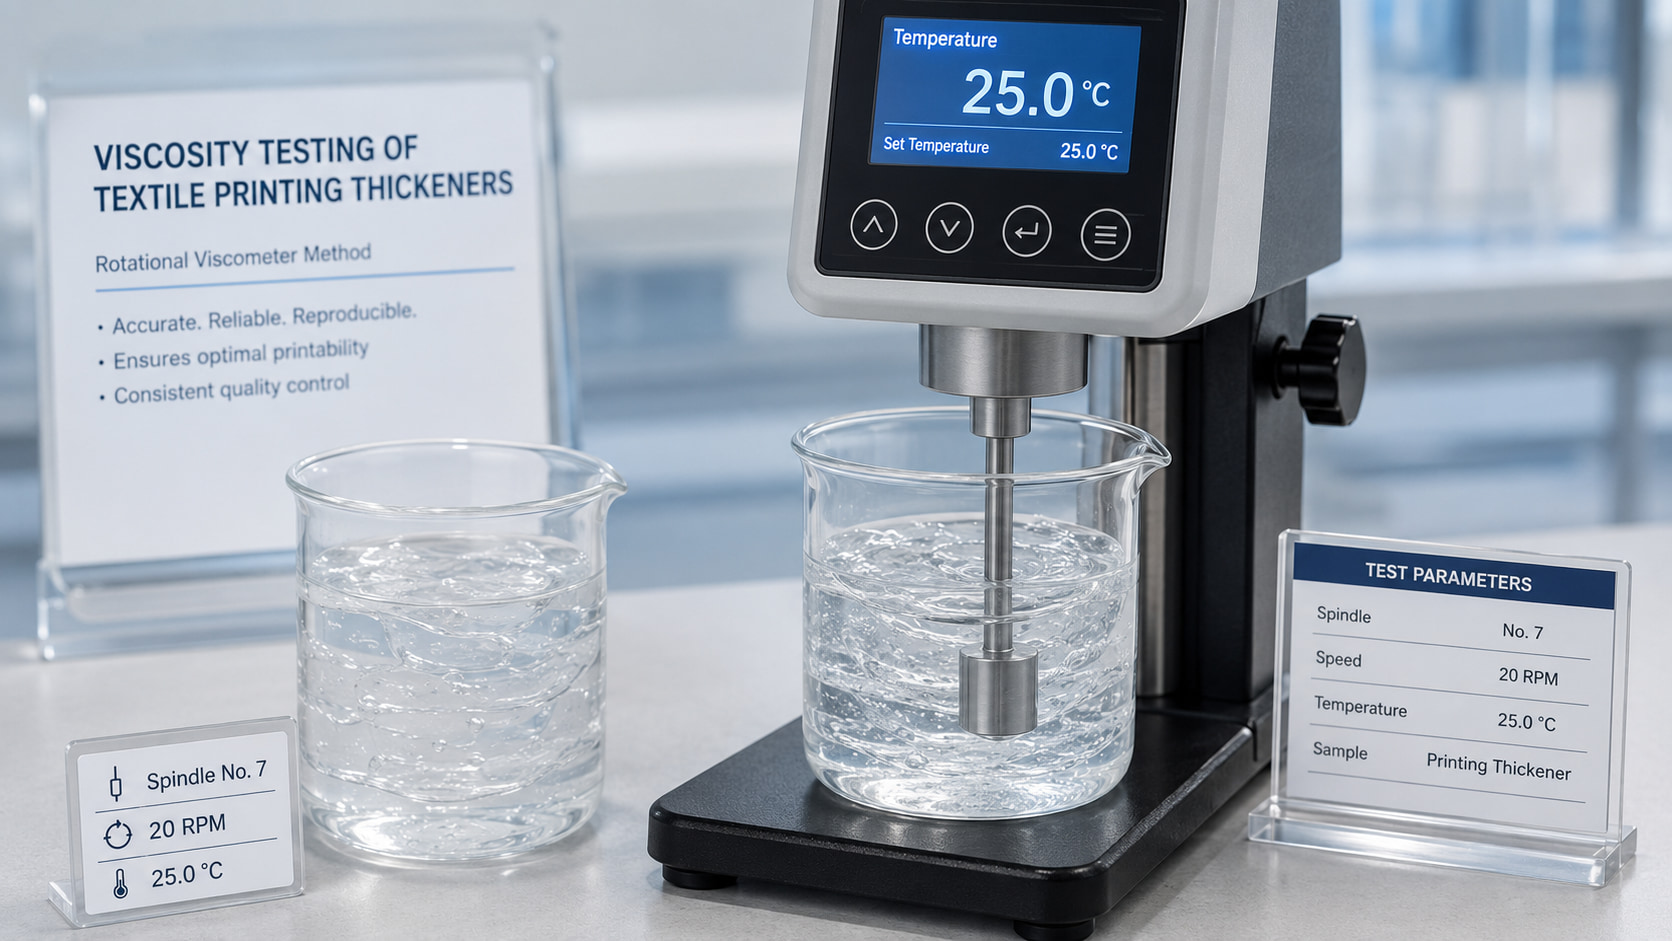
উচ্চ-রঞ্জক ও সাদা প্রিন্টিং পেষ্টের জন্য অ্যাক্রিলিক ঘনকারী: রিয়োলজি, স্ক্রিনযোগ্যতা এবং ফ্যাব্রিক হ্যান্ড
উচ্চ-রঞ্জক এবং অস্বচ্ছ সাদা পেস্টগুলির জন্য শুধুমাত্র উচ্চ সান্দ্রতা যথেষ্ট নয়। অ্যাক্রিলিক ঘনকারীকে কম-শিয়ার...
Select an acrylic thickener for opaque white pigment printing by testing the actual white dispersion, binder, fabric and screen. Confirm stable holding, useful flow through the screen and a uniform cured deposit. Opacity, rubbing fastness and hand must be evaluated together: higher viscosity, more pigment or a heavier print does not automatically give the best result. Measure deposited pigment and binder separately before attributing a change to thickener efficiency.
উচ্চ-পিগমেন্ট এবং সাদা প্রিন্টিং পেষ্টে কী পরিবর্তন হয়?
মূল পার্থক্য হল রিওলজি সিস্টেমে আরোপিত মোট কঠিন পদার্থের বোঝা।.
সাধারণ রঞ্জক ছায়ার তুলনায়, উচ্চ-রঞ্জক বা অস্বচ্ছ সাদা পেষ্টে আরও বেশি থাকতে পারে:
রঞ্জক কঠিন পদার্থ
বাঁধাই কঠিন পদার্থ
বিস্তারক
সারফ্যাকট্যান্ট
ডিফোমার চাহিদা
মোট জমাটবাঁধা পদার্থ
পিগমেন্ট লোডিং বাড়ার সাথে সাথে অ্যাক্রিলিক ঘনকারীকে শুধুমাত্র জল নয়, বরং ঘনতর কঠিন কণার সাসপেনশনও নিয়ন্ত্রণ করতে হয়।.
অপাক সাদা প্রিন্টিং নীচের কাপড়ের রঙ লুকানোর জন্য ডিজাইন করা হয়েছে।.
গাঢ় রঙের কাপড়ে, যা যথেষ্ট পরিমাণে প্রয়োজন:
সাদা রঞ্জক ঘনত্ব
অপটিক্যাল লুকানোর ক্ষমতা
সম পৃষ্ঠ আচ্ছাদন
বাইন্ডার ফিল্ম
অতএব বাণিজ্যিক অস্বচ্ছ সাদা পেস্টগুলিতে স্বচ্ছ বা হালকা শেডের পেস্টের তুলনায় বেশি পিগমেন্ট এবং বাইন্ডার থাকে।.
এটি নিম্নলিখিতগুলির মধ্যে আরও কঠিন একটি ভারসাম্য তৈরি করে:
অস্বচ্ছতা
স্ক্রিনযোগ্যতা
স্তর নির্ধারণ
কাপড়ের হাত
মোটা পেস্ট পৃষ্ঠের ধরন উন্নত করতে পারে, তবে স্ক্রিনের মধ্য দিয়ে প্রবাহিত করা কঠিন হয়ে যায়।.
তরল পেস্ট সহজেই স্ক্রিন করতে পারে, তবে অতিরিক্ত অনুপ্রবেশ বা অসমভাবে জমা হওয়ার ফলে অস্বচ্ছতা হারিয়ে যেতে পারে।.
টাইটেনিয়াম ডাইঅক্সাইড কেন রিয়োলজি সমস্যা পরিবর্তন করে
টাইটেনিয়াম ডাইঅক্সাইডকে এর উচ্চ আলো ছড়িয়ে দেওয়ার ও আচ্ছাদনক্ষমতার কারণে অপ্রচ্ছন্ন সাদা রঞ্জক হিসেবে ব্যাপকভাবে ব্যবহৃত হয়।.
প্রতিটি বাণিজ্যিক সাদা পেষ্টে একদম একই রঞ্জক প্যাকেজ ব্যবহার হয় না, তবে উচ্চ-অপাসিটি টেক্সটাইল হোয়াইটগুলো সাধারণত TiO-র ওপর ব্যাপকভাবে নির্ভর করে।2.
Compare white and coloured pastes on a declared basis. Pigment mass fraction, particle volume fraction and pigment surface area are different quantities; titanium dioxide is denser than many organic pigments. A higher pigment percentage by weight does not by itself prove more particle crowding or a proportional increase in binder demand. The following are possibilities to investigate in the actual dispersion package, not automatic consequences of using TiO₂:
উচ্চ স্থগিত কঠিন পদার্থের পরিমাণ
প্রবল কণা-কণা আন্তঃক্রিয়া
উচ্চতর ডিস্পারসেন্টের চাহিদা
বাঁধাই সামগ্রীর চাহিদা বৃদ্ধি
অতএব রেওলজি সিস্টেমটিকে কণা-সমৃদ্ধ সাসপেনশনকে অতিরিক্ত স্থিতিস্থাপক, পেস্টের মতো বা ছাঁকতে কঠিন না হয়ে সমর্থন করতে হবে।.
এই কারণেই সাদা পেস্ট ঘনকারী নির্বাচন প্রকৃত সাদা রঞ্জক/বাঁধাইকারী ব্যবস্থায় করা উচিত।.
উচ্চ ঘনত্ব, কণার ভিড় এবং ফলন চাপ
যখন পিগমেন্টের কঠিন কণা বৃদ্ধি পায়, তখন কণাগুলো তরলের আয়তনের আরও বেশি অংশ দখল করে।.
যথেষ্ট উচ্চ ঘনত্বে, কণার ভিড় প্রবাহের প্রতিরোধ বাড়িয়ে দিতে পারে।.
এটি বাড়াতে পারে:
প্রতীয়মান সান্দ্রতা
ফলন চাপ
মিশ্রণ টর্ক
পাম্পিং চাহিদা
একই সময়ে, রঞ্জক বিচ্ছুরণের সঙ্গে প্রবর্তিত সারফ্যাকট্যান্ট এবং ইলেক্ট্রোলাইটসমূহ অ্যাক্রিলিক-থিকেনারের কার্যকারিতা হ্রাস করতে পারে।.
অতএব চূড়ান্ত প্রভাব অরৈখিক হতে পারে।.
উচ্চ পিগমেন্ট লোডিং করতে পারে:
কণার ঘনত্ব বৃদ্ধির মাধ্যমে সান্দ্রতা বৃদ্ধি করুন
পাতলাকরণ বা ইলেকট্রোলাইট প্রভাবের মাধ্যমে সান্দ্রতা হ্রাস করুন
নিম্ন-শিয়ার সান্দ্রতা অপরিবর্তিত রেখে উচ্চ-শিয়ার আচরণ পরিবর্তন করুন।
রঙের শতকরা অনুপাত থেকে অনুমান করার পরিবর্তে আসল সম্পূর্ণ পেষ্ট পরিমাপ করুন।.
একটি সান্দ্রতা সংখ্যা কেন যথেষ্ট নয়
উচ্চ-রঞ্জক পেস্টের ব্রুকফিল্ড সান্দ্রতা সঠিক থাকলেও তা এখনও খারাপভাবে প্রিন্ট করতে পারে।.
সম্ভাব্য কারণগুলির মধ্যে রয়েছে:
অত্যধিক ফলন চাপ
অপর্যাপ্ত শিয়ার পাতলায়ন
স্লো স্ক্রিন রিলিজ
অতিরিক্ত স্থিতিস্থাপকতা
খারাপ লেভেলিং
Assess screen passage, transfer and leveling with the actual paste. If yield stress or viscoelasticity is part of the explanation, use an appropriate rheological measurement and record the method. A multi-speed Brookfield comparison or a visual filament screen alone does not establish all of those properties.
সাদা পেস্টের জন্য, সঠিক প্রশ্ন হল:
পেস্টটি কি স্ক্রিনের মধ্য দিয়ে প্রবাহিত হয়, পর্যাপ্ত অস্বচ্ছ পদার্থ জমা দেয়, ছড়িয়ে না পড়ে পুনরুদ্ধার হয় এবং তীব্র স্ক্রিন টেক্সচার ছাড়াই সমতল হয়?
এটি শুধুমাত্র একটি নিম্ন-শিয়ার সংখ্যা দিয়ে উত্তর দেওয়া যায় না।.
কম-ঘূর্ণনশীল দেহ: অবসাদন ও প্রবাহ-আউট প্রতিরোধ
উচ্চ পিগমেন্ট লোডিংয়ের জন্য বিশ্রামকালে পেষ্টকে স্থিতিশীল রাখতে পর্যাপ্ত নিম্ন-শিয়ার কাঠামো প্রয়োজন।.
উপকারী কম-শিয়ার বডি সাহায্য করে:
রঞ্জক জমা হ্রাস করুন
স্ক্রিনে পেস্ট বজায় রাখুন
প্রিন্ট করার পর অনিয়ন্ত্রিত প্রবাহ বের হওয়া সীমিত করুন
কিন্তু অতিরিক্ত নিম্ন-শিয়ার কাঠামো সৃষ্টি করতে পারে:
কঠিন পাম্পিং
দুর্বল স্ক্রিন পূরণ
উচ্চ স্কুইজি প্রেসারের চাহিদা
ভারী পেষ্ট জমেছে
লক্ষ্য সর্বোচ্চ ফলন চাপ নয়।.
লক্ষ্য হল:
ঝুলিয়ে রাখার ও ধরে রাখার জন্য যথেষ্ট কাঠামো, কিন্তু পরিষ্কার স্ক্রিন ট্রান্সফারের জন্য যথেষ্ট কম প্রতিরোধ।.
কাট-পাতলায়ন: উচ্চ-ঘনত্বের পেস্টকে স্ক্রিনের মধ্য দিয়ে প্রবাহিত করা
স্ক্রিন প্যাসেজের সময়, পেষ্টটি অনেক বেশি কাটার বলের সম্মুখীন হয়।.
একটি ভালো অ্যাক্রিলিক ঘনকারী নিম্নলিখিত সুবিধা প্রদান করা উচিত:
স্থানান্তর করার পর পুনরুদ্ধারের ক্ষমতা হারানো ছাড়াই।.
এই শিয়ার-থিনিং আচরণ সাদা পেস্টের জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ:
কণার লোড বেশি।.
পর্যাপ্ত জমা নিশ্চিত করার জন্য স্ক্রিনটি তুলনামূলকভাবে খোলা থাকতে পারে।.
অন্যথায় পেস্টটি অতিরিক্ত মুদ্রণ চাপের প্রয়োজন হতে পারে।.
যদি শিয়ার থিনিং অপর্যাপ্ত হয়, অপারেটর উচ্চ স্কুইজি প্রেসার প্রয়োগ করে তা পূরণ করতে পারেন, যা প্রবেশ এবং হাতের সমস্যা বৃদ্ধি করতে পারে।.
পুনরুদ্ধার: স্থানান্তরের পর সাদা আমানত ধরে রাখা
স্ক্রিন থেকে পেষ্ট বেরিয়ে আসার পর শিয়ার ড্রপ দ্রুত কমে যায়।.
The complete paste needs sufficient post-transfer hold and enough leveling to form a useful white deposit. A shear-thinning response alone does not establish timed structural recovery. When recovery is part of the explanation, state the preceding shear history, temperature, rest or measurement interval and method; assess the printed deposit separately.
যদি পুনরুদ্ধার খুব ধীর হয়:
সাদা পেস্ট ছড়িয়ে পড়তে পারে।.
কিনারার স্পষ্টতা হারিয়ে যেতে পারে।.
আরও বেশি রঞ্জক কাপড়ে প্রবেশ করতে পারে।.
পৃষ্ঠের অস্বচ্ছতা কমে যেতে পারে।.
যদি পুনরুদ্ধার খুব দ্রুত হয়:
লেভেলিং ক্ষতিগ্রস্ত হতে পারে।.
জালের চিহ্ন দৃশ্যমান থাকতে পারে।.
পৃষ্ঠের টেক্সচার খসখসে হয়ে যেতে পারে।.
সাদা-পেস্টের রিয়োলজি তাই সর্বোচ্চ পুনরুদ্ধার গতির পরিবর্তে নিয়ন্ত্রিত পুনরুদ্ধার প্রয়োজন।.
লেভেলিং বনাম মেশ মার্কস
অস্বচ্ছ সাদা পেষ্টগুলো প্রায়ই অপেক্ষাকৃত পুরু দৃশ্যমান স্তর জমা করে।.
এটি পৃষ্ঠের টেক্সচার সহজেই দেখতে সাহায্য করে।.
খারাপ লেভেলিং নিম্নলিখিত ত্রুটিগুলো রেখে যেতে পারে:
জালের নকশা
শৃঙ্গমালা
অসম পৃষ্ঠের চকচকে ভাব
অনিয়মিত অস্বচ্ছতা
তবে অতিরিক্ত লেভেলিং বৃদ্ধি করতে পারে:
প্রসারণ
প্রান্ত ক্ষয়
প্রবেশ
সঠিক ঘনকারীটি স্থানান্তরের পর পৃষ্ঠ মসৃণ করার জন্য পর্যাপ্ত প্রবাহ নিশ্চিত করবে, তবে সাদা অবক্ষয়কে অতিরিক্ত সরতে দেবে না।.
সাদা পেস্টের জন্য ভালো স্ক্রিনিবিলিটি কী বোঝায়?
ভাল স্ক্রিনযোগ্যতা মানে হল পেষ্টটি পারে:
স্ক্রিনটি ধারাবাহিকভাবে পূরণ করুন
স্বাভাবিক মুদ্রণ চাপের অধীনে ফাঁকগুলো দিয়ে পাস করুন।
পরিষ্কারভাবে মুক্তি দিন
জমার ধারাবাহিকতা বজায় রাখুন
দ্রুত বন্ধ হওয়া এড়িয়ে চলুন
উচ্চ-পিগমেন্টযুক্ত পেস্টের জন্য, এছাড়াও পর্যবেক্ষণ করুন:
কণা/জেল অবশিষ্টাংশ
স্ক্রিনে শুকানো
শুরু থেকে শেষ পর্যন্ত আমানত
পরিষ্কারের ফ্রিকোয়েন্সি
উত্তম আচ্ছাদনক্ষমতা থাকলেও প্রবাহ স্থিতিশীলতা দুর্বল এমন একটি পেস্ট উৎপাদন-উপযোগী ফর্মুলা নয়।.
স্ক্রিন মেশ, খোদাই এবং খোলা এলাকা
সাদা অস্বচ্ছতা প্রায়ই আংশিকভাবে নির্ভর করে প্রয়োগকৃত পেস্টের পরিমাণের উপর।.
স্ক্রিনের জ্যামিতি তাই অত্যন্ত গুরুত্বপূর্ণ।.
বড় ফাঁক বা গভীর খোদাই জমার পরিমাণ বাড়াতে পারে, তবে এটিও বাড়িয়ে দিতে পারে:
পেস্টের ব্যবহার
হাত
শুকানোর লোড
কিনারায় জমা হওয়ার ঝুঁকি
সূক্ষ্ম স্ক্রিনগুলি বিবরণ উন্নত করতে পারে, তবে অত্যন্ত ঘন পেস্টের জন্য এগুলি ব্যবহার করা কঠিন হতে পারে।.
অতএব:
ঘনকারী রেওলজি + স্ক্রিন জ্যামিতি + অস্বচ্ছতা লক্ষ্য
একসঙ্গে অনুকূলিত করা উচিত।.
স্কুইজি প্রেসার, গতি এবং স্ট্রোক গণনা
Pressure and stroke count can change transferred amount and penetration, but the direction and magnitude depend on the screen, substrate and paste. Measure the deposited amount during the trial rather than assuming that higher pressure always increases useful surface deposit.
এটি আপাত অস্বচ্ছতা উন্নত করতে পারে, তবে এটি বৃদ্ধিও করতে পারে:
প্রবেশ
পলিমার জমা
ছাপানো এলাকার কঠোরতা
শুকানো/কিউরিং চাহিদা
ঘনকারী পরীক্ষার সময়, রাখুন:
চাপ
গতি
কোণ
শব্দের সংখ্যা
নিয়ন্ত্রিত.
অন্যথায়, মেশিন বেশি পেষ্ট জমা দেওয়ার কারণে এক প্রার্থী আরও অস্পষ্ট দেখাতে পারে।.
পেস্ট ডিপোজিট, অপিচিতি এবং অ্যাড-অন
অপাক সাদা পারফরম্যান্স জমা হওয়া পিগমেন্টের ভরের সাথে দৃঢ়ভাবে সম্পর্কিত।.
কিন্তু মোট আমানতকে সূত্রের ঘনত্ব থেকে পৃথকভাবে বিবেচনা করা উচিত।.
Estimate deposited ingredients on a mass-per-area basis, using measured wet paste transfer and confirmed ingredient mass fractions:
Estimated deposited constituent (g/m²) = wet paste deposit (g/m²) × constituent mass fraction in the finished paste. Calculate pigment and confirmed binder-polymer input separately. Total nonvolatile matter includes other residues and is not automatically active binder or TiO₂.
স্ক্রিন অ্যাড-অন বেশি হলে কম ঘনত্বের পেষ্ট ভারী জমে যেতে পারে।.
যদি রিউলজি একই অস্বচ্ছতায় কম পরিমাণ সংযোজন অনুমোদন করে, তাহলে আরও ঘনীভূত পেস্টও হালকা স্তর তৈরি করতে পারে।.
রেকর্ড পেস্ট অ্যাড-অন যখনই সম্ভব।.
Separate Hiding, Deposited Mass and Entrained Air
This proposed diagnostic panel is not an FSX test result or a universal white-paste specification. Use the same fabric lot and a defined print area; include conditioned unprinted pieces to check whether fabric mass or moisture changes distort a dry-add-on result.
Question
Controlled comparison
What the result cannot prove alone
Did the candidate simply transfer more paste?
Weigh transferred wet paste per printed area; calculate declared pigment and binder input
Better hiding from a heavier deposit is not proof of better thickener chemistry.
Did hiding improve at comparable pigment deposit?
Compare cured coverage and reflectance with matched pigment mass/area, fabric, cure and instrument settings
Lightness on one dark fabric is not a universal opacity value.
Is air affecting transfer or pinholes?
Split one well-mixed batch; measure density and compare a controlled, composition-preserving deaerated portion
Density change alone does not prove bubble volume if water or solids also changed.
Is the outcome commercially useful?
Separately tune each accepted candidate to the same hiding, rubbing and hand requirements
The lowest deposited mass is not acceptable if durability or screen running fails.
Record lighting, instrument geometry, backing and fabric orientation for optical comparisons. A coating drawdown on black/white panels can support a dispersion investigation, but it is a different substrate test. The published scope of ASTM D2805 concerns coating hiding power; do not describe an adapted textile screen-print check as compliant with that standard without the required procedure and validation.
Chemours’ TiO₂ technical discussion distinguishes scattering efficiency from pigment concentration in coatings. It supports investigating dispersion and particle spacing; its numerical paint limits are not textile recipe targets. For pinholes, compare deposit continuity, screen filling and drying as well as air. BYK’s aqueous-coatings data sheet identifies application-related microfoam as a formulation variable, not proof that every white-print defect needs more defoamer.
অপাসিটি বনাম রেওলজি: কেন বেশি ডিপোজিট সবসময় ভালো নয়
উচ্চ সাদা পেষ্টের আমদানি আচ্ছাদন ক্ষমতাকে ব্যবহারযোগ্য প্রয়োগ পরিসীমা পর্যন্ত বৃদ্ধি করতে পারে।.
কিন্তু সেই পর্যায়ের পরে অতিরিক্ত আমানত কমতে থাকা সুবিধা এবং বাড়তে থাকা জরিমানা সৃষ্টি করতে পারে:
কঠিন হাত
ধীরে শুকানো
বাঁধাই সামগ্রীর চাহিদা বৃদ্ধি
মোটা ফিল্মে ফাটলের ঝুঁকি আরও বেশি
উচ্চ রাসায়নিক খরচ
লক্ষ্য হল:
A Validated Deposit Window That Meets Opacity, Uniformity, Fastness and Hand Requirements.
Do not maximize paste add-on simply because the shade is white. Repeat near the candidate deposit limits and confirm the intended variation in fabric, transfer and cure before setting a production range.
উচ্চ-পিগমেন্ট পেস্টে বাইন্ডারের চাহিদা
Determine binder demand for the specific pigment package and cured deposit. Surface area, dispersion, binder chemistry and film formation matter; a TiO₂ mass increase does not define a universal binder-to-pigment ratio. Check dry and wet rubbing at the required opacity and hand before changing binder.
A binder level is qualified only for the tested pigment deposit, fabric and cure conditions.
যদি বাইন্ডার খুব কম হয়:
শুকনো ঘর্ষণ পড়তে পারে।.
ভেজা ঘষা পড়তে পারে।.
রঞ্জক পদার্থ পৃষ্ঠ থেকে মুক্তি পেতে পারে।.
যদি বাইন্ডার খুব বেশি হয়:
হাত কঠিন হয়ে যেতে পারে।.
পেস্টের কঠিন পদার্থ বৃদ্ধি পায়।.
রিওলজি পরিবর্তন হতে পারে।.
সঠিক লক্ষ্য হল:
A Validated Binder Window for the Required Fastness, Hand, Deposit and Cure Conditions.
বাঁধাইকারী–ঘনকারী সামঞ্জস্য
বাঁধাইকারী সংযোজন অ্যাক্রিলিক-ঘনকারীর আচরণ পরিবর্তন করতে পারে:
পাতলীকরণ
ইলেক্ট্রোলাইটসমূহ
সারফ্যাকট্যান্টসমূহ
পলিমার-কণা আন্তঃক্রিয়া
উচ্চ ঘনত্বের সাদা পেস্টে বাইন্ডারের মাত্রা তুলনামূলকভাবে বেশি হতে পারে, যা সামঞ্জস্যতাকে আরও গুরুত্বপূর্ণ করে তোলে।.
তুলনা করুন:
ঘনকারী + সমপরিমাণ জল
সহ:
ঘনকারী + প্রকৃত আবদ্ধকারী
as a dilution screen, with final paste mass, supplied-product dose, water contribution, pH, preparation and age stated. The binder adds polymer and may also add surfactants, salts or other ingredients, so a difference from water alone does not isolate a chemical or associative mechanism. Where available, use a suitable carrier-matched blank and controlled follow-up comparisons, then verify the complete white paste.
HASE-প্রকারের ঘনকারীগুলির জন্য, বাইন্ডার অ্যাসোসিয়েটিভ রিয়োলজি এবং স্থিতিস্থাপকতাও পরিবর্তন করতে পারে।.
রঞ্জক বিচ্ছুরক এবং সারফ্যাকট্যান্ট
উচ্চ-রঞ্জক সাদা বিচ্ছুরণগুলো পেষ্টে প্রচুর পরিমাণে বিচ্ছুরক এবং সারফ্যাকট্যান্ট যোগ করতে পারে।.
এই উপকরণগুলি নিম্নলিখিত কাজের জন্য প্রয়োজনীয়:
পিগমেন্ট সিক্তকরণ
কণার পৃথকীকরণ
বিস্তার স্থিতিশীলতা
কিন্তু এরাও প্রভাবিত করতে পারে:
HASE সমিতি
ফেনা
সান্দ্রতা
বাইন্ডার সামঞ্জস্যতা
এই কারণেই দুটি সাদা রঞ্জক বিচ্ছুরণ রয়েছে, যাদের TiO অনুরূপ।2 একই অ্যাক্রিলিক ঘনকারী ব্যবহার করলেও বিষয়বস্তু ভিন্নভাবে আচরণ করতে পারে।.
ইলেক্ট্রোলাইট লোড এবং সান্দ্রতা ধরে রাখা
উচ্চ-ঘনত্বের পিগমেন্ট সিস্টেম অ্যানায়নিক অ্যাক্রিলিক ঘনকারীগুলিতে আরও আয়নজনিত চাপ সৃষ্টি করতে পারে।.
ইলেক্ট্রোলাইটগুলি প্রবেশ করতে পারে:
রঞ্জক ছড়িয়ে পড়া
বাইন্ডার
ফিক্সার
জল
নিরপেক্ষকারী প্রতিআয়ন
একটি ঘনকারী যা উচ্চ জল সান্দ্রতা তৈরি করে, কিন্তু সাদা পেস্টে এর অধিকাংশই হারিয়ে যায়, উচ্চ কার্যকরী মাত্রা প্রয়োজন হতে পারে এবং খারাপ হ্যান্ডেলিং তৈরি করতে পারে।.
অতএব, তুলনা করুন:
প্রাথমিক সান্দ্রতা → সাদা রঞ্জক যোগের পর → বাইন্ডার যোগের পর → ফিক্সার যোগের পর → হোল্ডিংয়ের পর
শুধুমাত্র জল দক্ষতার ভিত্তিতে বেছে নেওয়ার পরিবর্তে।.
পিএইচ এবং অ্যাক্রাইলিক ঘনকারী সক্রিয়করণ
অনেক অ্যাক্রিলিক ঘনকারী pH-সংবেদনশীল।.
উচ্চ-রঞ্জক পেস্ট pH পরিবর্তন করতে পারে:
পিগমেন্ট-বিস্তরণ রসায়ন
বাইন্ডার
ফিক্সার
অন্যান্য সহায়ক
যোগ্যতা পরীক্ষার সময় প্রতিটি প্রধান সংযোজনের পর pH রেকর্ড করুন।.
গ্রেডটি তার কার্যকর সক্রিয়তার সময়সীমার মধ্যে রয়েছে কি না তা নিশ্চিত না হওয়া পর্যন্ত ঘনকারী ডোজ বাড়াবেন না।.
সাদা পেস্টে ফোম এবং মাইক্রোফোম
সাদা পেষ্ট দৃশ্যত বিভ্রান্তিকর হতে পারে, কারণ মাইক্রোফোমকে অস্বচ্ছ, উচ্চ-ঘনত্বের ম্যাট্রিক্স থেকে পৃথক করা কঠিন হতে পারে।.
প্রবেশিত বায়ু নিম্নলিখিত কারণ হতে পারে:
ঘনত্বের ক্ষতি
সূক্ষ্ম ছিদ্র
অসমান আমানত
অনিয়মিত অস্বচ্ছতা
অস্থিতিশীল সান্দ্রতা পরিমাপ
উচ্চ পিগমেন্ট/সারফ্যাকট্যান্ট মাত্রা ফেনার স্থায়িত্বও বাড়িয়ে দিতে পারে।.
অপ্রচ্ছন্নতা বা স্থানান্তরে অপ্রত্যাশিতভাবে অসামঞ্জস্য দেখা দিলে পেস্টের ঘনত্ব বা নিয়ন্ত্রিত বায়ু নির্মূলকরণ পরীক্ষা করুন।.
স্ট্রিংিং, স্থিতিস্থাপকতা এবং দুর্বল স্ক্রিন রিলিজ
শুধুমাত্র উচ্চ সান্দ্রতা খারাপ মুক্তি ব্যাখ্যা করে না।.
একটি পেস্টের সান্দ্রতা গ্রহণযোগ্য হতে পারে, কিন্তু অতিরিক্ত স্থিতিস্থাপকতা থাকতে পারে।.
Filaments and trailing may involve several paste and machine variables. The following are observations to investigate, not proof that HASE association or excessive elasticity caused the defect:
দীর্ঘ ফিলামেন্ট
পিছিয়ে থাকা
দুর্ভাগ্যজনক স্ন্যাপ-অফ
ময়লা স্ক্রিন মুক্তি
উচ্চ-রঞ্জক পেস্ট বাইন্ডার, ডিসপার্স্যান্ট এবং সারফ্যাকট্যান্ট পরিবর্তনের মাধ্যমে সম্বন্ধীয় নেটওয়ার্ক পরিবর্তন করতে পারে।.
মূল্যায়ন করুন:
ফিলামেন্ট টানা
পুনরুদ্ধার
স্ক্রিন রিলিজ
সান্দ্রতার পাশাপাশি।.
স্থিতিশীলতা ও অবক্ষয়
উচ্চ ঘনত্বের সাদা পেষ্টটি প্রকৃত উৎপাদন সংরক্ষণ সময়কালে যথেষ্ট সমজাতীয় থাকা উচিত।.
রেকর্ড:
নতুন সান্দ্রতা
ধৃত সান্দ্রতা
পিএইচ
ফেনা
বিচ্ছেদ
আবর্জনা
জেল / ফ্লক
যদি হোল্ডিংয়ের সময় সাদা পিগমেন্ট তলদেশে জমে যায়, তাহলে স্বয়ংক্রিয়ভাবে আরও থিকনার যোগ করলেই হবে না।.
এছাড়াও দেখুন:
কণার বিস্তার গুণমান
ফলন আচরণ
মিশ্রণ / পুনঃপ্রবাহ
বাইন্ডার সামঞ্জস্যতা
ফ্যাব্রিকের গঠন এবং পৃষ্ঠ আচ্ছাদন
একই সাদা আঠা বিভিন্ন পৃষ্ঠে ভিন্নভাবে আচরণ করতে পারে:
সিঙ্গল জার্সি
পাঁজর
ফ্লিস
ঘন বোনা কাপড়
খোলা বোনা কাপড়
টেক্সচারড বা মোটা কাপড়ের পৃষ্ঠ ঢেকে রাখতে বেশি ডিপোজিট প্রয়োজন হতে পারে, যা হ্যান্ডকে বাড়িয়ে দিতে পারে।.
নরম, ঘন কাপড় কম অতিরিক্ত পরিমাণে অপ্রচ্ছন্নতা অর্জন করতে পারে।.
সাদা পেইস্ট সবসময় প্রকৃত বাণিজ্যিক সাবস্ট্রেটে পরীক্ষা করে নিন।.
গাঢ় রঙের কাপড়ে সাদা ছাপানো
গাঢ় পটভূমিতে সাদা মুদ্রণ লুকানোর ক্ষমতার উপর সবচেয়ে বেশি গুরুত্ব দেয়।.
গুরুত্বপূর্ণ ভেরিয়েবলগুলির মধ্যে রয়েছে:
সাদা রঞ্জক ঘনত্ব
কণার বিস্তার
পেস্ট অ্যাড-অন
পৃষ্ঠ সমতলীকরণ
ফ্যাব্রিকের রঙ
বাঁধাই-ফিল্মের সমতা
উচ্চ-অপাসিটি সাদা সিস্টেমগুলো সাধারণত উল্লেখযোগ্য পরিমাণে TiO ব্যবহার করে।2 অথবা অন্য কোনো অস্বচ্ছকারী রঞ্জক প্যাকেজ।.
লক্ষ্য শুধু আরও ঘন পেস্ট তৈরি করা নয়।.
লক্ষ্য হল:
সর্বনিম্ন ব্যবহারিক ফিল্ম বেধনের একক অপ্রস্বচ্ছ জমার.
ফ্যাব্রিকের হাত এবং মুদ্রিত এলাকার কঠোরতা
সাদা এবং উচ্চ-রঞ্জক প্রিন্টগুলো কঠিন মনে হতে পারে কারণ এগুলো আরও বেশি জমে যেতে পারে:
রঞ্জক কঠিন পদার্থ
বাঁধাই কঠিন পদার্থ
ঘনকারী পলিমার
হাত বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে:
টি-শার্ট
হালকা বোনা পোশাক
প্রসারিত পোশাক
হাত উন্নত করতে, প্রথমে মূল্যায়ন করুন:
ঘনকারী কার্যকরী মাত্রা
Validated binder window at measured deposit and cure
স্ক্রিন অ্যাড-অন
শুকানোর দক্ষতা
শুধুমাত্র প্রিন্ট নরম করার জন্য বাইন্ডারকে স্থায়িত্বের প্রয়োজনীয়তার নিচে কমাবেন না।.
সেট হওয়া এবং আবদ্ধকারী ফিল্ম গঠন
উচ্চ-রঞ্জক সাদা পেস্টের জন্য প্রচুর পরিমাণ রঞ্জক কঠিন কণার চারপাশে কার্যকর আবদ্ধকারী-ফিল্ম গঠন প্রয়োজন।.
অসম্পূর্ণ নিরাময় নিম্নলিখিত সমস্যা সৃষ্টি করতে পারে:
দুর্বল ঘর্ষণ
রঞ্জক মুক্তি
দুর্বল ধোয়ার কার্যক্ষমতা
অপারেটর তখন আরও বাইন্ডার যোগ করে প্রতিক্রিয়া জানাতে পারে, যা পরিস্থিতি আরও খারাপ করতে পারে।.
বাঁইন্ডার বাড়ানোর আগে নিশ্চিত করুন:
বাস্তব নিরাময় তাপমাত্রা
বাসস্থান সময়
ফ্যাব্রিকের তাপমাত্রা
বাইন্ডার সরবরাহকারী নির্দেশিকা
প্রতিটি বাইন্ডার এবং সাদা পেষ্টের জন্য একটিই সার্বজনীন নিরাময় শর্ত ব্যবহার করবেন না।.
পিগমেন্ট লোডিং/রিওলজি কার্ভ তৈরি করুন
বাস্তব উৎপাদন পরিসরে বেশ কয়েকটি উচ্চ-রঞ্জক বিন্দু প্রস্তুত করুন।.
প্রতিটি পয়েন্টের জন্য রেকর্ড করুন:
পিগমেন্ট-বিস্তরণ ডোজ
চূড়ান্ত pH
নিম্ন-কাটানো সান্দ্রতা
উচ্চ-কাট সহস্রণ সান্দ্রতা
ফলন/পুনরুদ্ধার আচরণ
ফেনা
স্ক্রিনযোগ্যতা
কাহিনী:
পিগমেন্ট লোডিং → সম্পূর্ণ-পেস্ট রিয়োলজি
Interpret the combined measurements and screen observations to flag:
খুবই তরল
অতিমাত্রায় কাঠামোবদ্ধ
Persistent filaments or an elastic response measured by an appropriate method
শুধুমাত্র নির্দিষ্ট লোডের পরেই অস্থিতিশীল।
সমস্ত সাদা ডিস্পারশন একইভাবে আচরণ করে ধরে নেওয়ার পরিবর্তে প্রকৃত সাদা পিগমেন্ট সিস্টেম ব্যবহার করুন।.
সাদা-পেস্ট ঘনকারী × আবদ্ধকারী ম্যাট্রিক্স তৈরি করুন
পরীক্ষার এলাকা
নিম্ন বাইন্ডার
বর্তমান বাইন্ডার
উচ্চ বাইন্ডার
নিম্ন ঘনীভবনকারী
পরীক্ষা
পরীক্ষা
ঐচ্ছিক
বর্তমান ঘনকারী
পরীক্ষা
তথ্যসূত্র
স্থায়িত্ব প্রয়োজন কিনা পরীক্ষা করুন
উচ্চ ঘনকারী
নিদানমূলক
নিদানমূলক
প্রয়োজন না হলে এড়িয়ে চলুন
প্রতিটি প্রাসঙ্গিক পয়েন্টের জন্য মূল্যায়ন করুন:
সান্দ্রতা / প্রবাহীবিদ্যা
স্ক্রিনযোগ্যতা
অস্বচ্ছতা / লুকানো
পেস্ট অ্যাড-অন
শুকনো/ভেজা ঘষা
কাপড়ের হাত
সেরা অবস্থা শুধুমাত্র সর্বোচ্চ অস্বচ্ছতার অবস্থাই নয়।.
Select a candidate that meets opacity, fastness and hand at a measured deposit with clean running. The lowest passing point in the matrix is a candidate limit, not a universal minimum; repeat the relevant combinations and check sensitivity to deposit, pigment/binder input, fabric and actual cure before release.
শুধুমাত্র বেকার পরীক্ষা নয়, একটি স্ক্রিনিবিলিটি পরীক্ষাও চালান।
উচ্চ-রঞ্জক সাদা-পেস্ট প্রার্থীকে প্রকৃত বা প্রতিনিধিত্বমূলক স্ক্রিনের মাধ্যমে পরীক্ষা করা উচিত।.
রেকর্ড:
স্ক্রিন পূরণে সহজতা
স্কুইজির চাপ প্রয়োজন
স্ক্রিন রিলিজ
জালের দাগ
সূক্ষ্ম ছিদ্র
শুরু থেকে শেষ পর্যন্ত কভারেজ
পরিষ্কারের ফ্রিকোয়েন্সি
একটি বিকারে স্থিতিশীল সান্দ্রতা প্রদর্শন করতে পারে, যখন মেশিনটি উচ্চ-কাট প্রবাহ বা মুক্তি দুর্বল দেখায়।.
সুতরাং স্ক্রিনিংযোগ্যতা একটি মুক্তি মানদণ্ড, ঐচ্ছিক পর্যবেক্ষণ নয়।.
উৎপাদন পরীক্ষার অনুমোদন
Take a repeatable laboratory candidate into an authorized production trial. Confirm a working window with allowance for the intended variation rather than adopting one lowest passing laboratory point.
রেকর্ড:
সাদা / উচ্চ-রঞ্জক পণ্য এবং মাত্রা
ঘনকারী গ্রেড / মাত্রা
বাইন্ডার গ্রেড / মাত্রা
ফিক্সার / সহায়ক প্যাকেজ
চূড়ান্ত pH
সান্দ্রতা পদ্ধতি
শুরু/মধ্য/শেষ-প্রবাহ সান্দ্রতা
স্ক্রিন / খোদাই
স্কুইজি প্রেসার / গতি / স্ট্রোকস
পেস্ট অ্যাড-অন
অস্বচ্ছতা / আচ্ছাদন
জালের দাগ / সূক্ষ্ম ছিদ্র
শুকানোর শর্তাবলী
শুকনো/ভেজা ঘষা
কাপড়ের হাত
একটি একক সান্দ্রতা লক্ষ্যমাত্রা নয়, বরং সম্পূর্ণ হোয়াইট-পেস্ট উৎপাদন উইন্ডো অনুমোদন করুন।.
সাধারণ উচ্চ-পিগমেন্ট/সাদা-পেস্টের ভুলসমূহ
১. ধরে নেওয়া যে সাদা পেস্টকে কেবল উচ্চতর সান্দ্রতা প্রয়োজন
স্ক্রিনযোগ্যতা, ফলন চাপ, সমতলীকরণ এবং পুনরুদ্ধার একটি একক সংখ্যার চেয়ে বেশি গুরুত্বপূর্ণ।.
২. TiO₂ সাসপেনড করে রাখতে ঘনকারী ডোজ সর্বাধিককরণ
অতিরিক্ত পলিমার স্ক্রিন বিচ্ছিন্নকরণ, হ্যান্ডেলিং এবং পাম্পিংকে আরও খারাপ করতে পারে।.
৩. হস্ত পরিমাপ না করে অস্বচ্ছতা উন্নত করতে পেস্ট আমানত বৃদ্ধি
উচ্চতর অ্যাড-অন বাইন্ডার এবং রঞ্জক ফিল্মের ভরও বৃদ্ধি করে।.
৪. নিরাময় পরীক্ষা করার আগে সাদা প্রিন্ট নরম করতে বাইন্ডার কমানো
বাঁধন ক্ষমতা ব্যর্থ হতে পারে যদি বাইন্ডার ফিল্ম অপর্যাপ্ত হয়ে যায়।.
৫. পিগমেন্ট বিচ্ছুরণ রসায়ন উপেক্ষা করা
বিভিন্ন সাদা বিচ্ছুরণ বিভিন্ন সারফ্যাক্ট্যান্ট এবং ইলেক্ট্রোলাইট আনতে পারে।.
৬. শুধুমাত্র নিম্ন-কাট সহস্রতা পরীক্ষা
উচ্চ-ঘনত্বের সাদা পেস্টকে এখনও শিয়ারের অধীনে স্ক্রিনের মধ্য দিয়ে যেতে হবে।.
৭. মাইক্রোফোম উপেক্ষা করা
প্রবেশিত বাতাস পিনহোল সৃষ্টি করতে পারে এবং আপাত অস্বচ্ছতার পরিবর্তন ঘটাতে পারে।.
৮. প্রতিটি কাপড়ের জন্য একই সূত্র ব্যবহার করা
মোটা বোনা এবং মসৃণ বোনা সাবস্ট্রেটের জন্য ভিন্ন ডিপোজিট উইন্ডো প্রয়োজন হতে পারে।.
ত্রুটি সমাধান সারণি
পর্যবেক্ষিত সমস্যা
প্রথমে যাচাই করার ভেরিয়েবলসমূহ
অনুমান করবেন না
সাদা পেস্ট স্ক্রিন করতে খুবই কঠিন।
উচ্চ-কাট রেওলজি, ফলন চাপ, ঘনকারী মাত্রা, মেশ
আরও চাপই সেরা সমাধান।
অপাসিটি দুর্বল
পিগমেন্ট ঘনত্ব, সংযোজন, সমতলীকরণ, অনুপ্রবেশ
আরও ঘনকারী স্বয়ংক্রিয়ভাবে অস্বচ্ছতা বৃদ্ধি করে।
হোয়াইট পেষ্ট ধরে রাখার সময় তলিয়ে যায়।
ফলন আচরণ, ছড়িয়ে দেওয়ার গুণমান, মিশ্রণ
সর্বোচ্চ সান্দ্রতা প্রয়োজন
জালের দাগ দৃশ্যমান থাকে
পুনরুদ্ধার/লেভেলিং, পেস্ট আমানত
উচ্চ পুনরুদ্ধার সবসময়ই ভালো।
মুক্তির সময় স্ট্রিংগুলো পেস্ট করুন
Controlled filament and screen-release observations, paste condition, binder/surfactants and separation geometry
শুধুমাত্র সান্দ্রতাই সমস্যাটি ব্যাখ্যা করে।
সাদা প্রিন্ট কঠিন মনে হচ্ছে
বাঁধাই পদার্থ, ঘনকারী মাত্রা, সংযোজন, সেটিং
প্রথমে বাইন্ডার কমাতে হবে।
ছিদ্র দেখা যায়
মাইক্রোফোম, স্ক্রিন ভরাট, রঞ্জক বিচ্ছুরণ
সাদা রঞ্জকের ঘনত্ব খুবই কম।
বাঁধাইকারী পদার্থ কমানোর পর দৃঢ়তা দুর্বল।
Delivered binder and pigment mass, actual cure, fabric, conditioning and rubbing method
থিকেনার বাইন্ডার ফিক্সেশন প্রতিস্থাপন করতে পারে।
ব্যবহারে মোট খরচ
উচ্চ-রঞ্জক ও সাদা পেস্টগুলো শুধুমাত্র রঞ্জকের দামের কারণে নয়, অন্যান্য কারণেও ব্যয়বহুল।.
খরচও নির্ভর করে:
সাদা রঞ্জক / টিআইও2 ব্যবহার
বাইন্ডার
ঘনকারী
পেস্ট অ্যাড-অন
মেশিনের গতি
শুকানো/কিউরিং শক্তি
স্ক্রিন পরিষ্কার করা
পুনর্নির্মাণ
একটি উপকারী মডেল হল:
Cost per accepted opaque printed metre = allocated paste-ingredient, preparation, printing, curing, cleaning and rework costs ÷ accepted printed length. Use the same width, opacity/coverage standard and fastness requirement. Include measured add-on in ingredient consumption rather than adding grams or a percentage directly to monetary costs.
A candidate can be more economical only when a controlled trial confirms the relevant benefits below. A claimed water-thickening efficiency does not establish lower white-paste deposit, softer hand or fewer rejects:
নিম্ন কর্মক্ষম ডোজ
পরিষ্কার স্ক্রিন চলছে
একই অস্বচ্ছতায় নিচের অ্যাড-অন
নরম হাত
কম পুনরায় কাজ
প্রতি গ্রহণযোগ্য অস্বচ্ছ মুদ্রিত মিটার প্রতি খরচ তুলনা করুন, ঘনকারী প্রতি কিলোগ্রাম মূল্য নয়।.
আপনি সরবরাহকারীকে কী তথ্য পাঠাবেন?
উপযোগী উচ্চ-পিগমেন্ট/সাদা-পেস্ট মিলানোর জন্য প্রদান করুন:
সাদা বা উচ্চ-রঞ্জক বিচ্ছুরণ পণ্য
রঞ্জক ডোজ/ঘনত্ব (যদি জানা থাকে)
বর্তমান অ্যাক্রিলিক ঘনীভবনকারী / টিডিএস
ঘনকারী মাত্রা
বাইন্ডার গ্রেড / মাত্রা / কঠিন পদার্থ
ফিক্সার / সহায়ক প্যাকেজ
চূড়ান্ত pH
সান্দ্রতা এবং সম্পূর্ণ পরীক্ষণ পদ্ধতি
সমতল বা ঘূর্ণায়মান স্ক্রিন
স্ক্রিন মেশ / খোদাই
স্কুইজি সেটিংস
পরিমাপ করা হলে পেস্ট অ্যাড-অন যোগ করুন
ফ্যাব্রিকের ধরন এবং রঙ
শুকানোর শর্তাবলী
মূল বিষয়: স্বচ্ছতা, স্ক্রিনযোগ্যতা, স্থিরতা, হাত বা স্থায়িত্ব
FSX কেমিক্যাল এই তথ্যটি ব্যবহার করতে পারে মাধ্যমে নমুনা ও মিলान একটি নিয়ন্ত্রিত উচ্চ-পিগমেন্ট পরীক্ষা সংজ্ঞায়িত করতে।.
উচ্চ-রঞ্জক এবং অস্বচ্ছ সাদা পেস্টগুলো কণাবিশেষ-সমৃদ্ধ সিস্টেম, তাই কণার ঘনত্ব এবং মোট কঠিন পদার্থ Rheology-কে ব্যাপকভাবে প্রভাবিত করে।.
টাইটেনিয়াম ডাইঅক্সাইড অস্বচ্ছ সাদা টেক্সটাইল পেষ্টে সাধারণ, তবে প্রকৃত সাদা রঞ্জক প্যাকেজ এবং ছড়িয়ে দেওয়ার রসায়ন পরীক্ষা করতে হবে।.
নিম্ন-শিয়ার স্থিতিশীলতা, উচ্চ-শিয়ার স্ক্রিন পারাপার এবং নিয়ন্ত্রিত পুনরুদ্ধার একটি একক সর্বোচ্চ সান্দ্রতা লক্ষ্যমাত্রার তুলনায় বেশি কার্যকর।.
অপাসিটি পিগমেন্ট ঘনত্ব এবং জমা হওয়া ভরের উপর নির্ভর করে, তবে অতিরিক্ত সংযোজন হ্যান্ডেলিং এবং নিরাময়ের চাহিদা আরও খারাপ করতে পারে।.
বাঁধাই উপাদানই প্রধান রঞ্জক-স্থিরীকরণ উপাদান হিসেবে থেকে যায় এবং এটি প্রয়োজনীয় স্থায়িত্ব স্তরের নিচে হ্রাস করা উচিত নয়।.
সেরা অ্যাক্রিলিক থিকেনার হল সেই গ্রেড যা স্থিতিশীল উচ্চ-ঘনত্বের রেওলজি, পরিষ্কার স্ক্রিনযোগ্যতা, পর্যাপ্ত অস্বচ্ছতা এবং গ্রহণযোগ্য হ্যান্ড অনুভূতি প্রদান করে সর্বনিম্ন ব্যবহারিক মোট খরচ (Total Cost in Use)-এ।.
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. সাদা পিগমেন্ট পেস্ট স্বাভাবিক পিগমেন্ট পেস্টের তুলনায় ঘন করা কেন কঠিন?
Opaque white pastes can differ in pigment volume, dispersion ingredients and binder input. Those changes can alter suspension stability and flow, so compare the actual formulation. TiO₂ mass percentage alone does not establish particle crowding, stronger interactions or a universal increase in binder demand.
২. সাদা টেক্সটাইল পিগমেন্ট প্রিন্টিংয়ে কি সবসময় টাইটেনিয়াম ডাইঅক্সাইড ব্যবহার করা হয়?
TiO₂ হল এর আড়ালক্ষমতা (হাইডিং পাওয়ার) এর কারণে সবচেয়ে সাধারণ অপ্রচ্ছন্ন সাদা রঞ্জকগুলির একটি, তবে বাণিজ্যিক সাদা সিস্টেমে বিভিন্ন বা সংযুক্ত অপ্রচ্ছন্ন রঞ্জক ব্যবহার করা যেতে পারে।.
৩. সাদা পেস্টের জন্য কি উচ্চতর ব্রুকফিল্ড সান্দ্রতা প্রয়োজন?
অবশ্যই নয়। সাসপেনশন এবং ধরে রাখার জন্য পর্যাপ্ত নিম্ন-শিয়ার কাঠামো থাকা দরকার, তবে পরিষ্কারভাবে স্ক্রিনে প্রবাহিত হওয়া এবং সমতল করার জন্য যথেষ্ট শিয়ার-থিনিংও থাকা উচিত।.
৪. সাদা পেস্ট কেন স্ক্রিন করা এত কঠিন হয়ে যায়?
সম্ভাব্য কারণগুলির মধ্যে রয়েছে অতিরিক্ত ফলন চাপ, উচ্চ ঘনকারী ডোজ, কণার ঘনত্ব, অপর্যাপ্ত শিয়ার পাতলায়ন, স্ক্রিনের জ্যামিতি বা বাইন্ডার/ঘনকারীর আন্তঃক্রিয়া।.
৫. সাদা পেস্টের সান্দ্রতা যতই বেশি দেখাক না কেন, কেন তা তলিয়ে যায়?
সাসপেনশনের স্থিতিশীলতা নির্ভর করে কম-কাট ফলন আচরণ, কণার ছড়িয়ে থাকা এবং গঠন—শুধুমাত্র একটি সান্দ্রতা পাঠের উপর নয়।.
৬. কেন বেশি সাদা পেষ্ট অস্পষ্টতা বাড়ায় কিন্তু ছাপাকে কঠিন করে তোলে?
উচ্চতর অ্যাড-অন আরও পিগমেন্ট, বাইন্ডার এবং ঘনকারী সলিড যোগ করে, যার ফলে ফিল্মের ভর ও কঠোরতা বৃদ্ধি পায়।.
৭. প্রিন্টটিকে অনেক কঠিন না করে আমি অস্বচ্ছতা কীভাবে উন্নত করতে পারি?
Compare pigment dispersion, measured deposit, leveling and the binder/cure window against the required hiding, fastness and hand criteria. Repeat near candidate limits; one low-deposit pass does not establish a robust minimum for other fabrics or operating conditions.
৮. সাদা আঠায় জালির দাগ কেন দেখা যায়?
ট্রান্সফারের পর পেষ্টটি খুব দ্রুত পুনরুদ্ধার হতে পারে বা খুব ধীরে সমতল হতে পারে, অথবা বর্তমান স্ক্রিন/রিয়োলজি সংমিশ্রণের জন্য জমার পরিমাণ খুব বেশি হতে পারে।.
৯. অস্বচ্ছ সাদা প্রিন্টিং-এ পিনহোল কেন দেখা দেয়?
সম্ভাব্য কারণগুলির মধ্যে রয়েছে মাইক্রোফোম, দুর্বল স্ক্রিন ফিলিং, অসম পিগমেন্ট বিস্তার বা অপর্যাপ্ত লেভেলিং।.
১০. সাদা পিগমেন্ট লোডিং বাড়লে বাইন্ডার বাড়ানো উচিত কি?
বাঁধনীর চাহিদা বাড়তে পারে, তবে সঠিক মাত্রা নির্ধারণ করা উচিত পিগমেন্ট/বাঁধনী অনুপাত, ঘর্ষণ স্থায়িত্ব, স্পর্শ অনুভূতি এবং নিরাময় প্রক্রিয়া অনুযায়ী—শুধুমাত্র পিগমেন্টের শতকরা হার দেখে নয়।.
১১. সান্দ্রতা ছাড়া আর কী পরীক্ষা করা উচিত?
ফলন আচরণ, শিয়ার থিনিং, পুনরুদ্ধার, স্ক্রিনযোগ্যতা, অতিরিক্ততা, অস্বচ্ছতা, ঘর্ষণ স্থায়িত্ব, ধরে রাখার স্থিতিশীলতা এবং কাপড়ের স্পর্শগত অনুভূতি পরীক্ষা করুন।.
১২. সাদা-পেস্ট মিলানোর জন্য আমি FSX কেমিক্যালকে কী পাঠাব?
সাদা পিগমেন্ট পণ্য ও ডোজ, ঘনকারী, বাইন্ডার, pH, সান্দ্রতা পরিমাপ পদ্ধতি, স্ক্রিন, জানা থাকলে অতিরিক্ত উপাদান, ফ্যাব্রিক, নিরাময় শর্তাবলী এবং প্রধান অস্বচ্ছতা, স্ক্রিনযোগ্যতা বা হাতে সমস্যা।.
হাই-পাইগমেন্ট এবং অপ্রস্বচ্ছ সাদা পেস্টের সাথে অ্যাক্রিলিক থিকনার মিলান
যদি আপনার সাদা বা উচ্চ-পিগমেন্টযুক্ত পেষ্ট ভালো আচ্ছাদন দেয় কিন্তু স্ক্রিনযোগ্যতা কম, হোল্ডিংয়ের সময় তলিয়ে যায়, মেশের ছাপ দেখায়, হাতে কঠিন অনুভূতি তৈরি করে বা অতিরিক্ত ঘনকারী ডোজের প্রয়োজন হয়, তাহলে FSX কেমিক্যাল একটি নিয়ন্ত্রিত উচ্চ-ঘনত্বযুক্ত রেওলজি ট্রায়াল গঠন করতে সাহায্য করতে পারে।.
একটি কার্যকর প্রযুক্তিগত পর্যালোচনার জন্য পাঠান:
আপনার সাদা/উচ্চ-পিগমেন্ট ডিস্পারশন পণ্য এবং ডোজ
রঞ্জক কঠিন পদার্থ, যদি উপলব্ধ থাকে
আপনার বর্তমান অ্যাক্রিলিক থিকেনার নমুনা, TDS বা COA
ঘনকারী মাত্রা
বাইন্ডার গ্রেড / মাত্রা / কঠিন পদার্থ
ফিক্সার / সহায়ক ব্যবস্থা
চূড়ান্ত পেস্টের pH ও সান্দ্রতা পরীক্ষার পদ্ধতি
স্ক্রিন মেশ / খোদাই
স্কুইজি প্রেসার / গতি / স্ট্রোকস
যদি উপলব্ধ থাকে, পেস্ট অ্যাড-অন যোগ করুন।
ফ্যাব্রিকের ধরন এবং রঙ
শুকানোর শর্তাবলী
বর্তমান ইস্যু: অস্বচ্ছতা, স্ক্রিনযোগ্যতা, স্থিরীকরণ, হাত বা ঘর্ষণ
দিয়ে শুরু করুন নমুনা ও মিলान নিয়ন্ত্রিত বর্তমান-বনাম-প্রার্থী মূল্যায়নের জন্য।.
একটি ভালো সাদা পেস্ট ঘনকারী শুধু পেস্টকে ঘন করে না। এটি যথেষ্ট নিম্ন-শিয়ার কাঠামো তৈরি করে ভারী রঞ্জক লোড ধরে রাখতে, স্ক্রিন পার হওয়ার জন্য পর্যাপ্ত শিয়ার-থিনিং নিশ্চিত করে, এবং অতিরিক্ত ফিল্ম তৈরি বা কাপড়ের খসখসে অনুভূতি ছাড়াই অস্বচ্ছতা বজায় রাখতে পর্যাপ্ত নিয়ন্ত্রিত পুনরুদ্ধার প্রদান করে।.
জানুন কেন টেক্সটাইল প্রিন্টিং থিকেনার সান্দ্রতা (ভিসকোসিটি) মানগুলো তুলনা করা যায় না যদি না সেগুলোর ঘনত্ব, তাপমাত্রা, যন্ত্র, স্পিন্ডল, গতি, প্রস্তুতি পদ্ধতি এবং পরীক্ষার সময় মিল থাকে।.
টেক্সটাইল প্রিন্টিং থিকেনারগুলো রসায়ন, রেওলজি, রঞ্জক সামঞ্জস্যতা এবং ধোয়ার সময় অপসারণ আচরণে ভিন্নতা রয়েছে। এই গাইডে প্রধান থিকেনার পরিবারগুলো, তাদের সাধারণ প্রয়োগ নির্দেশিকা এবং উৎপাদন পরীক্ষার আগে ক্রেতাদের যাচাই করা উচিত এমন পরামিতিগুলো তুলনা করা হয়েছে।.
বিশ্বাসযোগ্য টেক্সটাইল প্রিন্টিং থিকেনারের মূল্যায়নের জন্য শুধুমাত্র সান্দ্রতা পরীক্ষা করলেই হয় না। এই গাইডে প্রয়োজনীয় কাঁচামাল, দ্রবণ, পেষ্ট, স্থিতিশীলতা, প্রয়োগ এবং প্রস্তুত পোশাকের পরীক্ষার পরামিতিগুলো ব্যাখ্যা করা হয়েছে।.
উচ্চ-ক্ষমতাসম্পন্ন টেক্সটাইল ঘনকারীকে উৎপাদন গতি এবং মুদ্রণ নির্ভুলতা উভয়কেই সমর্থন করতে হবে। জেনে নিন কীভাবে রেওলজি, ফিল্ট্রেশন, হাইড্রেশন, পেষ্ট স্থিতিশীলতা এবং প্রয়োগ সামঞ্জস্য উচ্চ-গতির টেক্সটাইল প্রিন্টিংকে প্রভাবিত করে।.
টেক্সটাইল প্রিন্টিংয়ের ঘনকারী পদার্থগুলো শুধুমাত্র সান্দ্রতা নিয়ন্ত্রণ করে না, বরং আরও অনেক কিছু নিয়ন্ত্রণ করে। এই ২০২৬ গাইডে সোডিয়াম অ্যালজিনেট, CMC, CMS, যৌগিক ঘনকারী এবং ডিজিটাল প্রিন্টিং পেস্ট সম্পর্কে ব্যাখ্যা করা হয়েছে, সাথে রয়েছে প্রবাহগতিবিদ্যা, পরীক্ষণ, প্রয়োগের মিল এবং সরবরাহকারীর যোগ্যতা নির্ধারণের ব্যবহারিক নির্দেশিকা।.
টেক্সটাইল প্রিন্টিং পেষ্টের সান্দ্রতা নিয়ন্ত্রণ উন্নত করতে শুধুমাত্র চূড়ান্ত cP বা mPa·s মান সামঞ্জস্য করলেই হয় না। নির্ভরযোগ্য নিয়ন্ত্রণ শুরু হয় মানসম্মত পরীক্ষামূলক পদ্ধতি থেকে এবং তা হাইড্রেশন, তাপমাত্রা, মিশ্রণ, ফর্মুলেশন ক্রম ও মুদ্রণ কর্মক্ষমতার মধ্য দিয়ে অব্যাহত থাকে।.
প্রতিক্রিয়াশীল টেক্সটাইল প্রিন্টিংয়ে সোডিয়াম অ্যালজিনেট শুধুমাত্র সান্দ্রতা বৃদ্ধাকারী নয়। এর রঞ্জক সামঞ্জস্য, প্রবাহগতিবিদ্যা, ফিল্ট্রেশন, কাঠামোগত পুনরুদ্ধার এবং ধুয়ে ফেলার ক্ষমতা কীভাবে প্রিন্টিং কর্মক্ষমতাকে প্রভাবিত করে তা জানুন।.
তীক্ষ্ণ টেক্সটাইল প্রিন্টের প্রান্ত শুধুমাত্র সান্দ্রতার ওপর নির্ভর করে না। জেনে নিন ঘনকারী রসায়ন, রেওলজি, কাঠামোগত পুনরুদ্ধার, ফিল্ট্রেশন, কাপড়ের শোষণক্ষমতা এবং মেশিনের সেটিংস কীভাবে একসঙ্গে কাজ করে।.
CMC, CMS এবং সোডিয়াম অ্যালজিনেট সবই টেক্সটাইল প্রিন্টিং সিস্টেমকে ঘন করতে পারে, তবে তাদের রাসায়নিক গঠন, প্রবাহগতিবিদ্যা, জলীয়ীকরণ, রঞ্জক সামঞ্জস্য এবং প্রয়োগ আচরণ উল্লেখযোগ্যভাবে ভিন্ন।.
পিগমেন্ট প্রিট্রিটমেন্ট এবং বাইন্ডার ভিন্ন ভিন্ন কাজ করে। প্রিট্রিটমেন্ট কিউরিং-এর আগে পিগমেন্ট ইঙ্ক কীভাবে কাপড়ের সাথে মিথস্ক্রিয়া করে তা নিয়ন্ত্রণ করে, আর বাইন্ডার টেকসই পিগমেন্ট স্থিরকরণের জন্য দায়ী পলিমার ফিল্ম গঠন করে। সঠিক সিস্টেমে রঙের তীব্রতা, তীক্ষ্ণতা, ঘর্ষণ প্রতিরোধ ক্ষমতা এবং কাপড়ের স্পর্শগত অনুভূতির মধ্যে ভারসাম্য বজায় রাখতে হবে।.
সঠিকভাবে ধোয়া সোডিয়াম অ্যালজিনেট সাধারণত খুব কম স্থায়ী ঘনকারী ফিল্ম রেখে যায়। যখন প্রতিক্রিয়াশীল প্রিন্ট করা কাপড় ধোয়ার পর খসখসে অনুভূত হয়, তখন অ্যালজিনেটের গ্রেড পরিবর্তন করার আগে অসম্পূর্ণ ধোয়া-মোছা, ক্যালসিয়াম অ্যালজিনেট, অবশিষ্ট লবণ/ক্ষার, হাইড্রোলাইজড রঞ্জক এবং অতিরিক্ত পেস্ট সঞ্চয় পরীক্ষা করুন।.
ফ্ল্যাট এবং রোটারি স্ক্রিন প্রিন্টিং একই মৌলিক স্থানান্তর নীতি ব্যবহার করে, তবে প্রিন্টিং পেস্টকে ভিন্ন কাটিং এবং অবস্থানগত ইতিহাসের সম্মুখীন করে। তাই সঠিক ঘনকারী শুধুমাত্র সান্দ্রতার উপর ভিত্তি করে নয়, বরং নিম্ন-কাটিং বডি, উচ্চ-কাটিং প্রবাহ, পুনরুদ্ধার, স্থিতিস্থাপকতা এবং মেশিনের স্থিতিশীলতার ভিত্তিতে নির্বাচন করা উচিত।.
পণ্যের নাম, ব্যবহার, পরিমাণ, গন্তব্য এবং আপনার কাছে থাকা যেকোনো TDS, নমুনা ছবি বা ডকুমেন্ট শেয়ার করুন। FSX Chemical এই তথ্য পর্যালোচনা করবে এবং কোটেশন, নমুনা মিলানো বা পণ্য নির্বাচনের পরবর্তী ধাপের জন্য পরামর্শ দেবে।.
পণ্যের তথ্যপণ্যের নাম, গ্রেড, মডেল, লেবেলের ছবি বা সরবরাহকারীর রেফারেন্স।.