ტექნიკური მიმოხილვა: ტექსტილის პასტებში სიმჭიდროვის კონტროლის გაუმჯობესება
ტექსტილის ბეჭდვის პასტებში სიბლანტების კონტროლის გაუმჯობესება მოითხოვს მეტს, ვიდრე საბოლოო cP-ის რეგულირება ან...
ტექსტილის ბეჭდვის პასტებში სიმჭიდროვის კონტროლის გასაუმჯობესებლად საბოლოო cP ან mPa·s მნიშვნელობის რეგულირება საკმარისი არ არის. საიმედო კონტროლი იწყება სტანდარტიზებული სატესტო მეთოდით და გრძელდება ფხვნილის დამატებით, ჰიდრატაციით, ტემპერატურით, წყლის ხარისხით, შემადგენლობის შექმნის თანმიმდევრობით, წევის ისტორიით, შენახვის დროითა და ფაქტობრივი საბეჭდი წარმადობით.
სისქე ერთ-ერთი ყველაზე ხშირად გაზომვადი თვისებაა ტექსტილის ბეჭდვაში, თუმცა, ამავდროულად, ერთ-ერთი ყველაზე ხშირად არასწორად გაგებულიც.
ერთმა საბეჭდი პასტამ შეიძლება მიაღწიოს ვიზკოზობის დასახულ რიცხობრივ მაჩვენებელს და ამავდროულად გამოავლინოს სკრინზე ცუდი გავლის უნარი, ჭარბი შეღწევადობა, ნაზი ხაზების სუსტი კონტური ან არასტაბილური მუშაობა ხანგრძლივი საწარმოო ციკლის დროს. სხვა პასტამ ლაბორატორიაში შესაძლოა ოდნავ განსხვავებული მაჩვენებლები აჩვენოს, მაგრამ ამის მიუხედავად უფრო სტაბილურად დაბეჭდოს, რადგან მისი რეოლოგია, ჰიდრატაცია და ქიმიური თავსებადობა უკეთ შეესაბამება პროცესს.
შესაბამისად, წებოვანების ეფექტური კონტროლი პროცესის მართვის მიდგომას მოითხოვს. მიზანი არ არის თითოეული პარტიის ერთი მაჩვენებლისკენ მიდრეკვა, პირობების მიუხედავად. მიზანია ისეთი განმეორებადი პასტის წარმოება, რომელიც რჩება მომზადების, გადატანის, ბეჭდვისა და შემდგომი დამუშავებისთვის შესაფერის საექსპლუატაციო დიაპაზონში.
ეს ტექნიკური სახელმძღვანელო განმარტავს ძირითად ცვლადებს, რომლებიც გავლენას ახდენს ტექსტილის პასტის სიმჭიდროვეზე, როგორ უნდა მოხდეს გაზომვების სტანდარტიზაცია, როგორ უნდა აღმოიფხვრას სიმჭიდროვის ცვლილება და როგორ უნდა დაკავშირდეს ლაბორატორიული მონაცემები რეალურ საბეჭდ მაჩვენებლებთან.
რას ნიშნავს სინამდვილეში სიმკვრივის კონტროლი?
ვისკოზობის კონტროლი გულისხმობს ბეჭდვის პასტის შენარჩუნებას განსაზღვრულ და განმეორებად საექსპლუატაციო დიაპაზონში, განსაზღვრული სატესტო მეთოდის მიხედვით.
ეს განმარტება შეიცავს ორ მნიშვნელოვან იდეას: სიბლანტეობის დიაპაზონსა და გაზომვის მეთოდს.
მიზანი, როგორიცაა 5,000 მპა·ს, არასრულია, თუ უცნობია კონცენტრაცია, ტემპერატურა, ხელსაწყო, შპინდელი, სიჩქარე, მომზადების პროცედურა და გაზომვის დრო.
კარგი წებოვანების კონტროლი უნდა უზრუნველყოფდეს
გამეორებადი პასტის მომზადება
მდგრადი ტუმბოვა და ცირკულაცია
პრაქტიკული ეკრანული ამონარიდი
მართვადი პასტის გადაცემა
წინასწარგანმწყობი შეღწევა
ბეჭდვის მკვეთრი საზღვრები
მიწოდებისგან დამოუკიდებელი წარმოება
შესაბამისად, წებოვანების საუკეთესო სამიზნე მაჩვენებელი არის გამოყენების სფეროსთვის დამახასიათებელი საოპერაციო ფანჯარა და არა უნივერსალური რიცხვი ყველა ტექსტილის პასტისთვის.
ვისკოზობა რეოლოგიის წინააღმდეგ: რატომ არის მნიშვნელოვანი განსხვავება
ვისკოზობა აღწერს ნაკადისადმი წინააღმდეგობას განსაზღვრულ პირობებში. რეოლოგია კი უფრო ფართოდ აღწერს, თუ როგორ რეაგირებს პასტა დატანებული მექანიკური ძალის ცვლილებაზე.
ტექსტილის ბეჭდვის დროს პასტა არ რჩება ერთი და იმავე მუდმივი წევის პირობებში.
მომზადების ავზში
პასტამ შესაძლოა განიცადოს შედარებით დაბალი ან ზომიერი წევა.
გასაქანავებისა და ცირკულაციის დროს
მექანიკური ძალები შეიძლება მნიშვნელოვნად გაიზარდოს.
ეკრანის გადასვლისას
პასტა განიცდის კიდევ ერთ მაღალჭეშმარიან დამუშავების რეჟიმს.
ქსოვილზე გადატანის შემდეგ
ყველაზე ძლიერი მექანიკური ძალა მცირდება და პასტის სტრუქტურა აღდგენას იწყებს.
შესაბამისად, ორი პროდუქტი ერთნაირი ერთწერტილიანი სიმჭიდროვის მქონე, წარმოების პროცესში შეიძლება განსხვავებულად იქცეოდეს, თუ მათი სიჭედაობის შემცირებისადმი მიდრეკილება და სტრუქტურული აღდგენა განსხვავებულია.
1. სიმჭიდროვის ტესტირების მეთოდის სტანდარტიზაცია
წებოვანების უკეთესი კონტროლის პირველი მოთხოვნაა წერილობითი და განმეორებადი საზომი პროცედურა.
მინიმუმ ჩაიწერე
ნიმუშის კონცენტრაცია
კონცენტრაციის გამოთვლის საფუძველი
წყლის წყარო
მომზადების პროცედურა
დროისა და სიჩქარის შერევა
ჰიდრატაციის ან დასვენების დრო
საზომი ტემპერატურა
ვიზკომეტრის მოდელი
სპინდლი, როტორი ან გეომეტრია
ბრუნვის სიჩქარე
კითხვის დრო
დაფიქსირებული ერთეული
თუ ერთი ოპერატორი გაზომვას დაუყოვნებლივ შერევის შემდეგ ატარებს, ხოლო მეორე სრულ ჰიდრატაციას ელოდება, მათი შედეგები შეიძლება განსხვავდებოდეს, მაშინაც კი, როდესაც ორივე ნიმუში ერთი და იმავე პროდუქტისგან არის აღებული.
შესაბამისად, მეთოდის კონტროლი პროდუქტის კორექტირებამდე უნდა მოხდეს.
2. კონცენტრატის სისქის ზუსტი კონტროლი
მცირე კონცენტრაციული შეცდომები შეიძლება იწვევდეს მნიშვნელოვან სხვაობებს შეხედვით სიმკვრივეში, განსაკუთრებით მაღალი ეფექტურობის პოლიმერული გამკვრივებლების გამოყენებისას.
გამოიყენეთ კონტროლირებადი აწონვა
ფხვნილოვანი გასქელებელი და წყალი უნდა აიწონოს ან გაზომოს პარტიის ზომისთვის შესაფერისი მოწყობილობით.
განსაზღვრეთ კონცენტრაციის საფუძველი
ლაბორატორიებმა ნათლად უნდა მიუთითონ, გამოითვლება პროცენტი მთლიანი ხსნარის მასაზე, წყლის მასაზე თუ სხვა განსაზღვრულ საფუძველზე.
არ შეასწორო კონცენტრაცია მეხსიერებით
წყლის ან პოლიმერის ხელახალი, ხელით დამატება რეალური რაოდენობების აღრიცხვის გარეშე, შეიძლება საბოლოო ფორმულის გამეორებას შეუძლებელს ხდიდეს.
ყველა შესწორება უნდა დაფიქსირდეს დოკუმენტურად, რათა პარტიის საბოლოო შემადგენლობა ცნობილი დარჩეს.
3. წყლის ხარისხის კონტროლი
წყალი ხშირად ტექსტილის ბეჭდვის პასტის უდიდესი კომპონენტია, თუმცა მას შეიძლება ნაკლები ყურადღება დაეთმოს, ვიდრე თავად გასასქელებელს.
სიხისტის, გახსნილი მარილების, pH-ისა და დაბინძურების განსხვავებებმა შეიძლება შეცვალოს პოლიმერის ჰიდრატაცია ან ურთიერთქმედება სრული ფორმულაციისთან.
შედარებითი ტესტირებისთვის
საორიენტაციო და კანდიდატ პროდუქტებისთვის გამოიყენეთ ერთი და იგივე წყლის წყარო.
რუტინული წარმოებისთვის
აკონტროლეთ წყლის ხარისხის არსებითი ცვლილებები, როდესაც პარტიებსა თუ სეზონებში უცნობი მიზეზით გამოწვეული სიბლანტეში ცვლილება გამოჩნდება.
მომწოდებლების შედარებისთვის
ნუ შეადარებთ სხვადასხვა წყლით მიღებულ ლაბორატორიულ მონაცემებს, თუ ეფექტი არ არის გაგებული.
4. ფხვნილის დამატებისა და დისპერსიის გაუმჯობესება
ფხვნილის არასწორად დამატებას შეუძლია წარმოქმნას გუნდები, რომლებიც ნელა ჰიდრატაციას განიცდის და არღვევს როგორც წებოვანებას, ისე ფილტრაციას.
მოერიდეთ სწრაფ დემპინგს სუსტ ცირკულაციაში
როდესაც დიდი რაოდენობის პოლიმერი ერთდროულად აღწევს წყლის ზედაპირზე, გარე ფენა შეიძლება დაჰიდრატდეს, სანამ შიდა ნაწილი სრულად დაისველება.
შექმენით განმეორებადი დამატების განაკვეთი
ლაბორატორიისა და წარმოების გუნდმა უნდა განსაზღვროს, თუ როგორ ხვდება პოლიმერი ვორტექსის ან შერევის ზონაში.
სანამ სიბლანტეს შეაფასებთ, დააკვირდით დისპერსიას.
თვალსაჩინო აგლომერატების შემცველი პასტა არ არის საიმედო გაზომვის მდგომარეობაში.
უკეთესი დისპერსია შეუძლია გააუმჯობესოს გამეორებადობა პროდუქტის ხარისხის შეცვლის გარეშე.
5. კორექციამდე სრულად დატენიანების ნება დართეთ
ბევრი პოლიმერული გამასქელებელი ფხვნილის დამატებისთანავე არ აღწევს თავის სტაბილურ სიმკვრივეს.
თუ ოპერატორი გაზომვას ადრეულად ახდენს და დამატებით სქელმასალას ამატებს, ჰიდრატაციის გაგრძელებისას ნარევმა შესაძლოა სამიზნე მაჩვენებელს გადააჭარბოს.
ჰიდრატაციის პროფილის შემუშავება
განვითარების სამუშაოების დროს, ერთი და იგივე ფორმულაციის ნიმუშები აიღეთ განსაზღვრულ დროის ინტერვალებზე. ეს გვეხმარება დავადგინოთ, როდის ხდება შედეგი საკმარისად სტაბილური რუტინული ხარისხის კონტროლისთვის.
ყოველ ჯერზე გამოიყენეთ ერთი და იგივე მოსაცდელი პერიოდი
10-წუთიანი და 60-წუთიანი კითხვის შედარება კონტროლირებადი შედარება არ არის.
ჰიდრატაციის დრო დამოკიდებულია პროდუქტზე.
ნუ ივარაუდებთ, რომ ნატრიუმის ალგინატი, CMC, CMS და შერეული გამასქნელებლები ყველა ერთსა და იმავე სიჩქარით აღწევს წონასწორობას.
6. ტემპერატურის კონტროლი
ტემპერატურას შეუძლია გავლენა მოახდინოს გაზომილ წებოვნებაზე და ასევე იმოქმედოს საბეჭდი პასტის ფარდობით სტაბილურობაზე.
ლაბორატორიის ტემპერატურის სტანდარტიზაცია
საორიენტირო და კანდიდატი პროდუქტები უნდა გაიზომოს ერთსა და იმავე განსაზღვრულ ტემპერატურაზე.
არ შეადაროთ თბილი საწარმოო ნიმუში პირდაპირ ცივ ლაბორატორიულ ნიმუშს.
სანამ პარტიას სპეციფიკაციის არასაბოლოოდ ჩათვლით, ნიმუშებს მიეცით საშუალება, მიაღწიონ განსაზღვრულ სატესტო პირობებს.
თვალი ადევნეთ მორევის დროს გამოყოფილ სითბოს
მაღალსიჩქარიანი შერევა შეიძლება ზრდიდეს ნიმუშის ტემპერატურას და ქმნიდეს თითქოსდა განსხვავებას, რომელიც ნაწილობრივ გამოცდის პირობებს უკავშირდება და არა თავად პოლიმერს.
7. მორევისა და წევის ისტორიის კონტროლი
მიქსერის დიზაინს, ბრუნვის სიჩქარეს, პარტიის ზომასა და შერევის დროს — ყველას შეუძლია გავლენა მოახდინოს პოლიმერული პასტის მდგომარეობაზე.
ლაბორატორიული და საწარმოო მიქსერები ავტომატურად არ არის ეკვივალენტური.
მცირე ზომის, მაღალსიჩქარიანი ლაბორატორიული მიქსერმა შესაძლოა, დიდი საწარმოო ავზისგან განსხვავებული წევის ისტორია შექმნას.
ნუ იფიქრებთ, რომ ხანგრძლივი მიქსინგი ყოველთვის უკეთესია.
ჭარბმა არევამ შეიძლება შეიტანოს ჰაერი, გაზარდოს ტემპერატურა ან შეცვალოს ცომის გარეგანი ქცევა.
ჩაიწერეთ მიქსის თანმიმდევრობა
განმეორებად სტანდარტულ ოპერაციულ პროცესურაში (SOP) უნდა იყოს მითითებული, თუ როდის დაემატება შესქელებელი, რამდენი ხანი მიქსირდება და როდის შედის ნარევში სხვა ქიმიური ნივთიერებები.
ეს განსაკუთრებით მნიშვნელოვანი ხდება ლაბორატორიული ნიმუშიდან კომერციული მასშტაბის წარმოებაზე გადასვლისას.
8. ქიმიური დანამატების დამატების თანმიმდევრობის სტანდარტიზაცია
საბეჭდი პასტა მრავალკომპონენტიანი სისტემაა. ინგრედიენტების დამატების თანმიმდევრობამ შეიძლება შეცვალოს ადგილობრივი კონცენტრაცია, ჰიდრატაცია და ქიმიური ურთიერთქმედება.
პროცესის მიხედვით, შემადგენლობა შეიძლება შეიცავდეს
საღებავები ან პიგმენტები
მარილები
ალკალოიდები
საკინძეები
სინესტის შემნარჩუნებლები
დამცველები
გაფუების საწინააღმდეგო საშუალებები
სხვა პოლიმერები
საფეხური, რომელსაც წყალში სტაბილური სიმჭიდროვე აქვს, ამ კომპონენტებიდან ერთ-ერთის დამატების შემდეგ შესაძლოა განსხვავებულად იმოქმედოს.
პრობლემის მოგვარებისას გამოიყენეთ დამატებითი მოქმედებები.
თითოეული ძირითადი კომპონენტის დამატების შემდეგ გაზომეთ ან დააკვირდით მასას. ეს დაგეხმარებათ განსაზღვროთ, სად იწყება სისქის ცვლილება.
9. მარილების, ტუტეებისა და სხვა ელექტროლიტების მონიტორინგი
იონური პოლიმერები შეუძლიათ ელექტროლიტის კონცენტრაციის ცვლილებებზე რეაგირება.
ამიტომ, სუფთა წყალში გაზომილი სიმჭიდროვე შესაძლოა არ ასახავდეს შედეგს მარილების, ტუტეების ან სხვა იონური კომპონენტების დამატების შემდეგ.
გამოიყენეთ სრული საწარმოო ფორმულა
მომწოდებლების შედარება უნდა მოიცავდეს წარმოებაში გამოყენებულ რეალურ ქიმიურ გარემოს.
დააკონკრეტეთ დამატებითი რაოდენობები ზუსტად
ელექტროლიტში წონის შეცდომა შეიძლება სქელმასალის პრობლემად მოგვეჩვენოს.
ერთადერთი ცვლადის ერთდროულად შეცვლა
პრობლემის აღმოფხვრისას, თავი შეიკავეთ შესქელებლის დოზის, მარილის, ტუტისა და წყლის ერთდროულად შეცვლისგან, რადგან გაუმჯობესების ან წარუმატებლობის მიზეზი გაურკვეველი გახდება.
10. pH-ის კონტროლი საჭიროებისამებრ
pH-ს შეუძლია გავლენა მოახდინოს ზოგიერთი პოლიმერული და ფორმულირებული სისტემების ქცევაზე და ასევე გადამწყვეტია ტექსტილის ბეჭდვის რამდენიმე ქიმიურ პროცესში.
შესაბამისად, მისაღები pH-ის დიაპაზონი უნდა განისაზღვროს ბეჭდვის რეალური მარშრუტის მიხედვით და არა განიხილებოდეს როგორც ერთი უნივერსალური მნიშვნელობა.
როდესაც სიმჭიდროვე მოულოდნელად იცვლება
შეამოწმეთ, შეიცვალა თუ არა pH ერთდროულად.
მომწოდებლების შედარებისას
ორივე მასალისთვის გამოიყენეთ იდენტური pH პირობები, თუ მიზანი სპეციალურად pH-ზე რეაქციის შესწავლა არ არის.
11. მონიტორინგი ჰოლდინგის დროის სიმჭიდროვის
ნარეცხი, რომელიც მომზადებისთანავე სპეციფიკაციებს აკმაყოფილებს, წარმოებაში რამდენიმე საათის შემდეგ შესაძლოა განსხვავებულად იქცეოდეს.
სასარგებლო შემოწმების პუნქტები შეიძლება მოიცავდეს
სრული მომზადებისთანავე
განსაზღვრული ჰიდრატაციის პერიოდის შემდეგ
რეალისტური ჰოლდინგის პერიოდის შემდეგ
გავრცელების შემდეგ, სადაც შესაბამისია
დააფიქსირე მეტი, ვიდრე სიბლანტე
გარეგნული სახე, სეპარაცია, pH, ქაფი და ფილტრაცია დაგეხმარებათ გაიგოთ, რატომ შეიცვალა სიბლანტე.
მცირე რიცხვითი გადახრა მისაღები შეიძლება იყოს, თუ მასა მაინც თანმიმდევრულად იბეჭდება, მაშინ როცა იგივე რიცხვითი ცვლილება უფრო მნიშვნელოვანი შეიძლება აღმოჩნდეს მგრძნობიარე გამოყენებისას. სამუშაო ფანჯარა ბეჭდვის შედეგებთან უნდა იყოს დაკავშირებული.
12. თავიდან აიცილეთ აორთქლების გამო სიმჭიდროვის შეცვლა
წყლის დაკარგვა ზრდის მყარი ნივთიერებების ეფექტურ კონცენტრაციას და შეიძლება გამოიწვიოს სტაბილური პოლიმერული სისტემის დროთა განმავლობაში შესქელება.
შეამოწმეთ ავზი და ნიმუშის ექსპოზიცია
გახსნილი კონტეინერები, თბილი გარემო და ხანგრძლივი შენახვის პერიოდები აორთქლებას ზრდის.
ყოველი სიბლანტეის ზრდისას დაუყოვნებლივ წყლის დამატებით ნუ შეასწორებთ მას.
პირველ რიგში, დაადასტურეთ, გამოწვეულია თუ არა ცვლილება აორთქლებით, ტემპერატურით, ჰიდრატაციით ან ფორმულირების სხვა ფაქტორით.
წყლის უკონტროლო დამატება ცვლის არა მხოლოდ სიმჭიდროვეს, არამედ ასევე საღებავების, პიგმენტების, მარილების, შემკავშირლებისა და სხვა კომპონენტების კონცენტრაციას.
13. გამოყავით ქაფის პრობლემები სიმჭიდროვის პრობლემებისგან
შერეული ჰაერი შეიძლება პასტას უფრო მოცულობითს ხდიდეს და ხელს უშლიდეს განმეორებით ნიმუშის აღებას ან გაზომვას.
დააკვირდით ნიმუშს გაზომვამდე
თუ პასტა მნიშვნელოვან რაოდენობით ჰაერს შეიცავს, საბოლოო გაზომვის ჩატარებამდე დატოვეთ განსაზღვრული დეკანტაციის პერიოდი ან გამოიყენეთ კონტროლირებადი წარმოების მეთოდი.
პირველ რიგში არ გახსნათ ქაფი სქელმყოფის შეცვლით.
სანამ დაასკვნით, რომ პასუხისმგებელი პოლიმერის ხარისხია, გადახედეთ მორევის ინტენსივობას, დამატების თანმიმდევრობასა და დეფოამერის თავსებადობას.
14. გამოიყენეთ ფილტრაცია დამხმარე დიაგნოსტიკის სახით
ფილტრაცია პირდაპირ არ ზომავს სიბლანტეს, მაგრამ მას შეუძლია გამოავლინოს მომზადების პრობლემები, რომლებიც სიბლანტეს საიმედოობას ამცირებს.
მაღალი ნარჩენები შეიძლება მიუთითებდეს
არასრული ჰიდრატაცია
პოლიმერული გელი
დაბინძურება
ქიმიური შეუთავსებადობა
ნაკრები, რომელიც შეიცავს დიდი რაოდენობით დაგროვილ პოლიმერს, შესაძლოა, განსხვავებულ სიბლანტეს აჩვენებდეს იმ მასალისგან, რომელიც რეალურად გაივლიდა საწარმოო სისტემაში.
შესაბამისად, ხარვეზების აღმოფხვრისას სტანდარტიზებული ფილტრაცია უნდა გამოყენებულ იქნას სიმჭიდროვისა და ვიზუალური შემოწმების პარალელურად.
სიმკვრივის კონტროლი ნატრიუმის ალგინატით
ნატრიუმის ალგინატი არის გავრცელებული სქელმყოფი, რომელიც გამოიყენება ტრადიციული რეაქტიული ბეჭდვისთვის შესაფერის ცელულოზურ ქსოვილებზე.
ნატრიუმის ალგინატის კონტროლი არ უნდა მოხდეს მხოლოდ HV, MV ან LV მარკირების მიხედვით.
ეს ეტიკეტები მომწოდებლის სპეციფიკურ ხარისხის აღწერებს წარმოადგენს. ნამდვილი სიმჭიდროვის მაჩვენებელი და მეთოდი უფრო სასარგებლოა წარმოების კონტროლისთვის.
ჰიდრატაციის მონიტორინგი
არასრული ჰიდრატაცია შეიძლება გამოიწვიოს არასაიმედო საზომი მაჩვენებლები და ფილტრაციის ნარჩენი.
შეაფასეთ სრული რეაქტიული პასტა
საბოლოო წებოვნება უნდა განიმარტოს რეაქტიული საღებავების, ტუტეების, სხვა დამხმარე საშუალებებისა და თავად ბეჭდვის პროცესის გათვალისწინებით.
შეაფასეთ გარეცხვისადმი მდგრადობა და დასრულებული ქსოვილი
ნარევის მაღალი წებოვნება უსარგებლოა, თუ ამის შედეგად ბეჭდვის, ფიქსაციის ან ჩამორეცხვის ხარისხი მიუღებელი ხდება.
ვიზკოზობის კონტროლი CMC-ით
კარბოქსიმეთილცელულოზა ხელმისაწვდომია რამდენიმე კომერციული ხარისხით, სხვადასხვა სიბლანტისა და ჩანაცვლების მახასიათებლებით.
ყურადღებით გააკონტროლეთ კონცენტრაცია
CMC-ის სხვადასხვა მარკას შეუძლია განსხვავებული შესქელების ეფექტურობის უზრუნველყოფა, ამიტომ ერთი და იგივე დოზირებისგან ავტომატურად არ უნდა ველოდოთ ერთსა და იმავე შედეგს.
შენარჩუნეთ ტესტის მეთოდი უცვლელად
CMC-ის მომწოდებლების შედარებისას კონცენტრაცია, ჰიდრატაცია, ტემპერატურა, შპინდელი და სიჩქარე თანმიმდევრული უნდა იყოს.
ჩანაცვლების ხარისხი არ არის სიბლანტეობის სპეციფიკაცია
DS მნიშვნელოვანი სტრუქტურული პარამეტრია, მაგრამ მსგავსი DS არ ნიშნავს, რომ ორ ხარისხს ერთნაირი სიბლანტე ან რეოლოგია ექნება.
საბოლოო შეფასება უნდა მოიცავდეს სრული პასტის და ბეჭდვის შეფასებას.
წებოვანების კონტროლი CMS-ით
კარბოქსიმეთილ სახამებელი შესაძლებელია შეფასდეს შერჩეულ დისპერსიულ, კომპოუნდურ და სპეციალიზებულ ტექსტილის ბეჭდვის სისტემებში.
ყურადღება მიაქციეთ ჰიდრატაციასა და მომზადებას
CMS-ის გრადუსებს შეიძლება განსხვავებული ქცევა ჰქონდეთ მომზადებისას, მაშინაც კი, როდესაც მათი ნაჩვენები სიმჭიდროვე მსგავსია.
შეამოწმეთ დაჭერის სტაბილურობა
კანდიდატმა უნდა შეინარჩუნოს პრაქტიკული წებოვანი ქცევა დაგეგმილი წარმოების პერიოდის განმავლობაში.
ხარჯების შედარება მხოლოდ დოზირების ოპტიმიზაციის შემდეგ
უფრო დაბალფასიანი CMS აუცილებლად უფრო ეკონომიური არ არის, თუ საჭირო კონსისტენციისა და ბეჭდვის ხარისხის მისაღწევად გაცილებით მაღალი დოზაა საჭირო.
წებოვანების კონტროლი კომპოუნდური გამსქელებლის სისტემებში
შერეული გამასქელებლები აერთიანებენ სხვადასხვა პოლიმერს ან რეოლოგიის მარეგულირებელ კომპონენტებს, რათა შექმნან კონკრეტული გამოყენებისთვის სპეციფიკური ბალანსი.
ნუ აკონტროლებთ მხოლოდ საერთო წებოვანებას.
შერევის სხვადასხვა კომპონენტური შეფარდებით შესაძლებელია ერთი და იგივე წებოვნება მიიღო, თუმცა ამ დროს განსხვავებული იქნება მისი სიჭედაგამძლეობა, ფილტრაცია ან თავსებადობა.
მყარი ნივთიერებებისა და კომპონენტების თანაფარდობის კონტროლი
ნარევში დაფიქსირებული არყოფნის გამო ცვლილებები მომავალში პარტიის აღდგენას ართულებს.
შეაფასეთ კომპონენტებს შორის ურთიერთქმედებები
სრული ფორმულაციის მომზადების შემდეგ, სისტემა სრულად უნდა შემოწმდეს.
მრავალკომპონენტიანი სისტემები ყველაზე სასარგებლოა, როდესაც თითოეულ კომპონენტს განსაზღვრული ფუნქცია აქვს და არა მხოლოდ სიბლანტეის ასამაღლებლად იმატება.
რეაქტიული საბეჭდი პასტა
რეაქტიული ბეჭდვის პასტის სიმკვრივე კონტროლირებული უნდა იყოს რეოლოგიასთან, რეაქტიულ საღებავთან თავსებადობასთან, წასმის ქცევასთან, ფიქსაციასა და ჩამორეცხვასთან ერთად.
სასარგებლო საწარმოო შემოწმებები მოიცავს
საწყობის გამსქელებლის სიმკვრივე
ფერის პასტის სრული სიბლანტე
დაყოვნების დროის სიმჭიდროვე
ფილტრაცია
ეკრანის ნაწყვეტი
ბეჭდური განმარტება
შეღწევა
გასარეცხი
ალკალის ან სხვა ფორმულაციის კომპონენტების დამატების შემდეგ სიბლანტეში ცვლილება უნდა გამოიკვლიოს, როგორც მთლიანი სისტემის რეაქცია და არა ავტომატურად დაამახინჯების ხარისხის დაბალ დონეს დააბრალდეს.
გავრცელებადი ბეჭდვის პასტა
პოლიესტერზე გაფანტული ბეჭდვა რეაქტიული ბამბის ბეჭდვისგან განსხვავებულ საღებავსა და დაფიქსირების მეთოდს იყენებს.
შესაბამისად, სისქის კონტროლი უნდა შემუშავდეს სპეციალურად დისპერსიული ფორმულირებისა და წარმოების აღჭურვილობისთვის.
მონიტორი
წებოვნების სტაბილურობა
ფილტრაცია
ეკრანის ნაწყვეტი
გადარიცხვა
დიდი ფართობის ერთგვაროვნება
თერმული ფიქსაციის თავსებადობა
რეაქტიული საბეჭდი ფორმულისგან გადმოტანილი წებოვანების სამიზნე არ უნდა ჩაითვალოს შესაფერისად დისპერსიული ბეჭდვისთვის.
პიგმენტური ბეჭდვის პასტა
პიგმენტური ბეჭდვა კიდევ ერთ მნიშვნელოვან ცვლადს წარმოგვიდგენს: შემკავშირ სისტემას.
საზქელებელი უნდა რჩებოდეს თავსებადი პიგმენტის დისპერსიასთან, შემკავშირთან, ელექტროლიტებთან და გაყალიბების ქიმიასთან.
ვისკოზობის კონტროლი უნდა შეფასდეს ერთად
კონვერტის თავსებადობა
წებოვნების სტაბილურობა
ბეჭდური განმარტება
ფილმის ფორმირება
გამაგრება
შეწოვის წარმადობა
ქსოვილის სახელური
დამსქნელის კონცენტრაციის გაზრდა ნაკადის ერთი პრობლემის გადასაჭრელად, შესაძლოა, მთლიანი პიგმენტური ფორმულაციის ბალანსი შეცვალოს.
ბრტყელ და მბრუნავ ეკრანზე ბეჭდვა
იგივე მასა შეიძლება სხვადასხვა მექანიკურ პირობებს განიცდიდეს ბრტყელ და მბრუნავ ბადეზე ბეჭდვისას.
ფლატ-სქრინ ბეჭდვა
სკრეპკის წნევა, სიჩქარე, საცრის პარამეტრები და ტრანსფერის ეფექტი — ყველა მათგანი გავლენას ახდენს სასარგებლო სიმკვრივისა და რეოლოგიური დიაპაზონის ფარგლებზე.
როტარული სკრინპრინტი
უწყვეტი ტუმბვა და ცირკულაცია ზრდის წრთობის სტაბილურობის, პრაქტიკული ფილტრაციის და ხანგრძლივი წებოვანების კონტროლის მნიშვნელობას.
შესაბამისად, ლაბორატორიული სამიზნე უნდა ვალიდაცია მოხდეს დაგეგმილი საწარმოო პროცესის წარმომადგენელ მოწყობილობაზე.
ჩვეულებრივი სისქის პრობლემების მოგვარება
დაფიქსირებული პრობლემა
საშუალო მიზეზი
რა უნდა შეამოწმოთ პირველ რიგში
სისქე მოსალოდნელზე დაბალია
დაბალი კონცენტრაცია, არასრული ჰიდრატაცია, ტემპერატურა ან ქიმიური ურთიერთქმედება
წონა, ჰიდრატაციის დრო, ტემპერატურა და დამატების თანმიმდევრობა
სისქე მოსალოდნელზე მაღალია
ჭარბი დოზა, აორთქლება, მუდმივი დატენიანება ან ტესტის დაბალი ტემპერატურა
საბოლოო ფორმულა, წყლის დანაკარგი, ლოდინის დრო და ტემპერატურა
შენახვისას სისქე იზრდება
ჰიდრატაციის გაგრძელება ან აორთქლება
ჰიდრატაციის პროფილი, კონტეინერის მდგომარეობა და მყარი ნივთიერებები
ქიმიური ნივთიერებების დამატების შემდეგ სიბლანტე მცირდება.
ელექტროლიტური, pH ან თავსებადობის ეფექტი
ეტაპზე დაამატეთ ინგრედიენტები და შეადარეთ თითოეული ნაბიჯი
იგივე სისქე, მაგრამ ცუდი გატარება სკრინზე
განსხვავებული რეოლოგია, გელები ან ფილტრაცია
მრავალსიჩქარიანი ქცევა, ნარჩენი და ჰიდრატაცია
იგივე სისქე, მაგრამ ჭარბი სისხლდენა
სტრუქტურული აღდგენის არასაკმარისი დონე ან ქსოვილების ურთიერთქმედება
რეოლოგია, ქსოვილის შეწოვის უნარი და გამოყენების პირობები
მეთოდი, ნედლეული, წყალი, შერევის ან დაწონვის ცვლილება
ხარისხის კონტროლის მეთოდი და წარმოების ჩანაწერები
ლაბორატორიული სიმჭიდროვე ემთხვევა, საწარმოო კი — არა
გაზრდა, გადახრა ან ტემპერატურული სხვაობა
მიქსერი, პარტიის ზომა, ცირკულაცია და ნიმუშის ტემპერატურა
პრობლემის მოგვარების თანმიმდევრობა უნდა გადავიდეს საზომი მეთოდიდან მომზადებაზე, ფორმულირებასა და გამოყენებაზე. სქელმასის ხარისხის შეცვლა არ უნდა იყოს ყოველი სიბლანტების პრობლემის პირველი რეაქცია.
როგორ უსაფრთხოდ გამოვასწოროთ არასტანდარტული პასტა
კორექტირება უნდა დაიწყოს მხოლოდ მას შემდეგ, რაც იდენტიფიცირდება სიმჭიდროვის სხვაობის სავარაუდო მიზეზი.
თუ სიმჭიდროვე ზედმეტად დაბალი ჩანს
დამატებითი გამკვრივებლის დამატებამდე დაადასტურეთ ჰიდრატაცია, ტემპერატურა, კონცენტრაცია და გაზომვის მეთოდი.
თუ სიმჭიდროვე ზედმეტად მაღალი ჩანს
წყლის დამატებამდე დაადასტურეთ აორთქლება, ტემპერატურა და საბოლოო ფორმულა.
მოერიდეთ უკონტროლო გაზავებას
წყლის დამატება ამცირებს არა მხოლოდ გამკვრივებლის, არამედ საღებავების, მარილების, შემკავშირლებისა და სხვა დამხმარე საშუალებების კონცენტრაციასაც.
გამოიყენეთ დოკუმენტირებული შესწორების პროცედურები
ნებისმიერი კორექტირება უნდა გამოითვალოს, დაფიქსირდეს და მოჰყვეს სრული შერევა, გათანაბრება და ხელახალი ტესტირება.
კრიტიკული წარმოების შემთხვევაში, მნიშვნელოვნად კორექტირებულ პარტიას შეიძლება გამოშვებამდე მცირედი შემოწმება დასჭირდეს.
წებოვანების ხარისხის კონტროლის უკეთესი სისტემის შექმნა
წებოვანების მკაცრი კონტროლი დამოკიდებულია მონაცემთა თანმიმდევრულობაზე და არა დროდადრო ლაბორატორიულ შემოწმებებზე.
განსაზღვრეთ ერთი დამტკიცებული მეთოდი
შესაძლებლობის ფარგლებში, შემოსული პროდუქციის შეფასების, წარმოების ხარისხის კონტროლისა და მომწოდებელთან განხილვისთვის იგივე მეთოდი უნდა იქნას გამოყენებული.
გამოიყენეთ სამუშაო დიაპაზონი
პრაქტიკული პროცესი, როგორც წესი, მოქმედებს მისაღებ დიაპაზონში და არა ერთ უსასრულოდ ზუსტ რიცხვში.
ტრენდის შედეგები დროთა განმავლობაში
სატესტო სესიების ისტორიას შეუძლია გამოავლინოს თანდათანობითი ცვლილებები, რომელთა დანახვაც ერთ ცალკეულ COA-სგან რთულია.
QC მონაცემების დაკავშირება ბეჭდვის შედეგებთან
დააფიქსირეთ, ქმნის თუ არა სიბლანტეის დიაპაზონის ზედა ან ქვედა ნაწილთან ახლოს მყოფი პარტიები მნიშვნელოვან განსხვავებებს საცრის გავლის, სიზუსტისა თუ შეღწევადობის მხრივ.
შეინარჩუნეთ მითითებული წყაროები, სადაც ეს შესაძლებელია.
წარმატებული პარტიიდან შენახული ნიმუში მომავალში სხვაობების გამოკვლევაში დაგვეხმარება.
სათხელებლების მომწოდებლების შედარება
მომწოდებლების შედარება არ უნდა დაიწყოს ორ სხვადასხვა TDS დოკუმენტიდან გადმოწერილი სიბლანტეის რიცხვით.
პირველ რიგში მეთოდი დაალაგეთ
დაადასტურეთ, რომ კონცენტრაცია, ტემპერატურა, ხელსაწყო და სიჩქარე შედარებადი არიან.
შემდეგ შეადარეთ პროდუქტები ერთმანეთს.
ჰიდრატაცია
სიბლანტე
რეოლოგია
ფილტრაცია
მდგრადობის შენარჩუნება
სრული წებოს თავსებადობა
ბეჭდვის წარმადობა
დოზირების ოპტიმიზაცია მხოლოდ საბაზისო შედარების შემდეგ
სხვადასხვა ხარისხს შეიძლება განსხვავებული შესქელების ეფექტურობა ჰქონდეს, ამიტომ საბოლოო ღირებულება უნდა გამოითვალოს თითოეული პროდუქტის დამტკიცებული საწარმოო დოზირების მიხედვით.
წებოვანების კონტროლი და გამოყენების საერთო ხარჯები
ვისკოზურობის არასათანადო კონტროლი იწვევს დანახარჯებს, რომლებიც შეიძლება არ ფიგურირებდეს ნედლეულის ინვოისზე.
გადაჭარბებული დოზა
სასქელებლის განმეორებითი დამატება ზრდის ქიმიური საშუალებების მოხმარებას.
ჭარბი გაზავება
წყლის განმეორებითი კორექტირება შეიძლება ზრდიდეს პარტიის მოცულობას და არღვევდეს ფორმულაციის დანარჩენ ნაწილს.
ფილტრაცია და გაწმენდა
არასაკმარისი დატენვა ან არასტაბილური ცომი შეიძლება გაზარდოს ფილტრის გამოყენება და დანადგარის გაწმენდა.
წარმოების ვარიაცია
უკონტროლო რეოლოგიამ შეიძლება ხელი შეუწყოს არათანმიმდევრულ შეღწევას, კონტურების გამოხატულებასა და მყარი ფართობის გაჩენას.
გადაკეთება და უარყოფილი ქსოვილი
მცირე ეკონომიური გადაწყვეტილება ძვირად ჯდება, თუ დასრულებულ ქსოვილს ხელახალი ბეჭდვა სჭირდება ან ის არ გამოდგება.
შესაბამისად, წებოვანების უკეთესი კონტროლი უნდა შეფასდეს, როგორც ტექნიკური და ეკონომიკური გაუმჯობესება.
როგორ უზრუნველყოფს FSX Chemical სისქისა და ხარისხის შესაბამისობას
როდესაც მომხმარებელს აქვს არასტაბილური სიმკვრივე ან აფასებს ახალ მომწოდებელს, მიმდინარე პროდუქტი შეიძლება გამოყენებულ იქნას, როგორც ტექნიკური ეტალონი.
გარდა ნიმუშები და შესაბამისობა , მომხმარებლებს შეუძლიათ მოგვაწოდონ თავიანთი არსებული პროდუქტის შესახებ ინფორმაცია და ტესტირების მეთოდი კანდიდატ-სტატუსის განსახილველად.
სასარგებლო ინფორმაცია მოიცავს
მიმდინარე მწარმოებელი და კომერციული კლასი
TDS ან ბოლო COA
ფიზიკური საორიენტაციო ნიმუში
მიმდინარე სიბლანტე
პროდუქტის კონცენტრაცია
წყლის წყარო
მომზადებისა და ჰიდრატაციის პროცედურა
საზომი ტემპერატურა
ვიზკომეტრი, შპინდელი და სიჩქარე
მიმდინარე დოზირება
ბეჭდვის სრული ფორმულა
ქსოვილისა და ბეჭდვის მანქანა
მიმდინარე სიმჭიდროვის ან ბეჭდვის პრობლემა
მიზანია დადგინდეს, პროდუქტის შეცვლის რეკომენდაციამდე, პრობლემა ხომ არ არის გამოწვეული გრადის შერჩევის, ტესტირების მეთოდის, მომზადების, ფორმულირების ან პროცესის პირობების გამო📧 ელფოსტა: Service@fsxchemical.com
გაიგეთ, რატომ არ შეიძლება ტექსტილის ბეჭდვის გასასქელებლის სიმჭიდროვის მნიშვნელობების შედარება კონცენტრაციის, ტემპერატურის, ხელსაწყოს, ღერძის, სიჩქარის, მომზადების მეთოდისა და გამოცდის დროის შესაბამისობის გარეშე.
ისწავლეთ, როგორ შეარჩიოთ გამკვრივებელი და წინასწარი დამუშავების მეთოდები რეაქტიული, დისპერსიული, პიგმენტური და ციფრული ტექსტილის ბეჭდვისთვის, ქსოვილის, საღებავის ან მელნის, ფიქსაციის, გარეცხვისა და ბეჭდვის ხარისხის მოთხოვნების გათვალისწინებით.
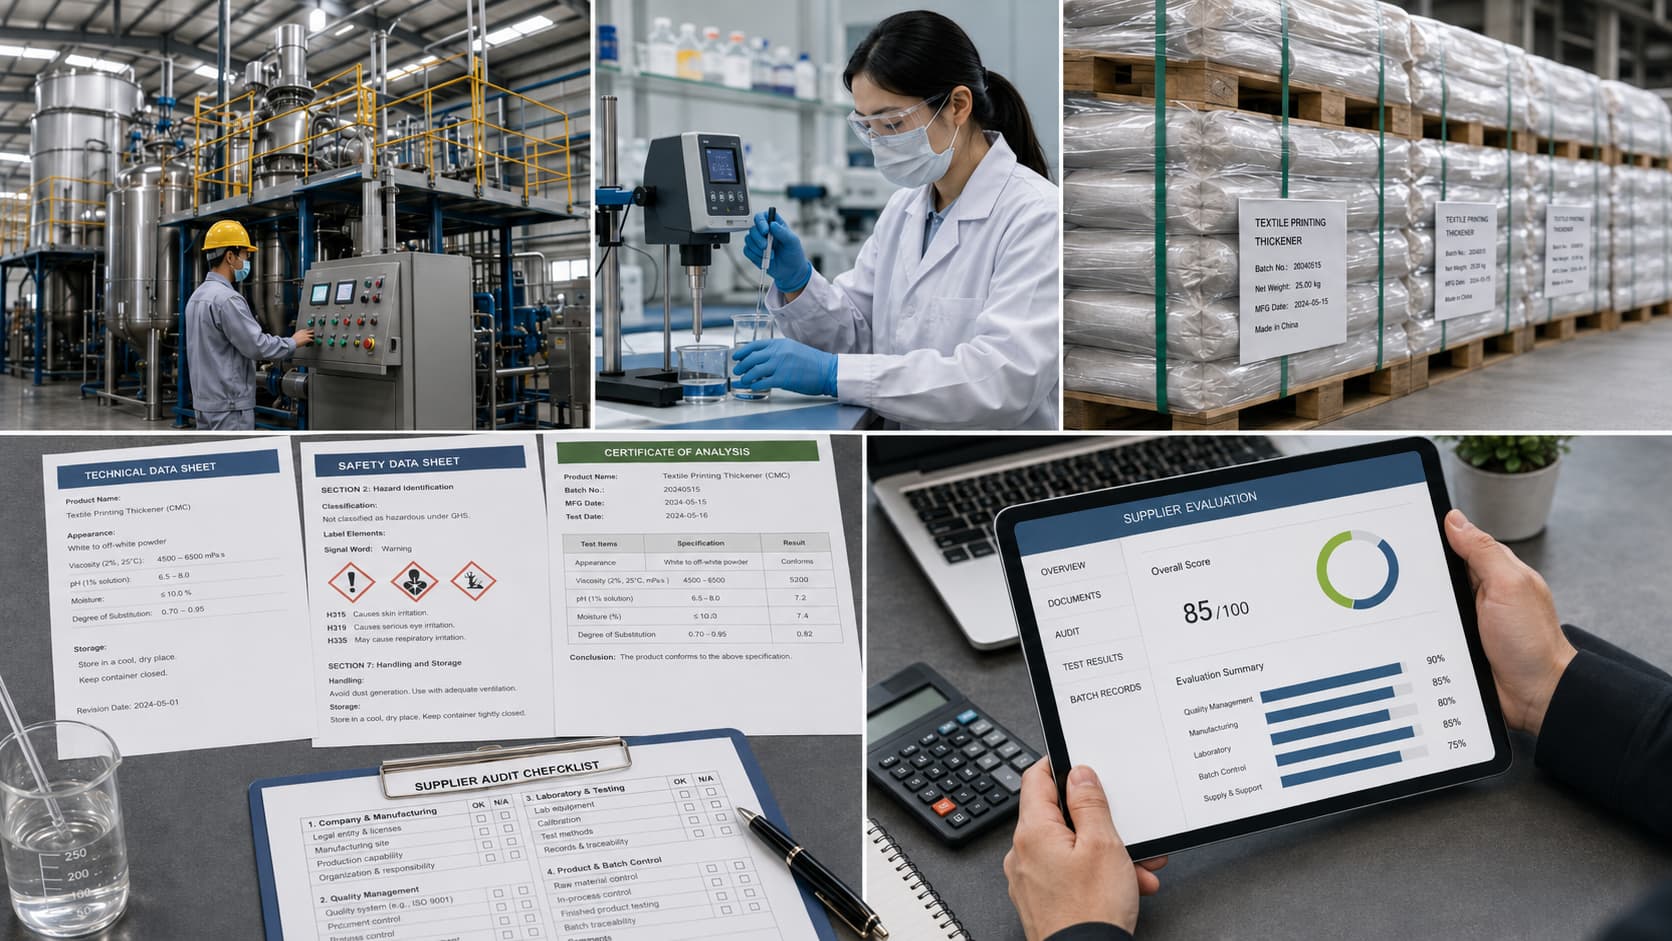
ისწავლეთ, როგორ შეაფასოთ ტექსტილის ბეჭდვის გასასქელებლის მწარმოებელი კომპანიის იდენტობის, წარმოების შესაძლებლობების, ტესტირების მეთოდების, პარტიების მიკვლევადობის, ტექნიკური დოკუმენტაციის, ნიმუშების მხარდაჭერისა და ექსპორტზე მიწოდების შესაძლებლობების შემოწმებით.
შეადარეთ ტექსტილის ბეჭდვისთვის განკუთვნილი CMC, CMS, ნატრიუმის ალგინატი და ციფრული ბეჭდვის პასტები. გაიგეთ, როგორ შეესაბამება თითოეული მათგანი რეაქტიულ, დისპერსულ, პიგმენტურ და ციფრულ პროცესებს, და რას უნდა გაითვალისწინონ მყიდველებმა ნიმუშების ტესტირებამდე, ხარისხის შესაბამისობის დადგენამდე და დიდი რაოდენობით შეძენამდე.
ნატრიუმის ალგირატი ფართოდ გამოიყენება ტექსტილის ბეჭდვაში, როგორც რეაქტიული საბეჭდი პასტისთვის განკუთვნილი სტაბილური და გარეცხვადი შესქელებელი. გაიგეთ, როგორ შეაფასოთ სიბლანტე, სისუფთავე და გამოყენების შესაბამისობა შეძენამდე, და როგორ ეხმარება FSX Chemical გლობალურ მყიდველებს ტექნიკური მონაცემებითა და ნიმუშებით.
კარბოქსიმეთილცელულოზა (კმც) ფართოდ გამოიყენება ტექსტილის ბეჭდვის, შეთაფვლისა და შეღებვის პროცესებში. ეს სახელმძღვანელო განმარტავს, თუ როგორ შევაფასოთ კმც-ის მარკები, რომელი პარამეტრებია ყველაზე მნიშვნელოვანი და როგორ შეუძლია FSX Chemical-ს მხარი დაუჭიროს შესყიდვის გადაწყვეტილებების მიღებას.
კარბოქსიმეთილცელულოზა გამოიყენება როგორც გასასქელებელი და სტაბილიზატორი წყლის ბაზაზე დამზადებულ მელნებში, გრავურული ბეჭდვისა და ინჯეტ ბეჭდვის წინასწარი დამუშავებისთვის. ეს სახელმძღვანელო მოიცავს ძირითად პარამეტრებსა და შესყიდვების გუნდებისთვის შესყიდვისას გასათვალისწინებელ საკითხებს.
ნატრიუმის ალგიდანიც და კარბოქსიმეთილცელულოზაც (კმც) გამოიყენება როგორც გასასქელებლები ტექსტილის ბეჭდვაში, მაგრამ ისინი სხვადასხვა საღებავის სისტემასა და დამუშავების პირობებს შეესაბამება. ეს სახელმძღვანელო განმარტავს ძირითად განსხვავებებს და როდის უნდა გამოიყენოთ თითოეული მათგანი.
ტექსტილზე ციფრულ ინჯეტ-ბეჭდვას, შედარებით შაბлонურ ბეჭდვასთან, განსხვავებული მოთხოვნები აქვს პასტისადმი და წინასწარი დამუშავებისადმი. ეს სახელმძღვანელო განმარტავს, თუ როგორ გამოიყენება ნატრიუმის ალგინატი ციფრულ ტექსტილის ბეჭდვაში და რა ხარისხის პარამეტრები უნდა მიუთითონ შესყიდვების გუნდებმა.
სურსათის დანიშნულებისა და სამრეწველო დანიშნულების CMC ერთსა და იმავე საბაზისო ქიმიურ შემადგენლობას იყენებს, მაგრამ მნიშვნელოვნად განსხვავდება სისუფთავის, DS-ის დიაპაზონისა და მარეგულირებელი მოთხოვნების მიხედვით. ეს სახელმძღვანელო განმარტავს ძირითად განსხვავებებს და რატომ იწვევს არასწორი სახეობის გამოყენება საწარმოო პრობლემებს.
რეაქტიული საღებავებით ტექსტილის ბეჭდვისას, წასასმელი მასის სწორი მომზადება ისეთივე მნიშვნელოვანია, როგორც ხარისხის შერჩევა. ეს სახელმძღვანელო მოიცავს ნატრიუმის ალგინატის გახსნის მეთოდებს, გამოყენების მიხედვით კონცენტრაციის დიაპაზონებს, შენახვის პირობებს და მომზადებისას წარმოქმნილი გავრცელებული პრობლემების აღმოფხვრის გზებს.
ნატრიუმის ალგიდა ბუნებრივი, ბიოდეგრადირებადი პოლიმერია, მაგრამ მისი გამოყენება ტექსტილის ბეჭდვისას წარმოქმნის წყლის დაბინძურებულ ნარჩენებს, რომელთა მართვაც საჭიროა. ეს სახელმძღვანელო მოიცავს ნატრიუმის ალგიდის ეკოლოგიურ პროფილს, გარეცხვისას გამოყოფილი წყლის ნაკადის მახასიათებლებს და იმას, რაც შესყიდვების ჯგუფებმა უნდა იცოდნენ გამათხელებლის შერჩევისა და გარემოზე ზემოქმედების შესახებ.
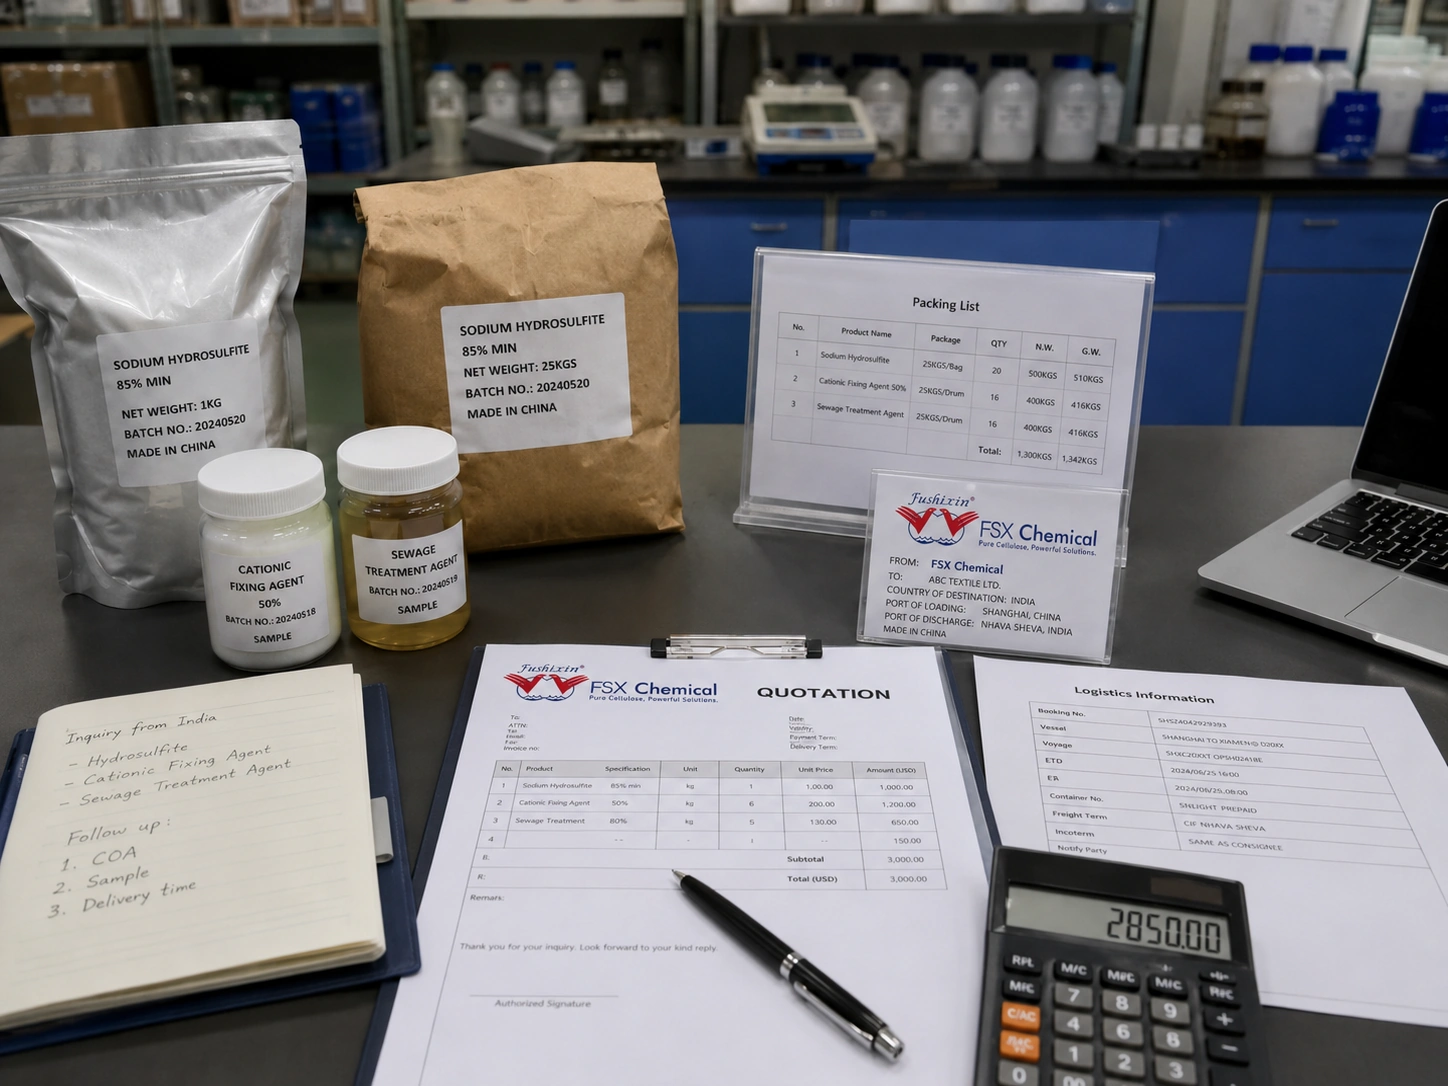
გაგვიზიარეთ პროდუქტის დასახელება, გამოყენების სფერო, რაოდენობა, დანიშნულების ადგილი და ნებისმიერი TDS, ნიმუშის ფოტო ან დოკუმენტი, რომელიც უკვე გაქვთ. FSX Chemical შეისწავლის ინფორმაციას და გირჩევთ შემდეგ ნაბიჯს ფასის შეთავაზების, ნიმუშთან შესაბამისობის ან პროდუქტის შერჩევისთვის.
პროდუქტის ინფორმაციაპროდუქტის დასახელება, მარკა, მოდელი, ეტიკეტის ფოტო ან მომწოდებლის სარეფერენსო.
ხელმისაწვდომი დოკუმენტებიTDS, SDS, COA, ნიმუშის ფოტო, პროდუქციის სია ან სატესტო მონაცემები.
შეკვეთის დეტალებიშეფასებული რაოდენობა, შეფუთვა, დანიშნულების ქვეყანა, პორტი ან სავაჭრო პირობა.
განაცხადი ან საკითხიტექსტილის ბეჭდვის პროცესი, ფორმულირების საჭიროება, მიმდინარე პრობლემა ან სამიზნე მახასიათებელი.