Facteurs clés influençant la viscosité des pâtes d'impression textile
La viscosité de la pâte d'impression dépend de la composition chimique de l'épaississant, de sa concentration, de son hydratation, de la qualité de l'eau, du pH, de la température, du mélange, de la formulation….
La viscosité de la pâte d'impression dépend de la composition chimique de l'épaississant, de sa concentration, de son hydratation, de la qualité de l'eau, du pH, de la température, du mélange, des composants de la formulation et des conditions de stockage. Ce guide explique comment les imprimeurs textiles peuvent contrôler ces variables et comparer les différentes qualités d'épaississants dans des conditions d'essai reproductibles.
La viscosité est l'une des propriétés les plus fréquemment contrôlées dans les encres d'impression textile. Elle influe sur la préparation de l'encre, son pompage, son passage à travers l'écran, son transfert sur le tissu, sa pénétration, la netteté des contours et sa stabilité pendant la production.
Cependant, la viscosité de la pâte d'impression ne dépend pas uniquement de l'épaississant. La valeur mesurée peut varier en fonction de la concentration, de la qualité de l'eau, du pH, de la température, des conditions de mélange, des ingrédients de la formulation, du temps de repos et de la méthode d'essai elle-même.
Cela signifie qu’une différence de viscosité n’indique pas automatiquement un défaut de l’épaississant. Avant de changer de fournisseur ou de rejeter un lot, les équipes techniques doivent identifier quelle variable a changé et refaire le test dans des conditions contrôlées.
Pourquoi la viscosité est-elle importante dans l'impression textile ?
Une pâte d'impression doit rester stable avant utilisation, circuler dans l'équipement d'impression sous l'effet du cisaillement et retrouver suffisamment ses propriétés après avoir été transférée sur le tissu. Si la pâte est trop fluide dans les conditions concernées, elle risque de s'étaler au-delà du motif prévu ou de pénétrer différemment de ce qui est prévu par la norme de production approuvée.
Si la pâte présente une résistance trop importante à l'écoulement, elle peut être difficile à mélanger, à filtrer, à pomper ou à faire passer à travers le tamis. Une résistance excessive peut également nuire au déversement de la pâte et compliquer le nettoyage de la machine.
Une faible viscosité apparente peut être associée à
Dosage insuffisant d'épaississant
Hydratation insuffisante
Effets inattendus liés aux électrolytes ou aux alcalis
Température élevée de l'échantillon
Dilution excessive
Une contrainte de cisaillement mécanique prolongée ou inadaptée
Composants de formulation incompatibles
Conditions de mesure de la viscosité incorrectes
Une viscosité apparente élevée peut être liée à
Dosage excessif d'épaississant
Température de l'échantillon inférieure à la normale
Une durée d'hydratation ou de repos plus longue
Perte d'eau ou évaporation pendant le stockage
Une erreur de pesée ou de calcul de la concentration
Une qualité ou un lot différent d'agent épaississant
Modifications apportées à la broche de mesure ou à la vitesse de rotation
Ces symptômes constituent des points de départ utiles, mais ils ne permettent pas à eux seuls d'identifier la cause. Il convient d'examiner l'historique complet de la formulation et des essais avant de prendre des mesures correctives.
La viscosité ne correspond pas aux performances rhéologiques globales
Un indice de viscosité unique décrit le résultat mesuré dans une condition donnée. Il ne rend pas pleinement compte du comportement d'une pâte d'impression lors du mélange, du pompage, du passage à travers l'écran, du transfert et de la récupération sur le tissu.
De nombreuses pâtes d'impression textile présentent un comportement non newtonien. Leur viscosité apparente varie en fonction des conditions de cisaillement appliquées. Une pâte peut paraître épaisse au repos, mais s'écouler plus facilement lorsqu'elle est mélangée ou poussée à travers un tamis.
Comportement de fluidification sous cisaillement
Dans un système à viscosité réduite sous cisaillement, la viscosité apparente diminue à mesure que le cisaillement augmente. Ce comportement peut faciliter le passage d'une pâte dans les équipements de production tout en lui conférant une consistance suffisante dans des conditions de faible cisaillement.
Deux qualités peuvent donc présenter des résultats similaires à une certaine vitesse de rotation, mais se comporter différemment à une autre vitesse ou dans la machine d'impression. Se contenter de comparer un seul chiffre peut faire passer inaperçue une différence importante au niveau de l'application.
Reprise structurelle
Après être passée dans le tamis ou l'équipement d'enduction, la pâte doit retrouver une structure suffisante pour permettre le tracé et la pénétration prévus lors de l'impression. Une récupération trop lente ou trop limitée peut favoriser l'étalement, tandis qu'une structure excessive peut nuire à l'aplanissement et au transfert.
Le profil rhéologique recommandé dépend de la méthode d'impression, de la sérigraphie, du tissu, du système de couleurs et du motif. Il n'existe pas de valeur de viscosité universelle adaptée à tous les procédés d'impression textile.
1. Composition chimique et qualité des épaississants
La composition chimique des épaississants est l'un des principaux facteurs déterminant la viscosité, l'hydratation, la réponse électrolytique et le comportement à l'écoulement. Même des produits appartenant à la même famille chimique peuvent présenter des spécifications commerciales et des caractéristiques d'application différentes.
Alginate de sodium
Alginate de sodium Il est couramment utilisé comme épaississant dans l'impression aux colorants réactifs. Les différentes qualités peuvent présenter des variations en termes de viscosité, de comportement en solution, de performances de filtration et d'adéquation à des formulations de pâte spécifiques.
Le choix d’un alginate de sodium doit se faire en fonction de l’application visée plutôt qu’en se basant uniquement sur sa viscosité. Il convient de prendre en compte l’ensemble des facteurs suivants : le système de coloration, la teneur en électrolytes, les conditions de préparation, les performances de l’écran, la fixation et le lavage.
Carboxyméthylcellulose
Carboxyméthylcellulose (CMC) est disponible dans différentes gammes de viscosité, de substitution et de pureté. Ces différences peuvent influencer l'hydratation, la clarté de la solution, la tolérance au sel et la compatibilité avec d'autres composants de la formulation.
Une qualité de CMC utilisée dans un procédé textile ne doit pas être automatiquement transposée à un autre procédé sans avoir été testée au préalable. L'impression, l'encollage et les formulations auxiliaires peuvent nécessiter des caractéristiques de qualité différentes.
Amidon carboxyméthylé
Amidon carboxyméthylique (CMS) peut être utilisé dans certaines formulations destinées à l'impression et à l'encollage des textiles. Ses performances dépendent de la qualité du produit, de sa concentration, de la méthode de préparation et de sa compatibilité avec l'ensemble du système chimique.
Épaississants composés et pâtes pour l'impression numérique
Les épaississants composés peuvent associer différents matériaux afin d'obtenir un équilibre spécifique entre l'hydratation, la rhéologie, la filtration et le coût d'utilisation. Les performances d'un produit composé ne peuvent pas être prédites à partir d'une seule valeur de viscosité.
Pour les applications de prétraitement numérique, un système dédié pâte d'impression numérique Il peut s'avérer nécessaire de trouver un équilibre entre la viscosité, la filtration, l'uniformité du revêtement, la pénétration dans le tissu et la compatibilité avec l'encre choisie et le procédé de prétraitement.
2. Concentration de l'épaississant
La concentration en agent épaississant a une influence directe sur la viscosité apparente, mais cette relation n'est pas toujours linéaire. Une variation relativement faible du dosage peut entraîner une différence de viscosité notable, en particulier dans les systèmes polymères concentrés.
Utilisez la même base de concentration
La concentration doit être indiquée clairement sous forme de pourcentage en poids ou selon une autre base convenue. Le laboratoire doit également préciser si le calcul est basé sur le produit tel quel, sur la matière sèche ou sur la teneur en substance active.
La comparaison d'un échantillon à 2% avec un autre à 2,5% ne permet pas d'obtenir une comparaison équivalente des teneurs. L'échantillon de référence et l'échantillon candidat doivent d'abord être analysés à la même concentration et dans les mêmes conditions de préparation.
Contrôle du poids et du volume total du lot
Une pesée incorrecte, un transfert incomplet depuis le récipient ou un poids final du lot irrégulier peuvent modifier la concentration réelle. Ces erreurs de préparation peuvent être confondues avec un manque d'uniformité du produit.
Pour les comparaisons en laboratoire, utilisez du matériel de pesée étalonné, des récipients identiques et une fiche de préparation consignée.
3. Dispersion et hydratation
Les épaississants en poudre doivent se disperser et s'hydrater avant d'atteindre la viscosité escomptée. Une mauvaise dispersion peut entraîner la formation de grumeaux dont la surface est hydratée et l'intérieur sec, ce qui réduit la quantité effective d'épaississant disponible pour développer la viscosité.
Pause hydratation
Certaines nuances acquièrent rapidement de la viscosité, tandis que d'autres nécessitent une période de malaxage ou de repos plus longue. Mesurer un échantillon immédiatement et un autre après hydratation complète peut créer une différence artificielle.
La procédure de préparation doit préciser la durée de mélange, le temps de repos et le moment où l'échantillon est considéré comme prêt à être analysé.
Taux d'ajout de poudre
Ajouter la poudre trop rapidement peut favoriser la formation de grumeaux. Un débit d'ajout contrôlé et un brassage suffisant permettent généralement d'obtenir une dispersion plus homogène.
La méthode à adopter dépend de la forme du produit, de l'équipement utilisé et de la taille du lot. Suivez les consignes de préparation spécifiques à chaque type de produit, fournies dans la fiche technique (TDS) ou dans les instructions d'utilisation.
Effets liés à la taille des particules
La granulométrie peut influencer le mouillage, la formation de poussière, la dispersion et la vitesse d'hydratation. Une variété à hydratation plus rapide n'est pas toujours le meilleur choix si le système de mélange disponible ne permet pas de la disperser uniformément.
4. Qualité de l'eau et électrolytes
L'eau constitue un composant majeur de la plupart des pâtes d'impression textile. Les variations de dureté, de teneur en sels dissous, de conductivité ou de contamination peuvent influencer l'hydratation des agents épaississants et la viscosité apparente.
Dureté et ions dissous
Le calcium, le magnésium et d'autres ions dissous peuvent interagir différemment selon les systèmes d'épaississants utilisés. Une qualité qui offre des performances constantes dans l'eau de laboratoire peut se comporter différemment dans l'eau de process de l'usine.
En cas de variations inexpliquées de la viscosité, comparez la source d'eau, la conductivité, la dureté et les conditions de traitement utilisées pour les lots approuvés et les lots concernés.
Sels et électrolytes ajoutés
Les encres réactives et autres formulations textiles peuvent contenir des sels, des alcalis ou des adjuvants ioniques. Ces substances peuvent modifier les interactions entre les chaînes polymères et influencer la viscosité apparente de la pâte finale.
La tolérance au sel doit donc être évaluée dans la formulation complète, et non pas uniquement dans une solution composée d'un épaississant et d'eau.
Utiliser de l'eau de process réelle lors de la validation
La sélection des fournisseurs peut débuter avec de l'eau de laboratoire contrôlée, mais la validation finale de la qualité doit, dans la mesure du possible, inclure l'eau de process réelle de l'acheteur. Cela permet de réduire le risque de divergences entre les performances observées en laboratoire et celles observées en production.
5. pH, compatibilité alcaline et chimique
Les variations de pH peuvent affecter l'hydratation, la stabilité et le comportement rhéologique de certains systèmes de pâtes d'impression. Les alcalis peuvent également influencer d'autres ingrédients de la formulation, entraînant ainsi une modification indirecte de la viscosité.
Noter le pH à l'étape appropriée de la préparation
Le pH de la pâte mère d'épaississant peut différer du pH obtenu après ajout des colorants, des liants, des alcalis et des adjuvants. À des fins de dépannage, notez à la fois l'étape de préparation et l'heure à laquelle le pH a été mesuré.
Évitez de partir du principe que toutes les variétés ont la même tolérance au pH
Les différents types et qualités d'épaississants peuvent réagir différemment à des conditions acides, neutres ou alcalines. Les informations fournies par le fournisseur peuvent servir à une première sélection, mais la formulation de production complète doit tout de même être testée.
Vérifier les modifications en attente
Certains problèmes d'incompatibilité n'apparaissent pas immédiatement après le mélange. Mesurez la pâte après le temps de repos normal prévu par le fabricant afin de détecter tout phénomène retardé de fluidification, d'épaississement, de séparation ou de sédimentation.
6. Température
La température influe à la fois sur l'hydratation du polymère et sur la mesure de la viscosité. Dans de nombreux systèmes liquides, un échantillon plus chaud donne une valeur de viscosité apparente inférieure à celle du même échantillon mesurée à une température plus basse.
Contrôle de la température de mesure
Il ne faut pas comparer les résultats obtenus par le fournisseur et ceux obtenus par l'acheteur, sauf si les températures de mesure sont connues. Même lorsque l'on utilise le même instrument et la même broche, une différence de température peut entraîner un résultat différent.
La méthode d'essai doit préciser la température cible et la plage admissible avant la mesure.
Tenez compte de la température de préparation
La température de l'eau peut influencer la vitesse de mouillage et d'hydratation. Une eau trop froide ou trop chaude peut entraîner un comportement de préparation différent de celui recommandé par le fournisseur.
Surveiller les conditions de production
Les variations saisonnières de température, la chaleur générée lors du malaxage à grande vitesse et la chaleur présente dans les zones de production peuvent toutes avoir une incidence sur les mesures de la pâte. Il convient de noter la température chaque fois que l'on compare l'évolution de la viscosité au fil du temps.
7. Vitesse de mélange, durée et cisaillement
Le mélange assure le mouvement nécessaire pour mouiller, disperser et hydrater un épaississant. Cependant, les différentes turbines, formes de cuves, tailles de lots et vitesses de rotation génèrent des conditions de cisaillement variées.
Mélange insuffisant
Un mélange insuffisant peut entraîner la présence de particules sèches, de grumeaux ou de zones non homogènes. La viscosité mesurée peut alors dépendre de l'endroit où l'échantillon est prélevé dans le récipient.
Traitement mécanique excessif
Un malaxage prolongé ou d’une intensité inutile peut modifier la structure ou la température de la pâte. L’effet dépend de la composition chimique de l’épaississant, de la formulation et de l’équipement utilisé.
Un mélangeur de laboratoire fonctionnant à la même vitesse affichée qu’un mélangeur de production ne reproduit pas nécessairement les mêmes conditions de cisaillement. La transposition à l’échelle industrielle doit donc être validée par un essai en conditions réelles de production.
Normaliser la procédure de mélange
Type de mélangeur et conception de la roue
Enregistrer la vitesse de rotation ou les réglages de l'équipement
Utilisez des récipients de même taille pour les essais comparatifs
Définir les temps de mélange et de repos
Surveiller la température de l'échantillon après le mélange
Noter la taille du lot et le niveau de remplissage
8. Ordre d'addition
L'ordre dans lequel sont ajoutés l'eau, l'épaississant, les colorants, les pigments, les sels, les alcalis, les liants et les adjuvants peut influencer la dispersion et la viscosité finale.
L'ajout d'un électrolyte avant que le polymère ne soit entièrement hydraté peut donner un résultat différent de celui obtenu en ajoutant le même électrolyte après la préparation de la pâte mère. Un liant ou un adjuvant peut également nuire au mouillage s'il est introduit trop tôt.
Suivez une séquence de préparation écrite
Une formulation fiable ne doit pas se limiter à une simple liste d'ingrédients. Elle doit préciser l'ordre d'ajout des ingrédients, la durée de mélange après chaque étape, la température et le temps de repos.
Lors du dépannage, comparez la procédure réellement suivie par l'opérateur à la procédure écrite approuvée. Les modifications apportées par souci de commodité pendant la production peuvent constituer une source de variation de la viscosité qui passe inaperçue.
9. Colorants, pigments, liants et adjuvants
Un épaississant n'est qu'un des composants d'une pâte d'impression. Les colorants, les liants, les alcalis, les sels, les agents humidifiants, les agents antimousse, les conservateurs et autres adjuvants peuvent modifier la viscosité ou le comportement rhéologique.
Colorants et pigments
Les différentes préparations de colorants ou de pigments peuvent introduire dans la pâte des sels, des agents dispersants, des solvants ou d'autres composants. Changer de fournisseur de colorants ou modifier leur concentration peut donc avoir une incidence sur la viscosité finale, même si l'épaississant reste inchangé.
Classeurs
Les liants utilisés pour l'impression à base de pigments peuvent interagir avec les épaississants et d'autres adjuvants. La compatibilité doit être évaluée dans la pâte de pigment complète, à la concentration prévue du liant.
Agents antimousse, agents mouillants et autres adjuvants
Certains adjuvants peuvent modifier le comportement en surface, la dispersion ou les propriétés rhéologiques mesurées de la formulation. Il ne faut pas considérer d'emblée qu’un adjuvant n’a pas d’effet sur la viscosité simplement parce qu’il est utilisé à une dose relativement faible.
Conservateurs et état microbiologique
Les pâtes à base d'eau stockées pendant de longues périodes peuvent nécessiter un contrôle microbiologique adapté. Une contamination peut entraîner l'apparition d'odeurs, la formation de gaz, une séparation ou une perte de viscosité dans certaines formulations sensibles.
Le choix et l'utilisation des conservateurs doivent respecter les exigences applicables au produit, au lieu de travail et à la réglementation. N'ajoutez ni ne modifiez aucun conservateur sans avoir procédé à une évaluation contrôlée de sa compatibilité.
10. Temps de repos, conservation et durée de vie de la pâte
La viscosité de la pâte d'impression peut continuer à évoluer après le mélange. Certains systèmes nécessitent une période de repos définie pour que l'hydratation soit complète, tandis que d'autres peuvent voir leur viscosité apparente augmenter ou diminuer progressivement pendant le stockage.
Effectuer les mesures aux moments convenus
Pour permettre une comparaison pertinente, déterminez à quel moment la première mesure sera effectuée. Parmi les moments de contrôle utiles, on peut citer : immédiatement après la préparation, après la période d'hydratation standard et après le temps de repos habituel en production.
Contrôler l'évaporation
Un récipient non couvert peut perdre de l'eau et voir sa concentration augmenter. L'évaporation peut être interprétée à tort comme un phénomène d'épaississement ou une variation entre lots.
Conditions de conservation des dossiers
Type de récipient et fermeture
Température de stockage
Date et heure de préparation
Indiquer l'âge au moment de la mesure
Agitation avant le prélèvement
Séparation visible, sédimentation ou formation d'une pellicule à la surface
Il ne faut pas comparer directement une pâte ancienne à une pâte fraîchement préparée, sauf si le vieillissement fait l'objet spécifique de l'essai.
11. Variations liées aux matières premières et aux lots
Les épaississants industriels sont fournis conformément aux spécifications convenues, mais des variations normales d'un lot à l'autre peuvent tout de même exister dans ces limites. La question qui se pose concrètement est de savoir si ces variations restent acceptables pour la formulation et le procédé du client.
Consultez le certificat d'analyse
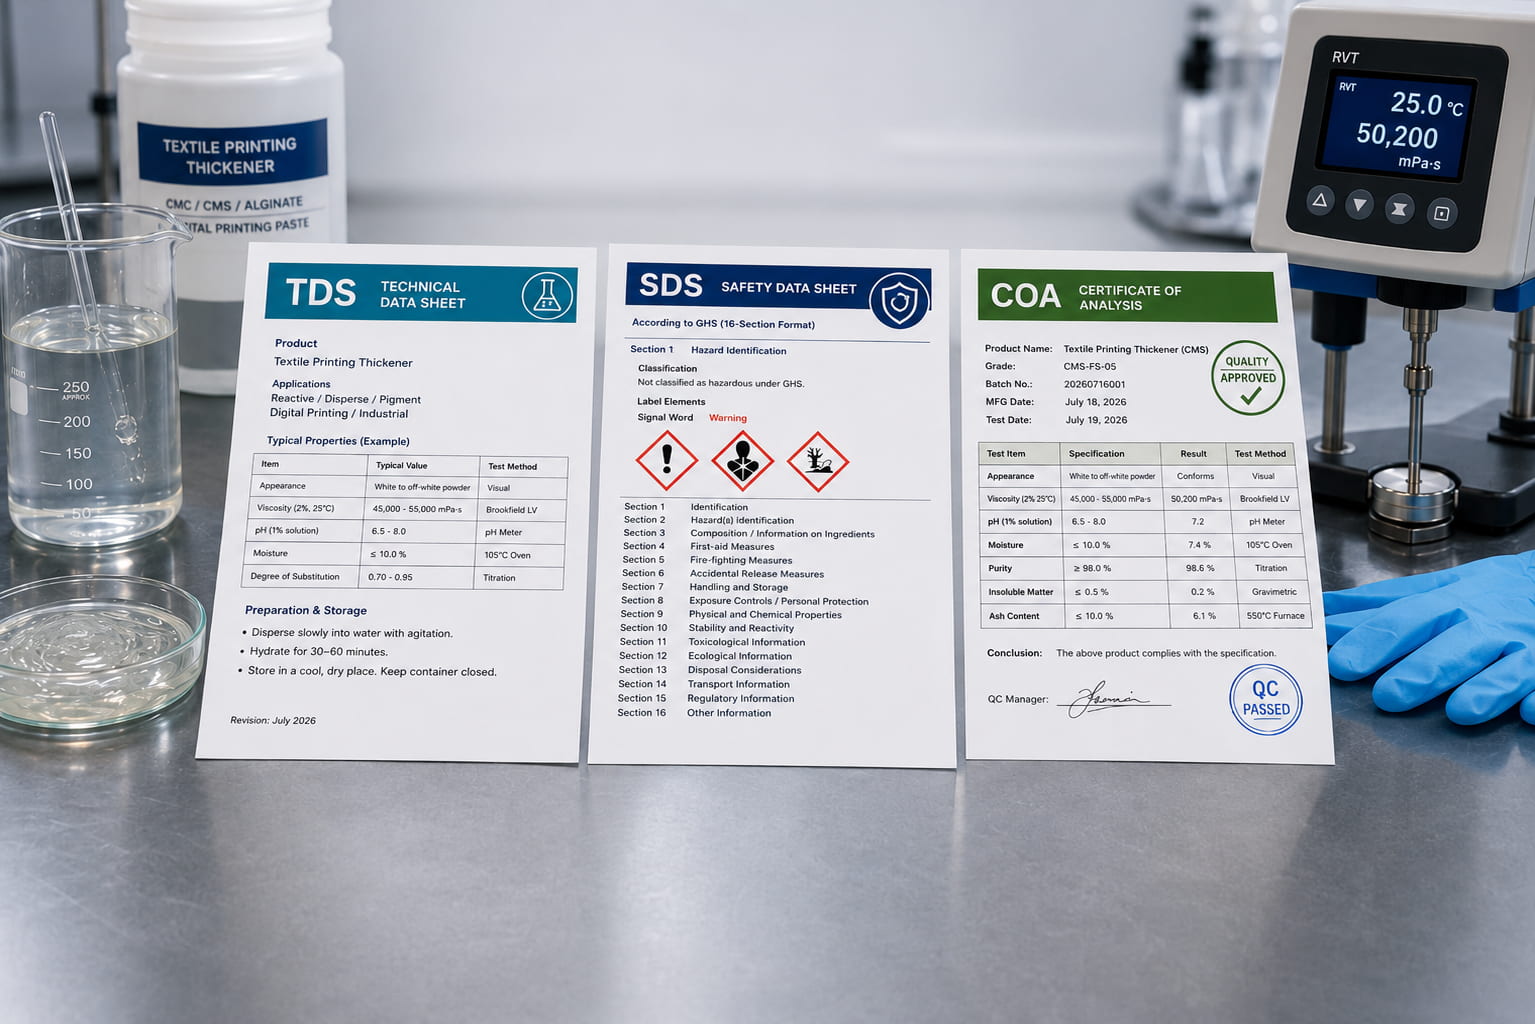
Le certificat d'analyse (COA) du lot peut indiquer certaines propriétés telles que la viscosité, la teneur en humidité, le pH ou d'autres paramètres convenus. Les acheteurs doivent vérifier que la méthode de mesure de la viscosité indiquée correspond bien à celle définie dans le cahier des charges.
Il est impossible de comparer correctement un lot lorsque, d'une part, un certificat d'analyse (COA) indique la viscosité à une certaine concentration et que, d'autre part, un autre document utilise une concentration différente ou des conditions de mesure différentes.
Effectuer le contrôle à la réception
Le contrôle à la réception peut porter sur l'état de l'emballage, l'identification du lot, l'aspect, un test de viscosité normalisé et, si nécessaire, un petit test d'application.
Les catégories à haut risque ou récemment homologuées peuvent nécessiter une surveillance plus étroite lors des premières livraisons commerciales, avant que la fréquence normale des contrôles ne soit mise en place.
Conserver des échantillons représentatifs
Les échantillons conservés peuvent permettre de déterminer si un problème de production survenu ultérieurement est lié au lot fourni, aux conditions de stockage ou au processus de formulation du client.
12. Méthode de mesure de la viscosité
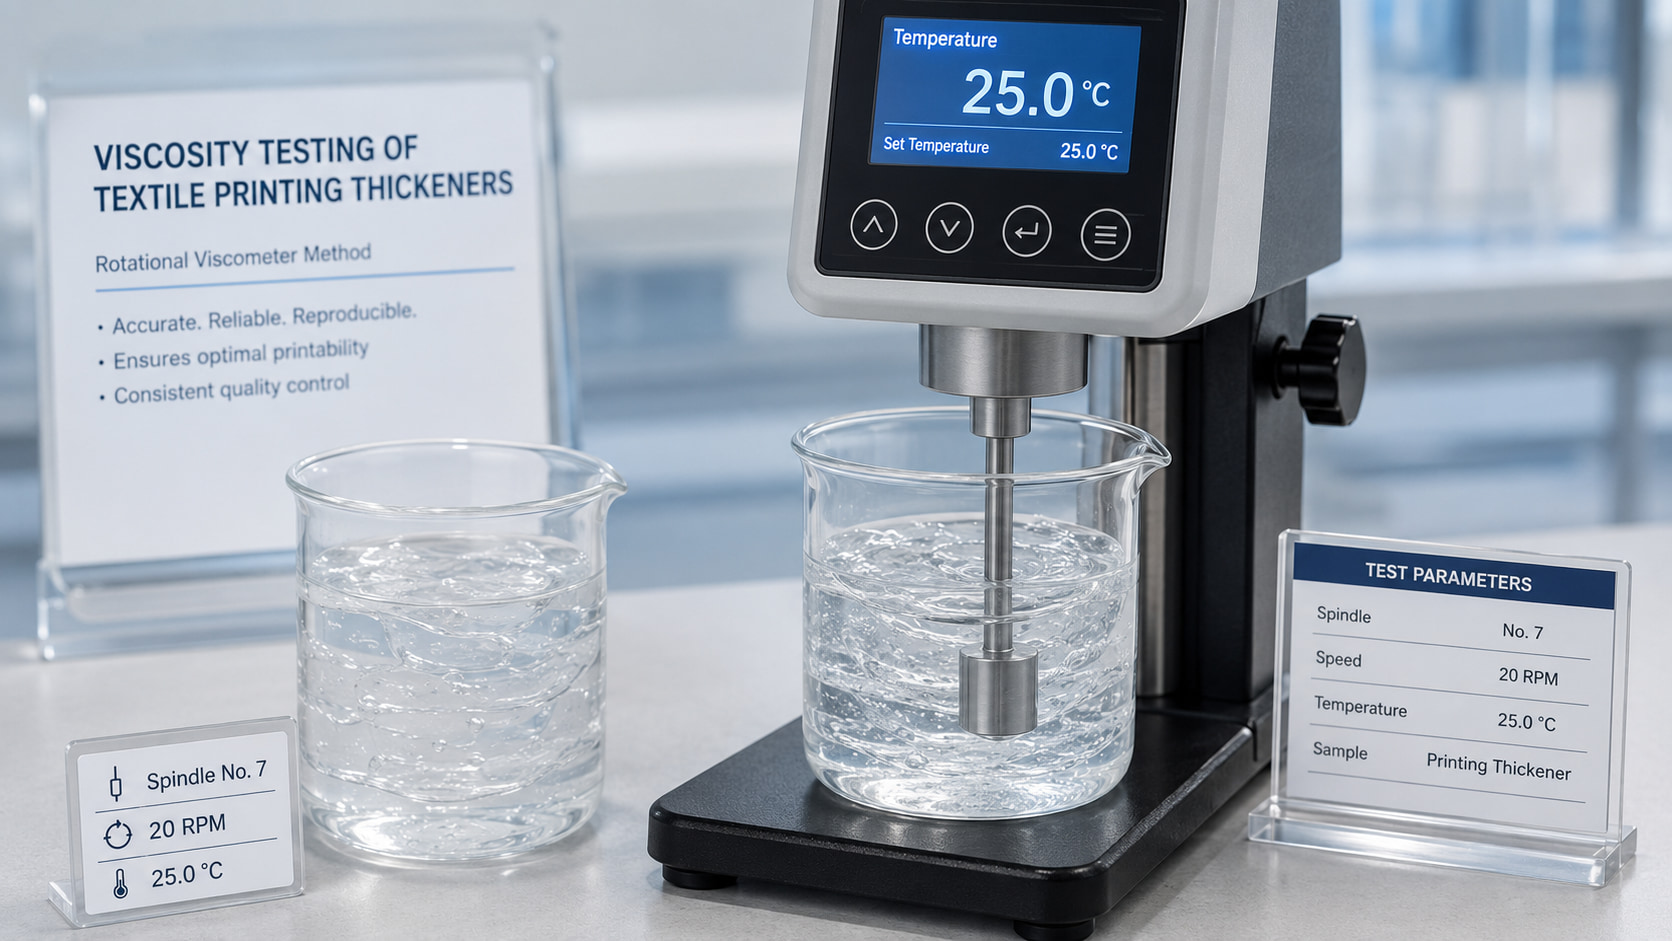
Une valeur de viscosité n'est pas complète si les conditions d'essai ne sont pas précisées. La concentration, la température, l'instrument utilisé, le fuseau, la vitesse de rotation, le temps d'hydratation et la procédure de lecture peuvent tous influencer le résultat obtenu.
Informations nécessaires pour réaliser un essai de viscosité reproductible
Concentration du produit et base de calcul
Source d'eau et qualité de l'eau
Température de préparation
Type de mélangeur, vitesse et durée de mélange
Hydratation ou temps de repos
Température de mesure
Modèle de viscosimètre ou principe de mesure
Axe, rotor ou géométrie
Vitesse de rotation ou condition de cisaillement
Récipient d'échantillon et niveau de remplissage
Délai accordé avant l'enregistrement de la lecture
Unité déclarée
Ne comparez pas directement les résultats obtenus à l'aide de méthodes différentes.
Une valeur mesurée à l'aide d'un instrument, d'un mandrin ou d'un compteur de vitesse ne doit pas être considérée comme équivalente à une valeur obtenue par une autre méthode. Les valeurs fournies par le fournisseur et celles fournies par l'acheteur peuvent toutes deux être correctes au regard de leurs propres procédures, tout en présentant des différences.
En cas de litige, préparez ensemble les échantillons de référence et les échantillons contestés, puis analysez-les selon une méthode convenue d'un commun accord. Cette procédure comparative est généralement plus utile que la simple comparaison des chiffres figurant sur les certificats d'analyse.
Le lieu de prélèvement est important
Une pâte non homogène ou qui s'est déposée peut donner des résultats différents selon qu'on la mesure en haut, au milieu ou au fond du récipient. Précisez s'il faut mélanger l'échantillon avant l'essai et comment il doit être transféré dans le récipient de mesure.
Comment résoudre les problèmes liés à la viscosité de la pâte d'impression
Le dépannage lié à la viscosité doit commencer par une vérification du processus plutôt que par un ajustement immédiat du dosage. L'ajout d'une quantité supplémentaire d'épaississant peut modifier temporairement la valeur mesurée sans pour autant remédier à la cause initiale.
Problème constaté
Facteurs à vérifier
Première mesure recommandée
La viscosité est inférieure à la norme approuvée
Concentration, hydratation incomplète, température élevée, qualité de l'eau, sels, alcalis, dilution excessive ou paramètres de test
Préparez à nouveau l'échantillon de référence et l'échantillon concerné en utilisant la même eau, la même température et la même méthode d'essai.
La viscosité est plus élevée que prévu
Surdosage, température trop basse, évaporation de l’eau, temps de repos trop long ou choix inapproprié de la broche et de la vitesse
Vérifiez les relevés de pesée, la température des échantillons, les conditions de stockage et les réglages des appareils.
La pâte contient des grumeaux
Ajout rapide de poudre, circulation insuffisante du liquide, séquence d’ajout inadaptée ou mauvais mouillage
Vérifiez le dosage de la poudre, le mode de mélange et les instructions d'hydratation.
La pâte est stable dans l'eau, mais elle se fluidifie après l'ajout d'adjuvants
Réaction électrolytique, variation du pH ou incompatibilité chimique
Ajoutez chaque composant séparément dans le cadre d'un test de compatibilité contrôlé.
La viscosité mesurée en laboratoire est acceptable, mais le comportement en machine laisse à désirer.
Profil rhéologique inadéquat, récupération de cisaillement, filtration, cisaillement en machine ou différence de mise à l'échelle
Comparez les performances à différentes vitesses d'essai et réalisez un essai d'application en conditions réelles de production.
Évolution de la viscosité pendant le stockage
Hydratation continue, évaporation, variations de température, contamination ou incompatibilité différée
Effectuer des mesures à des intervalles définis dans des récipients fermés et noter les conditions de stockage.
Les résultats du fournisseur et de l'acheteur ne correspondent pas
Une concentration, un instrument, un axe, une vitesse, une température, un temps d’hydratation ou une source d’eau différents
Échangez l'ensemble des méthodes d'essai et effectuez un essai comparatif en utilisant une procédure convenue.
Une seule formulation de couleur présente une viscosité anormale
Différences au niveau des colorants, des pigments, des liants, des sels ou des adjuvants
Comparez la formulation concernée à la formule standard, composant par composant.
Une procédure pratique de dépannage
Vérifiez le nom du produit, sa catégorie et son numéro de lot.
Vérifiez le procès-verbal de pesée et la concentration réelle.
Vérifiez la source d'eau, la température et la séquence de préparation.
Vérifiez la vitesse de malaxage, la durée de malaxage et le temps d'hydratation.
Vérifiez le pH, la teneur en sel, la teneur en alcalins et les ajouts auxiliaires.
Vérifiez la durée de conservation des échantillons et l'état des récipients.
Vérifiez le viscosimètre, la tige, la vitesse et la température.
Disposez côte à côte l'échantillon de référence homologué et l'échantillon concerné.
Testez la formulation complète plutôt que la solution aqueuse seule.
Testez l'application avant de choisir un fournisseur.
Ce que les acheteurs doivent vérifier lorsqu'ils choisissent un épaississant
Les acheteurs ne doivent pas choisir un épaississant d'impression en se basant uniquement sur la viscosité et le prix. Le type de produit doit être évalué en fonction du tissu visé, du système de coloration, du matériel d'impression, de la méthode de préparation et des exigences de qualité finale.
Informations techniques à demander
Code permanent du produit et de la qualité
Fiche technique actuelle
Fiche de données de sécurité en vigueur
Plage de viscosité et méthode d'essai complète
Concentration recommandée et mode de préparation
Spécifications relatives au pH et à l'humidité, le cas échéant
Relevant substitution or purity information where applicable
Filtration or residue information where required
Recommended application and known limitations
Representative sample for laboratory evaluation
Application information to provide to the supplier
Composition du tissu et des fibres
Reactive, pigment, disperse, acid or digital process
Système à base de colorant, de pigment ou d'encre
Printing or coating equipment
Épaississant utilisé et dosage
Target viscosity and complete measurement method
Water source and relevant process conditions
Problème de production actuel
Required paste holding time
Final print-quality requirements
Compare cost in use
A higher-viscosity grade is not automatically more economical. Buyers should compare the dosage needed for acceptable application performance, hydration time, mixing requirements, filtration, machine behavior, wash-off and production consistency.
The lowest price per kilogram may not provide the lowest total production cost if the product requires a higher dosage or creates additional processing problems.
How FSX Chemical Supports Viscosity Grade Matching
FSX Chemical supplies CMC, CMS, sodium alginate and digital printing paste for different textile printing and formulation requirements. Candidate grades can be reviewed according to the customer’s process, existing product and target viscosity method.
To begin a technical review, buyers can provide the current TDS or product sample together with the fabric, printing method, formulation, dosage, water condition and viscosity test procedure📧 E-mail: Service@fsxchemical.com
Available matching support may include
Review of the existing product specification or TDS
Selection of a suitable starting grade
Provision of the relevant TDS and SDS
Representative samples for laboratory testing
Guidance for side-by-side viscosity comparison
Support for reviewing laboratory and application results
Batch documentation for the selected commercial grade
A candidate should be treated as a proposed matching grade rather than an automatically approved replacement. Final approval should be based on the customer’s controlled laboratory and production-relevant tests.
Découvrez pourquoi les valeurs de viscosité des épaississants utilisés dans l'impression textile ne peuvent pas être comparées sans tenir compte de la concentration, de la température, de l'instrument, de l'axe, de la vitesse, de la méthode de préparation et de la durée de l'essai.
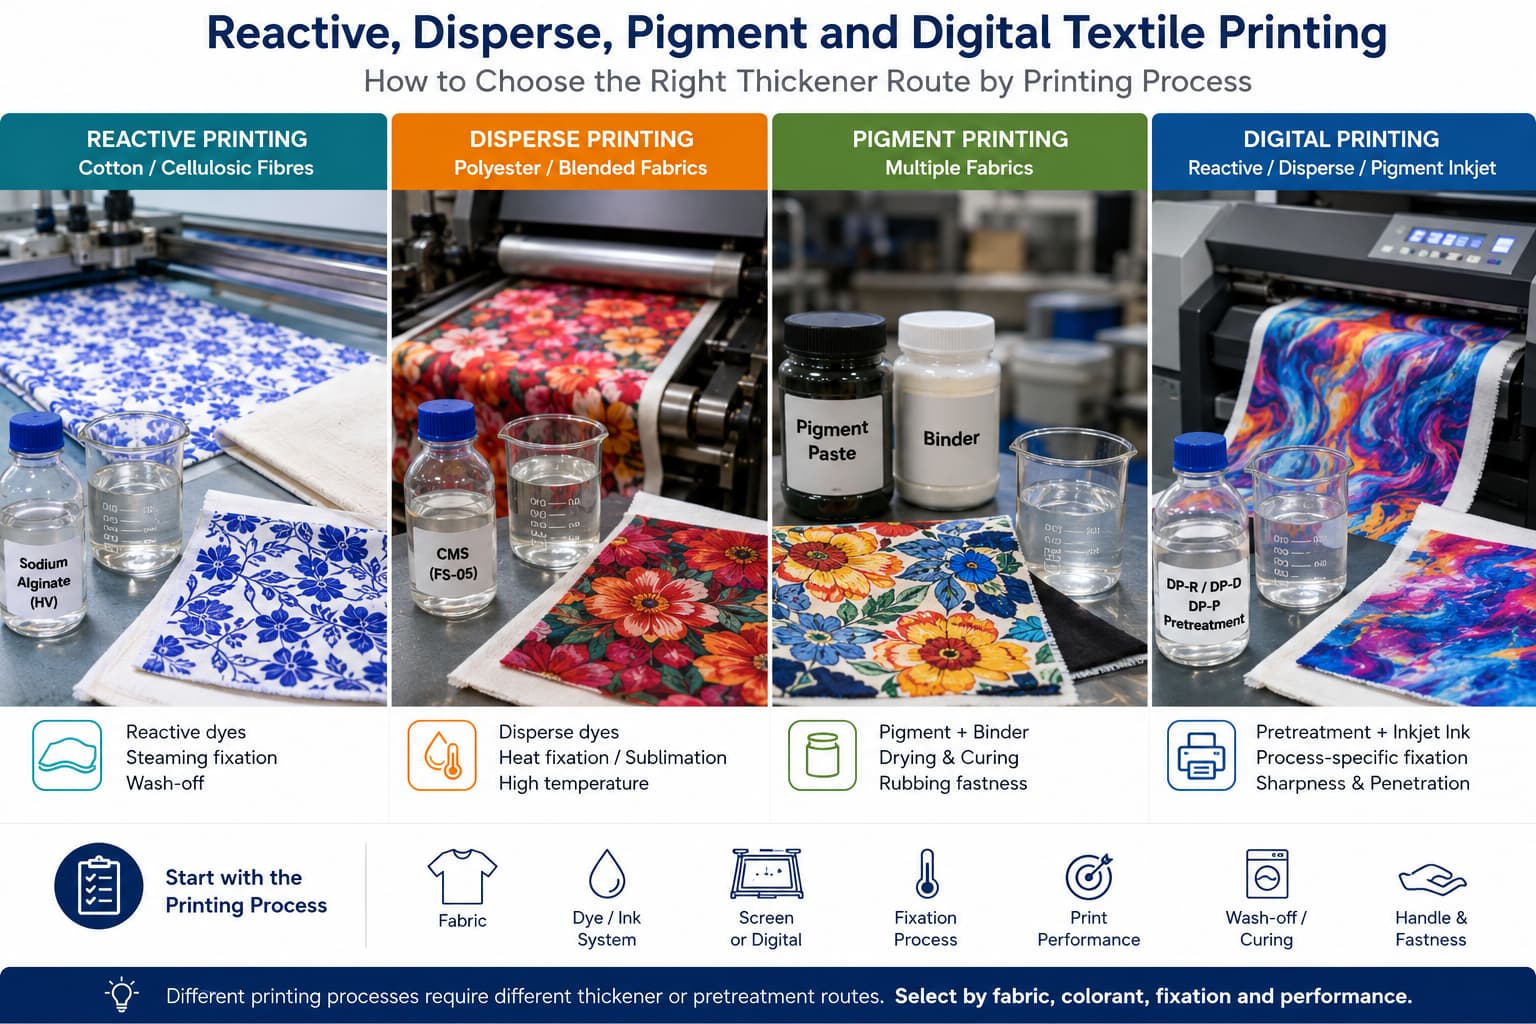
Découvrez comment choisir les agents épaississants et les procédés de prétraitement adaptés à l'impression textile réactive, dispersée, pigmentée et numérique, en fonction des exigences liées au tissu, à la teinture ou à l'encre, à la fixation, à l'élimination au lavage et à la qualité d'impression.
Découvrez la différence entre les documents TDS, SDS et COA, ce que les acheteurs de produits d'impression textile doivent vérifier, ainsi que la manière de contrôler les spécifications, les données de sécurité, les méthodes d'essai, les résultats des lots et les émetteurs des documents.
Comparez le CMC, le CMS, l'alginate de sodium et la pâte d'impression numérique pour l'impression textile. Découvrez comment chaque solution s'adapte aux procédés réactifs, dispersés, pigmentés et numériques, et ce que les acheteurs doivent vérifier avant de procéder à des tests d'échantillons, à la mise en correspondance des qualités et à l'achat en gros.
L'alginate de sodium est largement utilisé dans l'impression textile comme épaississant stable et lavable pour les pâtes d'impression réactives. Découvrez comment évaluer le degré de viscosité, la pureté et l'adéquation à l'application avant tout achat, et comment FSX Chemical accompagne les acheteurs du monde entier en leur fournissant des données techniques et des échantillons.
La carboxyméthylcellulose (CMC) est largement utilisée dans les processus d'impression, d'encollage et de teinture des textiles. Ce guide explique comment évaluer les différentes qualités de CMC, quels sont les paramètres les plus importants et comment FSX Chemical peut vous aider dans vos décisions d'achat.
La pâte d'impression à base de CMC est utilisée dans l'impression textile pigmentaire, réactive et numérique. Ce guide explique quels sont les paramètres importants, comment comparer les fournisseurs et ce qu'il faut demander avant de passer une commande en gros.
L'alginate de sodium et la CMC sont tous deux utilisés comme épaississants dans l'impression textile, mais ils conviennent à des systèmes de teinture et à des conditions de traitement différents. Ce guide explique les principales différences entre ces deux produits et précise dans quels cas il convient d'utiliser l'un ou l'autre.
Dans l'impression textile aux colorants réactifs, une préparation correcte de la pâte est tout aussi importante que le choix de la qualité du tissu. Ce guide aborde les méthodes de dissolution de l'alginate de sodium, les plages de concentration en fonction de l'application, les conditions de stockage, ainsi que la manière de résoudre les problèmes courants liés à la préparation.
Le taux de fixation des colorants a une incidence directe sur le rendement chromatique, la résistance au lavage et la charge polluante des eaux usées dans l'impression aux colorants réactifs. Ce guide explique comment l'alginate de sodium favorise la fixation des colorants, quels paramètres de la pâte influencent le taux de fixation et comment remédier à une fixation insuffisante en production.
La granulométrie (maillage) de l'alginate de sodium influe sur la vitesse de dissolution de la poudre, l'uniformité de son hydratation et les performances de la pâte obtenue en sérigraphie. Ce guide explique les implications pratiques du choix du maillage pour les applications de pâte d'impression textile.
Dans l'impression textile aux colorants réactifs, une préparation correcte de la pâte est tout aussi importante que le choix de la qualité du tissu. Ce guide aborde les méthodes de dissolution de l'alginate de sodium, les plages de concentration en fonction de l'application, les conditions de stockage, ainsi que la manière de résoudre les problèmes courants liés à la préparation.
Veuillez nous communiquer le nom du produit, son application, la quantité, la destination, ainsi que toute fiche technique (TDS),
photo ou document dont vous disposez déjà. FSX Chemical examinera ces
informations et vous recommandera la marche à suivre pour obtenir un devis, trouver un échantillon correspondant
ou choisir un produit.
Informations sur le produitNom du produit, référence, modèle, photo de l'étiquette ou référence du fournisseur.
Documents disponiblesFiche technique (TDS), fiche de données de sécurité (SDS), certificat d'analyse (COA), photo d'exemple, liste des produits ou données d'essai.
Détails de la commandeQuantité estimée, conditionnement, pays de destination, port ou conditions commerciales.
Demande ou problèmeProcédé d'impression textile, besoins en matière de formulation, problème actuel ou performances visées.